-
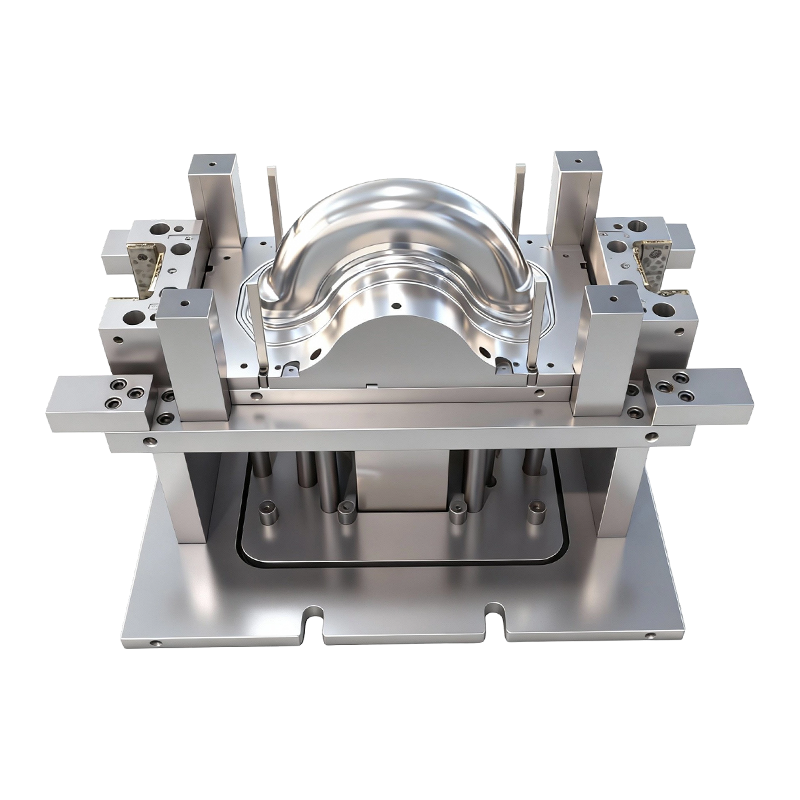
Пресс-форма для глубокой вытяжки передних и задних колес двухколесных электромобилей.
Эта форма глубокой вытяжки для передних и задни...
-
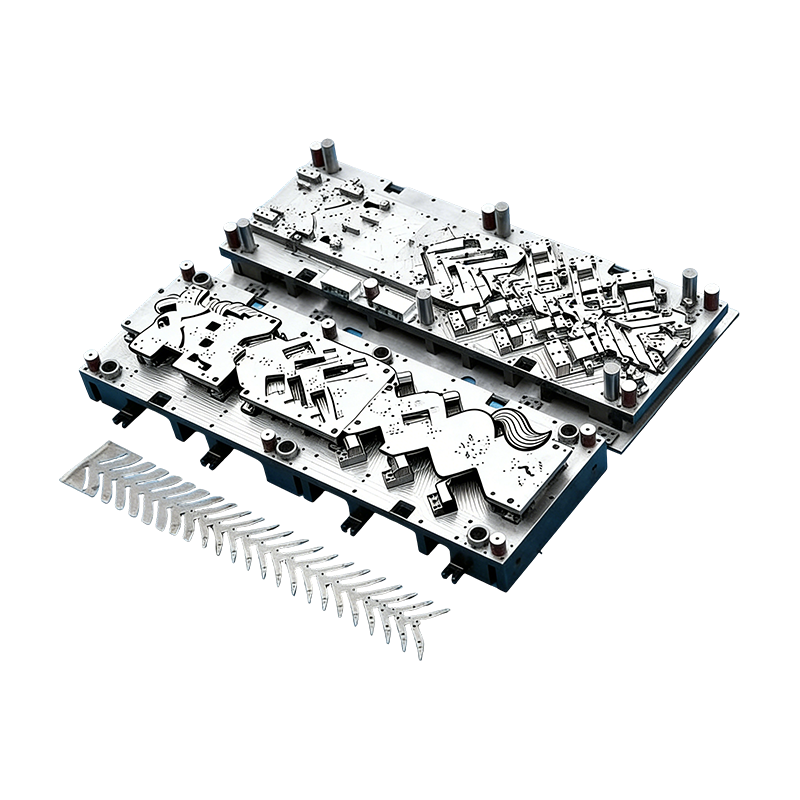
Прогрессивные формы для автомобильных деталей
Эта непрерывная пресс-форма для корпусов автомо...
-
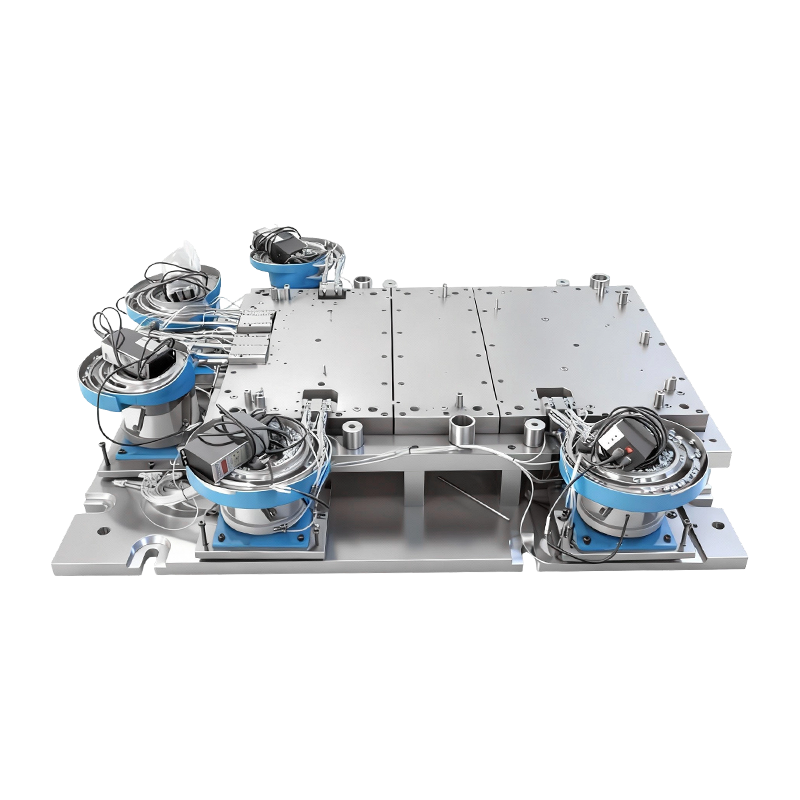
Автоматическая клепальная форма для большой компьютерной машины
Эта автоматическая клепальная форма для основан...
-
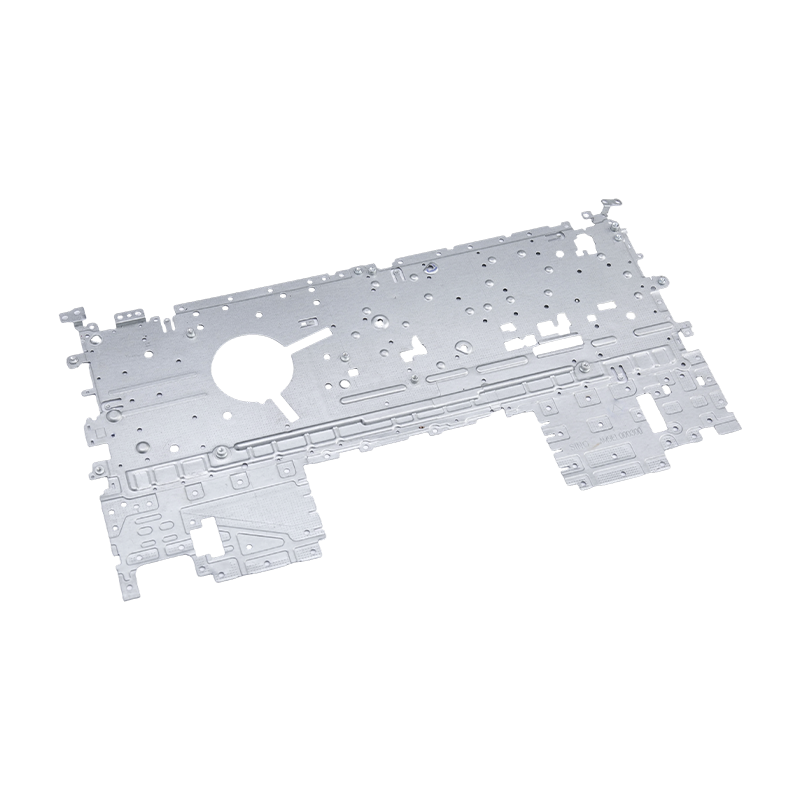
Штамповка деталей ноутбука
Наши штампованные детали для ноутбуков представ...
-
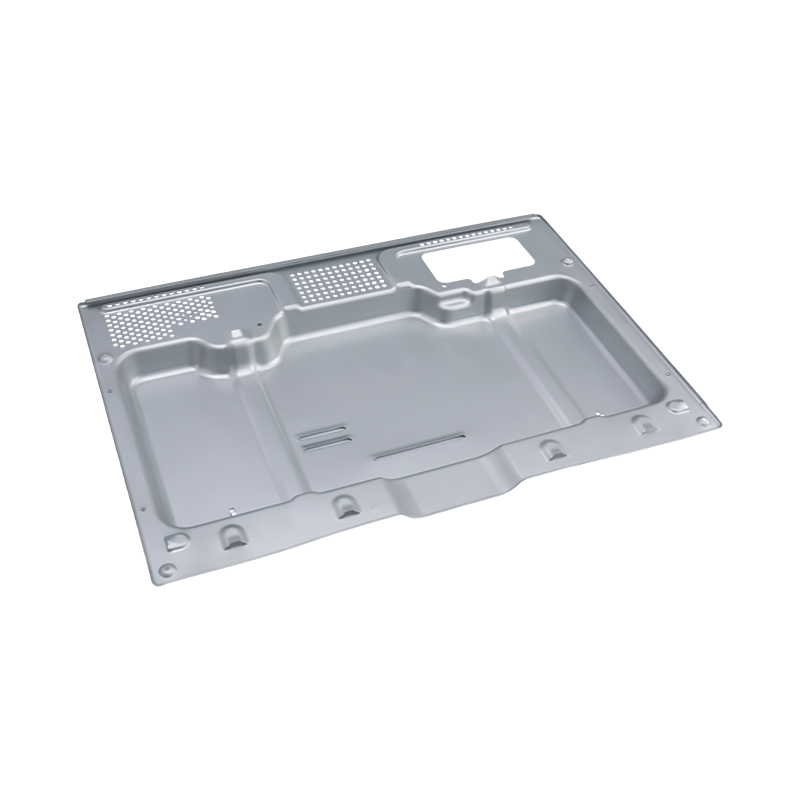
Высококачественные детали для штамповки в печи
Наши высококачественные детали для штамповки пе...
-
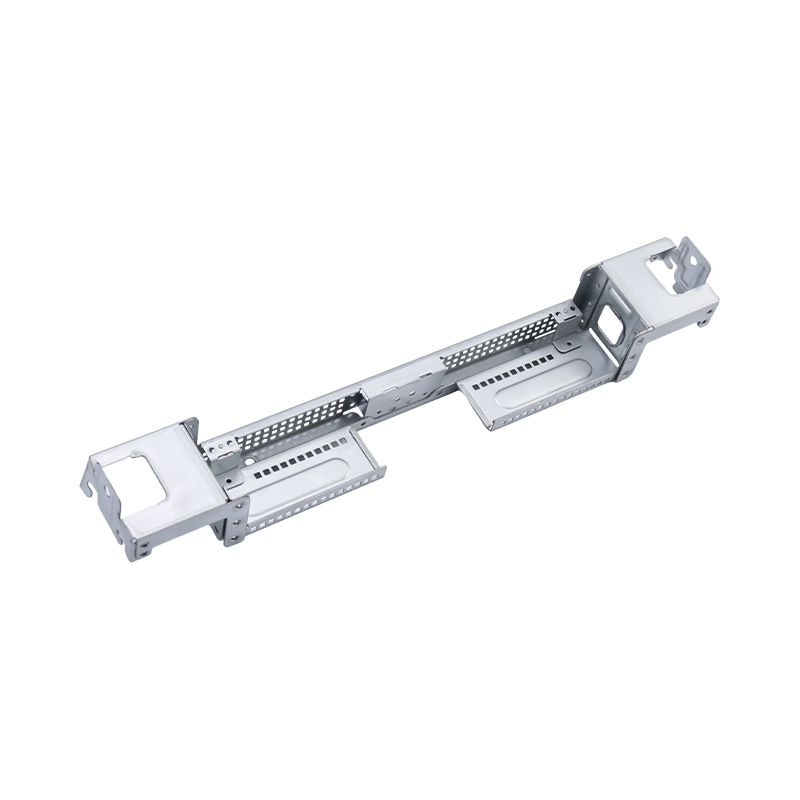
Высококачественные большие детали для компьютерной штамповки
Наши высококачественные детали для крупных комп...

Новости отрасли
Главная / Новости / Новости отрасли / Металлические штампованные детали на заказ для нефтяной промышленности: материалы и источники поставок
Металлические штампованные детали на заказ для нефтяной промышленности: материалы и источники поставок
2026-10-20
Торцевая крышка топливного бака, которая течет на концевом коллекторе, редко выходит из строя из-за слишком медленной работы пресса. Это не удалось, потому что чертеж допускал плоскостность 0,2 мм по поверхности прокладки шириной 180 мм или потому, что 304 был указан для зоны промывки, богатой хлоридами. При изготовлении штампованных металлических деталей для нефтяной промышленности решение о покупке фактически принимается в трех местах на отпечатке: обозначение материала, блок допусков и пакет сертификатов.
Правило, которое экономит больше всего денег: выберите сплав из химического состава жидкости, а затем позвольте блоку допусков решить процесс, а не наоборот.
- Листовой металл обычно составляет от 45 до 60 процентов от цены единицы штампованного нефтяного компонента толщиной от 1,0 до 2,0 мм.
- Одно обновление марки, например, из углеродистой стали до 316Л, примерно удваивает расход материала, прежде чем будет засчитан один ход.
- Проверка твердости и полная прослеживаемость плавки добавляют еще 8–12 процентов, но они представляют собой разницу между чистым приемочным контролем и бракованной партией.
Разрыв между кронштейном стоимостью 0,90 доллара и фиксатором прокладки стоимостью 4,20 доллара почти никогда не зависит от скорости прессования. Ниже описано, что на самом деле является причиной такого распространения, как сравниваются основные сплавы по измеримым критериям и где расположены штампованные детали внутри добывающего и перерабатывающего нефтяного оборудования.
Начните с жидкости, а не с профиля детали
Два одинаковых кронштейна могут потребовать совершенно разной металлургии в зависимости от того, что с ними соприкасается. Парциальное давление H2S выше 0,05 фунтов на квадратный дюйм переводит приложение в кислую среду согласно NACE MR0175 / ISO 15156, который ограничивает твердость 22 HRC для углеродистых и низколегированных марок. Ловушкой для штамповщиков является упрочнение: полоса 316L, сформированная по узкому радиусу, может локально превышать пределы твердости, которым легко соответствует входящая катушка. Укажите отожженную полосу и минимальный радиус изгиба, равный одной толщине материала или более.
Кислый сервис
Твердость ограничена 22HRC. Отожженная сталь 316L или сертифицированные низколегированные марки, твердость которых проверяется по плавке, а не по чертежу.
Вода, богатая хлоридами
Эквивалент устойчивости к точечной коррозии (PREN) имеет большее значение, чем название марки: 316L находится в пределах 24–26, дуплекс 2205 — в пределах 35–40. При температуре выше 60 C в пластовой воде с высоким содержанием хлоридов 316L представляет опасность.
Термальный велоспорт
При температуре от -46°С до 150°С уплотнительные поверхности перемещаются раньше, чем деталь поддается деформации. Плоскостность и отсутствие заусенцев превосходят прочность на растяжение фиксаторов прокладок и опорных пластин.
Ограничения по весу верхнего строения
На морских салазках используется высокопрочная нержавеющая сталь толщиной от 0,8 до 1,2 мм, которая повышает упругость и часто требует второй станции формовки.
Компоненты топливной стороны снова накладывают другой набор ограничений: металл должен выдерживать контакт с углеводородами, повреждение покрытия на срезанных кромках, а также сварные или обжимные соединения, которые не трескаются при эксплуатации. Торцевые заглушки для резервуаров и резервуаров являются типичным примером, когда точность толщины и качество кромок определяют, будет ли шов герметичен при первом проходе.
 Штамповочные детали на конце бензобака для топливных баков в сборе Торцевые крышки из холоднокатаной стали или алюминия, предназначенные для герметизации топливного бака, с одинаковой толщиной и гладкими краями, которые помогают предотвратить утечку. Посмотреть продукт →
Четыре класса в сравнении с теми цифрами, которые на самом деле просят покупатели
Большинство запросов на маркировку нефти относятся к одному из четырех семейств материалов. В приведенном ниже сравнении используется лист толщиной от 1,0 до 2,0 мм и базовый показатель углеродистой стали 1,0 для стоимости материала, поэтому его можно сразу включить в модель ожидаемой стоимости.
Ориентировочные значения для листа толщиной от 1,0 до 2,0 мм: часы работы в солевом тумане меняются в зависимости от качества поверхности, состояния кромок и пассивации, поэтому рассматривайте их как оценку, а не как гарантию.
Если программе требуется более высокая прочность при том же калибре, разговор о материале также меняет разговор об инструментах, как описано в этой заметке. как высокопрочные стали меняют штамповку . Та же механика применима к кронштейнам и зажимам, работающим под давлением, рассчитанным на более высокий класс текучести.
Шесть линий спецификации, которые перемещают стоимость единицы продукции больше, чем скорость печати
Возьмите штампованный кронштейн с индексом 100 и меняйте на чертеже по одной линии за раз. Приведенная ниже закономерность повторяется в большинстве запросов на нефть, которые мы рассматриваем, и она объясняет, почему два поставщика могут отличаться на 40 процентов в сопоставимых распечатках.
220
Обновление 316L
135
Плоскостность 0,05 мм
126
1000 ч солевой туман
118
Заусенец 0,05 мм, без заусенцев
112
Твердость по NACE на партию
108
EN 10204 3.1 прослеживаемость
Индекс относительной стоимости одной штампованной детали, базовый показатель углеродистой стали – 100; амортизация оснастки исключена, поскольку она зависит от годового объема.
Для закупок важны три вывода. Во-первых, повышение плоскостности уплотняющей поверхности обычно обходится дешевле, чем модернизация материала, и устраняет путь утечки на месте, поэтому указывайте это намеренно, а не по умолчанию. Во-вторых, запрос на заусенец толщиной 0,05 мм без дополнительной операции по удалению заусенцев вынуждает матрицу выполнять всю работу: точную вырубку или повторную заточку в матрице вместо настольной операции. В-третьих, документация — это самая дешевая строка в списке и наиболее частая причина задержки поставки, поэтому никогда не оставляйте ее подразумеваемой.
Где на самом деле находятся штампованные компоненты в нефтяной цепочке
Клапаны и контроль расхода, 30 процентов
Нефтепереработка и нефтехимия, 24 процента
Устьевой и скважинный инструмент, 18 процентов
Трубопровод и сбор, 14 процентов
Хранилища и топливные терминалы, 8 процентов
СПГ и криогенный газ, 6 процентов
Клапаны доминируют, поскольку один регулирующий клапан может поглощать от 8 до 20 штампованных элементов: опорные пластины диафрагмы, фиксаторы прокладок, кронштейны позиционера, ограничители хода и прокладки. Такая концентрация полезна для покупателей, поскольку одно семейство прогрессивных штампов часто охватывает клапаны нескольких размеров. Между тем, часть хранилища и терминала построена на торцевых крышках резервуаров, раздаточных кронштейнах и пластинах указателя уровня, в то время как автоцистерны и грузовики для обслуживания скважин извлекают кронштейны, тепловые экраны и подножки из программ штамповки тяжелых грузовиков.
 Штамповочные детали для тяжелых грузовиков для сборок коммерческих автомобилей Кронштейны рамы, пластины подвески и опоры двигателя из высокопрочной стали, холодной штамповки, одинаковой толщины и проверены на плоскостность и устойчивость к коррозии. Посмотреть продукт →
Что должно быть написано в распечатке перед отправкой запроса цен
Расплывчатые отпечатки получают расширенные котировки, потому что штамповщику приходится рассчитывать цену в худшем случае. Это строки, которые устраняют двусмысленность без увеличения затрат:
- Общий допуск /-0,10 мм, функциональные особенности /-0,05 мм, указаны для каждого элемента, а не в примечаниях.
- Плоскостность 0,05 мм на 100 мм на прокладке и уплотнительных поверхностях, измеренная перед нанесением покрытия.
- Предел заусенцев составляет максимум 0,05 мм, при этом «заусенцы не допускаются» на контактных поверхностях уплотнений и уплотнительных колец.
- Минимальный радиус изгиба 1 т для стали 316L и 0,8 т для углеродистой стали, а также направление волокон для критических изгибов.
- Обработка поверхности заявлена как процесс, а не результат: пассивация по стандарту ASTM A967 или цинковая чешуйка толщиной от 8 до 12 микрометров.
- Уровень сертификата четко указан, например EN 10204 3.1, номера плавок указаны на картонной упаковке.
От чертежа до релиза: семь шагов, примерно шестнадцать недель
Новая программа штамповки нефтью со специально изготовленным штампом обычно длится около 16 недель с момента запуска до серийного выпуска. Сжатие этого графика обычно означает оплату его в другом месте, чаще всего на пробных итерациях.
1. DFM и обзор материалов, 1–2 недели.
Химический состав жидкости, пределы твердости и способ нанесения покрытия определяются до определения ширины полосы.
2. Заморозка концепции инструмента, со 2 по 4 недели.
Прогрессивный или переносной, подсчет станций, а также то, обрабатывается ли вызов заусенца повторным ударом или точным гашением.
3. Изготовление штампа и опробование, недели с 4 по 14.
Длинный столб. Стоимость инструмента между двумя концепциями обычно различается на 30–50 процентов.
4. Первая статья и сертификаты, 14-15 недели.
Отчет о размерах, сертификаты материалов, данные о твердости и солевом тумане в одной упаковке.
5. Пилотная партия, 15–16 недели.
От 200 до 500 штук, с проверкой плоскостности уплотняемой поверхности и положения отверстий.
6. Серийный выпуск и SPC
Стабильное производство с определенным интервалом технического обслуживания штампов, а также документированный маршрут контроля изменений.
Концепция оснастки заслуживает отдельного рассмотрения, поскольку она определяет как капитальные затраты, так и стоимость детали. Если выбор еще открыт, это сравнение прогрессивной и трансферной штамповки определяет, где каждая концепция окупается при средних и больших объемах.
Что касается предложения, производитель, производящий инструменты и штампующий под одной крышей, сокращает цикл между испытанием и корректировкой штампа. Компания Suzhou Shuangqisi, базирующаяся в Уцзяне, Сучжоу, управляет 25 прессами усилием от 80 до 400 тонн, а также собственным штамповочным цехом с импортной электроэрозионной проволокой, обрабатывающими центрами с ЧПУ и более 10 шлифовальными станками, в которых работают 60 технических сотрудников. Ее дочерняя компания, созданная в 2016 году, строит автоматическую часть той же линии, что имеет значение, когда нефтяная деталь должна перемещаться с ручного пресса на связанную линию передачи без второго интерфейса поставщика.
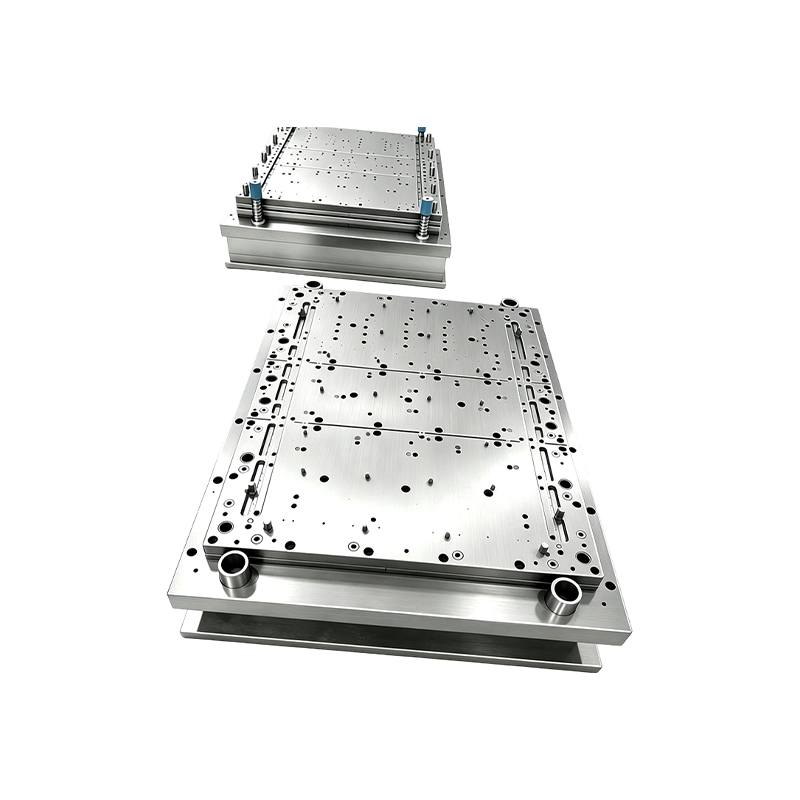 Оборудование для автоматизации штамповки на заказ для прессовых линий «под ключ» Специальное оборудование для автоматизации проектов штамповочных форм и пресс-линий с поддержкой интеграции «под ключ» и возможностью инвестирования в производственное оборудование по мере необходимости. Посмотреть продукт →
Техническое обслуживание, соответствие требованиям и бумажный след
Соблюдение требований в этом секторе заключается не столько в сертификатах на стене, сколько в том, что находится в каждой упаковке. Четыре привычки спасают многих от карантина.
- По прибытии проверьте марку нержавеющей стали с положительной идентификацией материала. Смешанные полоски являются классической основной причиной отказа в претензии по 316L, а отбор проб XRF из партии занимает несколько минут.
- Проверяйте твердость после формовки, а не только на входящем рулоне, чтобы наклепанные радиусы были обнаружены до того, как они достигнут узла, подвергшегося кислому обслуживанию.
- Ведите записи о солевом тумане и пассивации, привязанные к номерам плавок, и указывайте использованный стандарт испытаний, поскольку результаты несопоставимы для разных методов.
- Для корпусов и корпусов приборов, находящихся в классифицированных зонах, убедитесь, что маршрут сборки соответствует требуемому сертификату для опасной зоны, а не предполагает, что только штамповка соответствует ему.
Интервалы технического обслуживания матрицы относятся к тому же вопросу. Обработка нержавеющей стали укрепляет как инструмент, так и деталь, поэтому интервал заточки от 30 000 до 60 000 ходов вполне реален, тогда как углеродистая сталь может работать до 100 000. Запись этого интервала в договоре поставки защищает от неравномерности в течение двухлетней программы гораздо эффективнее, чем любая входная проверка.
Порядок принятия решений — это то, что отличает гладкую программу от дорогостоящей. Исправьте сплав с учетом химического состава жидкости, установите пределы плоскостности и заусенцев там, где они защищают уплотнение, затем выберите между прогрессивными и передаточными инструментами, исходя из годового объема, а не привычки. Стоимость документации и проверки твердости должна быть включена в стоимость первого предложения, а не обсуждаться после отклонения. Сделайте это, и штампованный фиксатор прокладки или торцевая крышка бака перестанут быть товарной деталью и станут деталью, сохраняющей свои номера на протяжении всего срока эксплуатации.
Предыдущий пост
Примеры проектирования технологичности, которые меняют расценки на штамповку металла
Следующий пост
Руководство по тяжелой штамповке: допуски, тоннаж, конструкция штампа и выбор инструментов
Наш Продукты.
Начните свой бизнес с OEM-производителем прямо здесь!
Предоставление клиентам по всему миру комплексных решений «под ключ»
через
инновация!
БЫСТРЫЕ ССЫЛКИ
НОВОСТИ
КОНТАКТНАЯ ИНФОРМАЦИЯ.
-
 +86-139 1308 8972
-

-
 № 118 Yexin Road, зона экономического развития Уцзян, Сучжоу, Китай
Авторское право © Сучжоу Shuangqisi Mold Equipment Co., Ltd. Все права защищены. Штамповочная матрица на заказ Производители штампов для штамповки металла
