-
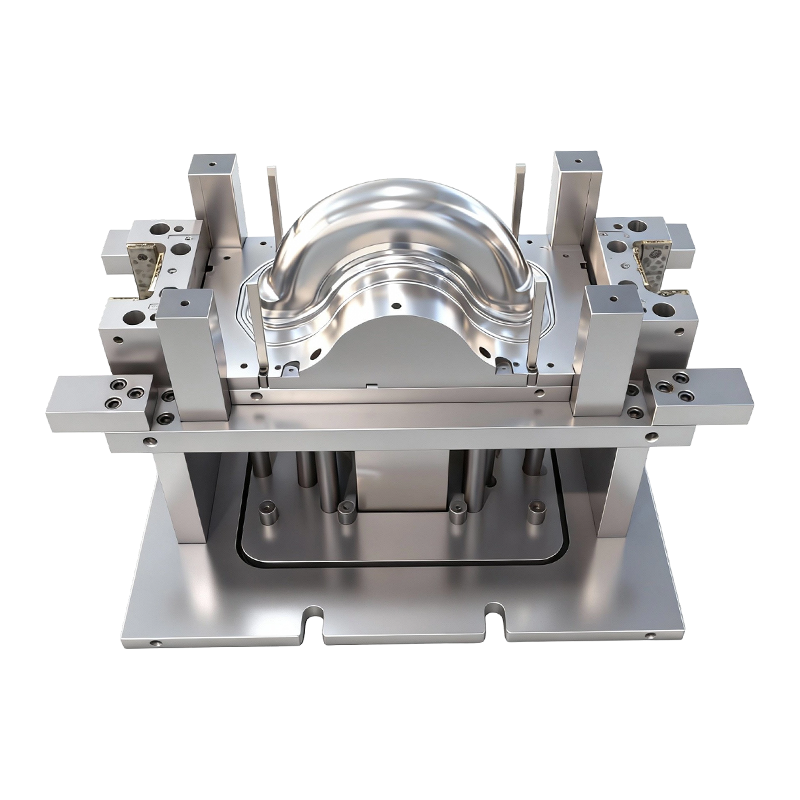
Пресс-форма для глубокой вытяжки передних и задних колес двухколесных электромобилей.
Эта форма глубокой вытяжки для передних и задни...
-
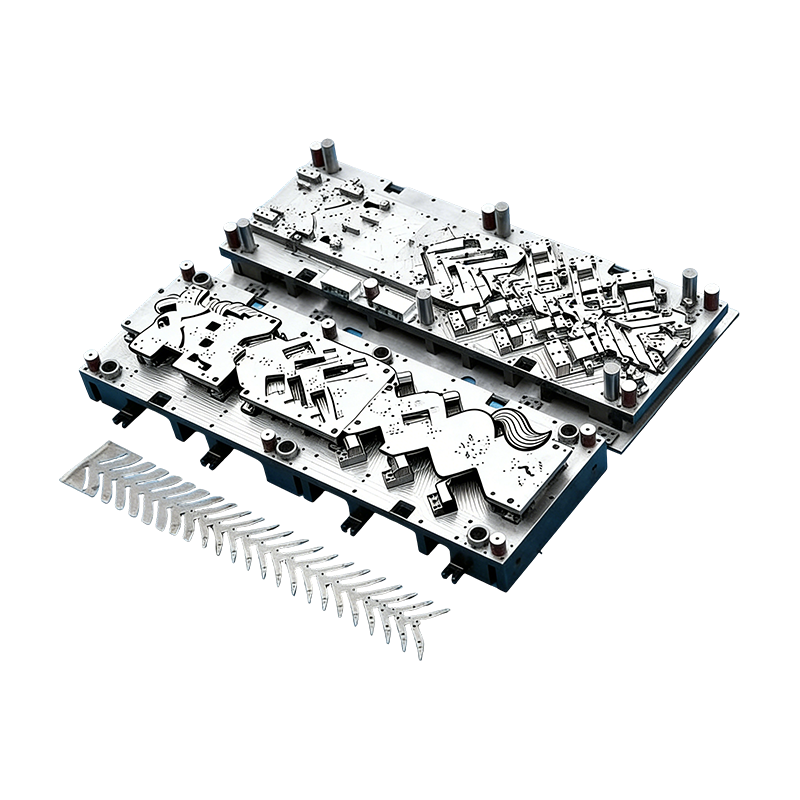
Прогрессивные формы для автомобильных деталей
Эта непрерывная пресс-форма для корпусов автомо...
-
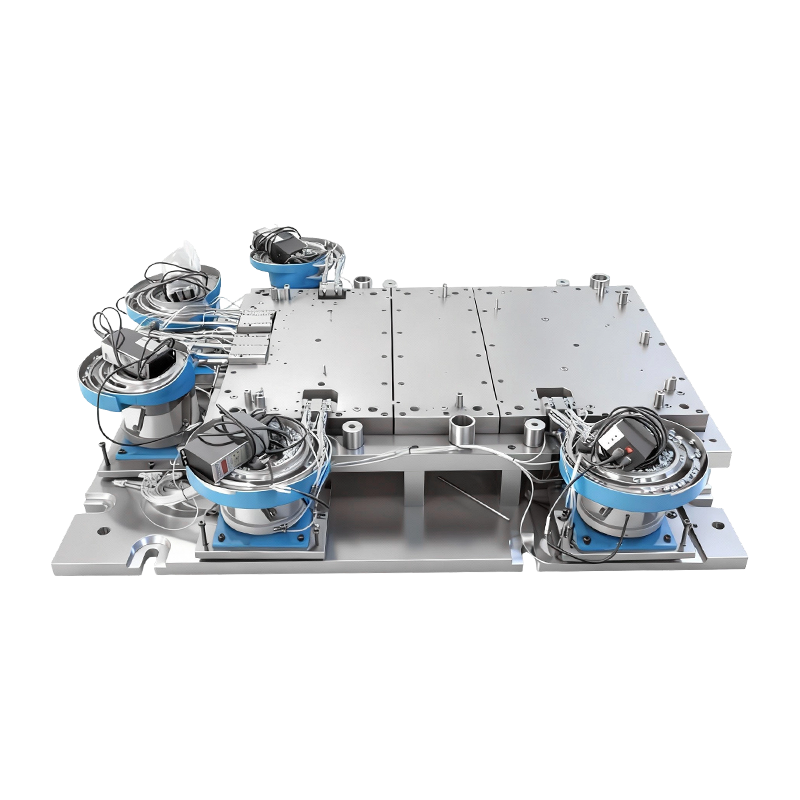
Автоматическая клепальная форма для большой компьютерной машины
Эта автоматическая клепальная форма для основан...
-
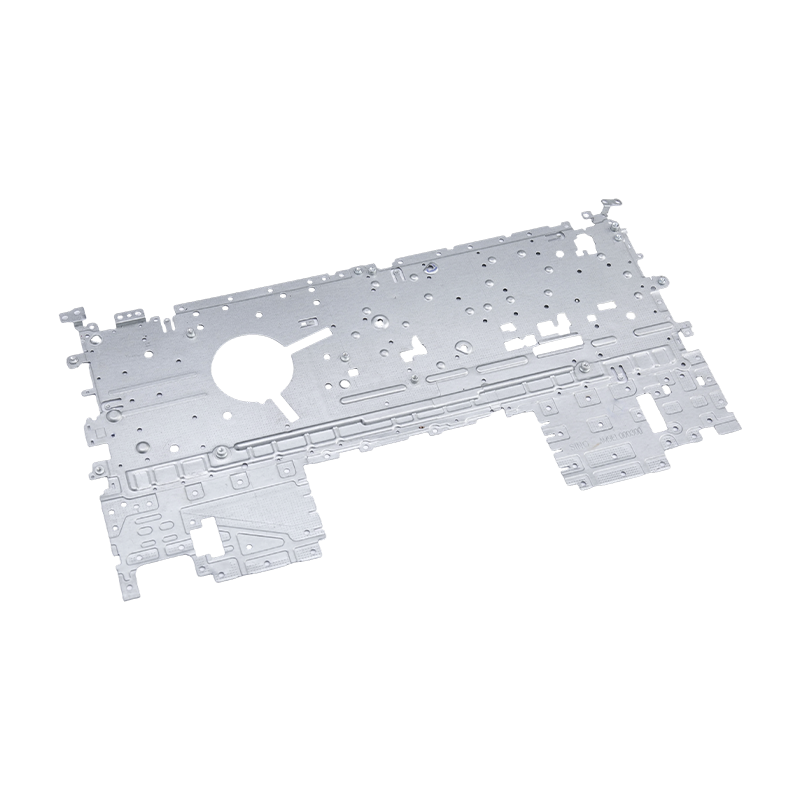
Штамповка деталей ноутбука
Наши штампованные детали для ноутбуков представ...
-
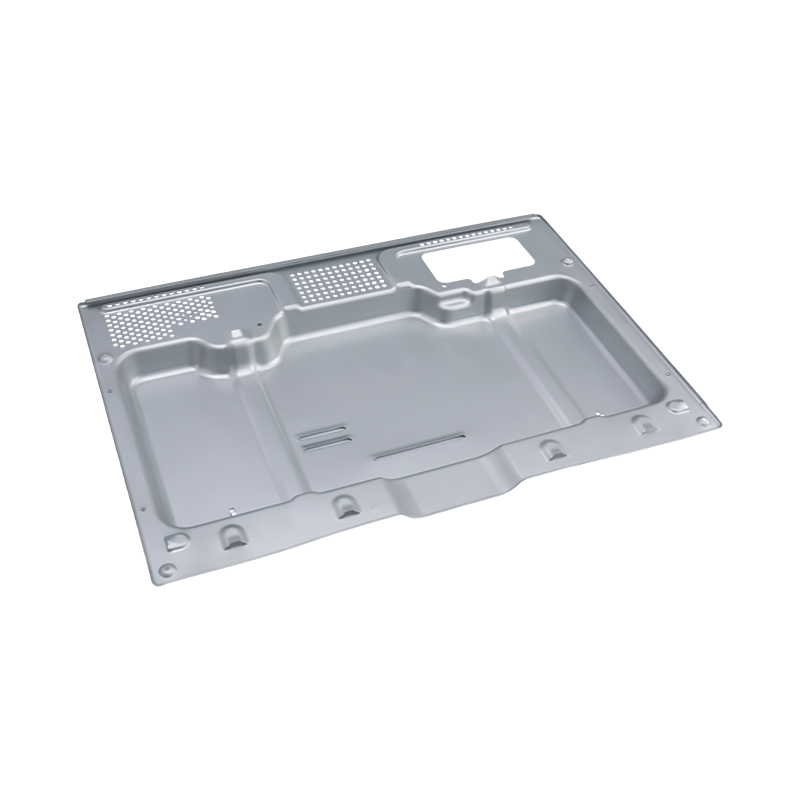
Высококачественные детали для штамповки в печи
Наши высококачественные детали для штамповки пе...
-
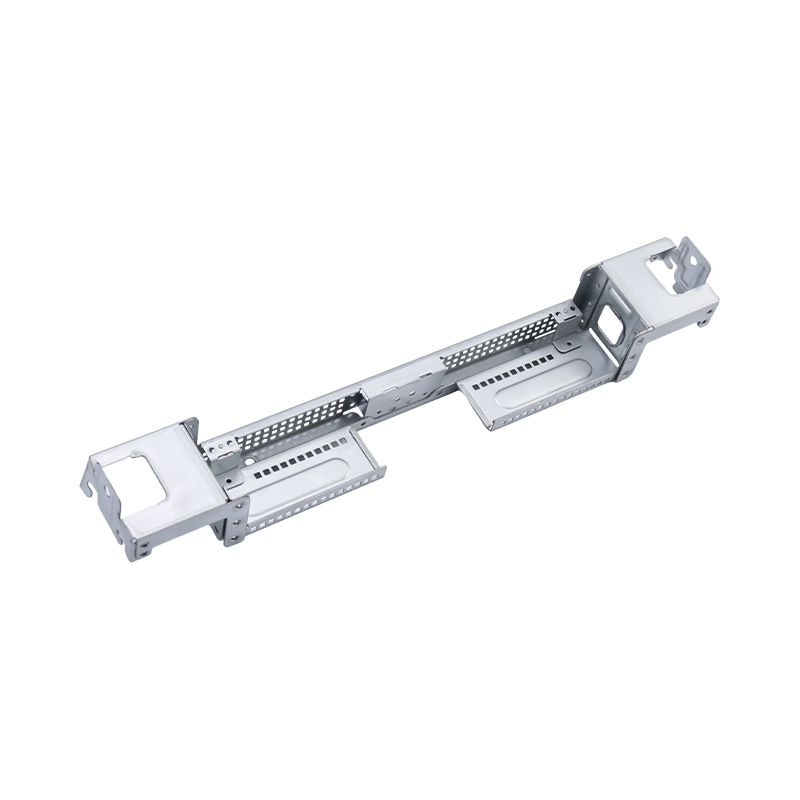
Высококачественные большие детали для компьютерной штамповки
Наши высококачественные детали для крупных комп...

Новости отрасли
Главная / Новости / Новости отрасли / Примеры проектирования технологичности, которые меняют расценки на штамповку металла
Примеры проектирования технологичности, которые меняют расценки на штамповку металла
2026-10-23
Самый короткий ответ: Пример проектирования технологичности имеет ценность только тогда, когда он меняет предложение, концепцию штампа, этап проверки или риск запуска. Наиболее полезные примеры — это не общие советы «упростить деталь»; это конкретные изменения чертежей, которые удаляют операцию, расширяют окно процесса или предотвращают выпуск неисправных деталей.
Для покупателя штамповки металла это означает, что нужно просмотреть готовый эскиз и задаться вопросом, что штамп, расположение полос, набор допусков и план контроля будут делать в производстве. Деталь может выглядеть чистой на экране САПР, но при этом создавать скрытые затраты посредством пробных циклов, вторичных операций или 100% калибровки.
Представьте себе обзор программы, в котором три поставщика цитируют один и тот же стальной кронштейн толщиной 1,2 мм. Одна цитата ниже на 18%, но на чертеже отверстие находится всего в 3 мм от линии сгиба и указана соосность ±0,05 мм на элементе, который в этом не нуждается. Низкая цена может быть реальной — или это может быть пробный цикл без цены. Приведенные ниже примеры DFM — это те детали, которые отличают конкурентоспособное предложение от дорогостоящего запуска.
Примеры проектирования технологичности, меняющие ценовое предложение
Важные примеры обычно небольшие, локальные и измеримые. Они проявляются в углах уклона, расположении полос, рельефе изгиба, схемах базирования, направлении волокон материала и методах соединения. Каждый из них должен быть связан с последствиями процесса: меньше отходов, меньше станций, более широкое окно формования или более простой контроль.
1. Угол наклона на глубоко вытянутом колесе
Уклон от 2° до 5° с каждой стороны является обычной отправной точкой для стен глубокой вытяжки, но реальная проблема заключается в том, где стена действительно вертикальна. Вертикальная секция может увеличить трение, истирание и истончение. Добавление уклона или небольшой конусности часто ничего не стоит с точки зрения функциональности и уменьшает тоннаж пресса и время полировки.
2. Расположение полос в прогрессивных матрицах
В прогрессивная и трансферная штамповка Изменение ширины держателя на 3 мм может превратить матрицу с пятью позициями в матрицу с шестью позициями. При проверке DFM проверяются направляющие отверстия, провалы лома и возможность формирования элемента перед окончательной обрезкой. Изменение рисунка может быть незначительным; последствия оснастки - нет.
3. Расстояние от отверстия до изгиба и разгрузка изгиба
Отверстие, расположенное слишком близко к линии сгиба, деформируется, и пуансон может сломаться во время формовки. Обычно отправной точкой является толщина материала как минимум в 2 раза больше линии сгиба, но лучшим решением часто является рельефная выемка или перемещенное отверстие. Это один из самых простых примеров DFM, поскольку он устраняет дефектный режим до того, как штамп будет вырезан.
4. Набор допусков на корпусе двигателя.
Выноска о жесткой соосности может быть требованием к продукту или привычкой, скопированной из старого чертежа. На корпусе двигателя пилотная деталь и четкая базовая схема могут защитить сборку, не требуя 100% измерения. Вопрос DFM не в том, «можете ли вы удержать ±0,05 мм?» но «какой функции это действительно нужно и как вы это проверите?»
5. Радиус изгиба медной шины.
Медная шина толщиной 1,2 мм с внутренним изгибом R12 может треснуть или пружинить в зависимости от направления волокон. Открытие радиуса, вращение вложенной детали или добавление проверки формы могут уменьшить количество брака. Экономия материала заметна, но больший выигрыш зачастую заключается в стабильном угле изгиба, позволяющем избежать переделок на этапе сборки аккумуляторного блока.
6. Самоклепка в большом электронном шасси.
Большой компьютерный корпус с несколькими небольшими кронштейнами можно спроектировать для клепки в штампе или для защелкивания вместо ручного крепления винтами. Это меняет риски, связанные с трудом, незавершенным производством и качеством. Если объем достаточно велик, инвестиции в оснастку становится легче оправдать; если нет, то лучшим ответом может быть более простое приспособление.
Эти примеры соответствуют реальным семействам деталей: автомобильные прогрессивные и глубокие детали, корпуса аккумуляторов электромобилей и большие электронные шасси. В обзоре поставщика необходимо указать концепцию штампа, расположение полос и план проверки каждого примера, а не просто фотографию в каталоге.
 Прогрессивные формы для штамповки корпусов автомобильных двигателей Пресс-форма для прецизионной штамповки больших объемов корпусов двигателей и мелких автомобильных деталей, подходящая для проверки концепции штампа, расположения полос и планирования контроля. Посмотреть продукт →
 Прецизионные штампованные крышки аккумуляторных батарей для электромобилей и промышленных корпусов Детали крышки аккумуляторной батареи из холоднокатаной стали, алюминия или нержавеющей стали с отделкой без заусенцев и индивидуальной отделкой, соответствующие примерам корпусов аккумуляторных батарей для электромобилей и планам проверки поставщиков. Посмотреть продукт →
 Большие прецизионные штампованные детали для серверных и промышленных компьютерных корпусов Высокопрочные стальные или алюминиевые компоненты для серверных корпусов и рам мейнфреймов с проверкой плоскостности и кромок, подходящие для крупных проверок электронных корпусов. Посмотреть продукт →
Четыре производственных рычага, лежащие в основе этих примеров
DFM – это не единый контрольный список. Это набор компромиссов между процессом, материалом, допуском и автоматизацией. Самые яркие примеры показывают, какой рычаг был перемещен и что он изменил в дальнейшем.
Выбор процесса перед геометрией
При производстве 30 000 деталей в год прогрессивная матрица может не окупиться; при сумме 300 000 ручной перевод может оказаться дорогостоящим выбором. DFM начинается с определения объема, материала и ожидаемой замены, прежде чем обсуждать элемент толщиной 1 мм.
Использование материала
Экономия материала на 5–15 % часто перевешивает небольшой выигрыш во времени цикла при изготовлении штампованных деталей в больших объемах. Раскладка, вращение и проектирование каркаса — это примеры DFM, которые появляются в сметном листе, а не на чертеже детали.
Распределение допусков
Отделите функциональные требования от возможностей процесса. Если для элемента требуется способный процесс, для него необходимо спланировать схему матрицы, калибра и базы. Ужесточение каждой выноски «на всякий случай» — это не DFM; это переданная стоимость.
Автоматизация и присоединение
В-die tapping, riveting, nut insertion, and sensor checks can remove manual operations, but they add tooling complexity. The right example is the one that balances labor savings against launch risk and maintenance access.
Сравнение «до» и «после»: какую количественную оценку должен дать обзор DFM
Полезный обзор DFM превращает каждое предложение в сравнение. Таблица ниже представляет собой иллюстративный формат планирования, а не предложение. Фактические значения зависят от марки материала, тоннажа пресса, годового объема и стандартов инструмента поставщика.
Выбор дизайна
Исполненный риск
Практическое изменение DFM
Эффект цитаты или запуска
Отверстие 4,5 мм 3 мм от сгиба
Дырочная дисторсия; поломка пуансона
Переместитесь на 7 мм от сгиба и добавьте рельефную выемку.
Меньше пробных циклов; меньший риск ремонта
Шестипозиционная компоновка с ручной вставкой гайки
Баланс лески и качественный побег
Вtegrate self-riveting or in-die tapping with sensor check
Снижение трудозатрат и незавершенного производства; более высокая стоимость оснастки
Внутренний изгиб R12 на медной шине 1,2 мм.
Растрескивание и пружинение
Открыть до R15, сориентировать зерно по изгибу, добавить проверку радиуса
Меньше лома; более стабильное формирование
Соосность ±0,05 мм на корпусе двигателя
100% узкое место измерения
Определить базовую схему и пилотный объект; расслабить нефункциональные выноски
Меньшее время проверки; более четкий PPAP
Видимая поверхность с порошковым покрытием и следами сварных швов.
Доработка и косметический брак
Переместите сварной шов на скрытую сторону или добавьте ложный край
Меньше доработок; лучший выход при первом проходе
Иллюстративное сравнение для планирования обзора, а не цитата; Фактические значения зависят от материала, пресса и объема.
Скрытые затраты заключаются в предположениях, а не в тоннаже пресса.
Когда штампованная деталь не достигает запланированной стоимости, объем пресса редко становится сюрпризом. Большее отклонение обычно связано с набором допусков, расположением полос, допуском на брак, вторичными операциями и планированием контроля. Именно эти предположения заслуживают отдельной строки в обзоре.
Стек допусков
82
Расположение полосы
68
Допуск на лом
54
Вторичные операции
47
Вspection planning
31
Приведенные выше значения столбцов представляют собой относительный индекс влияния для раннего планирования проверки, а не измеренные заводские данные. Суть имеет прямолинейный характер: если набор допусков и расположение полос не решены до того, как штамп будет выпущен, последующая работа по «снижению затрат» обычно обходится дороже, чем изменение чертежа. Поставщика, который может показать свою логику полосы и исходных данных на этапе предложения, легче сравнивать, чем того, который только отправляет цену.
Где примеры группируются по семействам деталей
Приоритеты DFM меняются в зависимости от семейства продуктов. В сфере автомобилестроения и электромобилей доминирующими вопросами являются формование окон, сорт материала и повторяемость размеров. В электронике и бытовой технике часто доминируют видимые поверхности, малые допуски и посадка при сборке. В промышленном оборудовании жесткость корпуса, вибрация и доступ для обслуживания могут иметь большее значение, чем косметический класс.
Штамповка автомобилей и электромобилей: 52%
Электроника и бытовая техника: 28%
Вdustrial equipment: 20%
«Пирог» представляет собой иллюстративную смесь обзоров, основанную на семействах деталей, описанных в каталоге поставщика штамповок: детали для автомобилей и электромобилей, детали для электронных и бытовых приборов, а также детали для промышленного оборудования. Это не данные о доле рынка. Практическая польза состоит в том, чтобы решить, какой контрольный список DFM должен стать основой для проверки: формуемость и стойкость инструмента для автомобилестроения или внешний вид, точность мелких деталей и логика сборки для электроники.
Последовательность практического обзора и тест рентабельности инвестиций
Обзор DFM лучше всего работает в виде последовательности, а не отдельного заседания. Цель состоит в том, чтобы исключить дорогостоящие неизвестные перед выпуском матрицы, а затем держать предположения под контролем изменений.
1
Определите годовой объем, марку материала и истинные функциональные требования. Объем решает, является ли прогрессивный, трансфертный или более простой процесс заслуживающим доверия.
2
Перед детальной формовкой просмотрите макет полосы или заготовки. Проверьте численность авианосца, стратегию пилота, удаление лома и количество станций.
3
Бросайте вызов стеку допусков и схеме базовых данных. Сохраните выноски, обеспечивающие удобство и функциональность; удалите те, которые только добавляют калибровку.
4
Создайте прототип или первый образец, который проверит рискованные функции, а не только простую схему. Измерьте изгиб, отверстие и границы сборки.
5
Проверьте интерфейсы автоматизации: доступ к датчикам, удаление пробок, пространство для обслуживания инструмента и загрузку оператора. Экономия на автоматизации исчезает, если матрицу невозможно обслуживать.
6
Заморозьте утвержденные предположения и контролируйте последующие изменения. Ремонт матрицы или регулировка обрезки кромки могут вновь открыть проблему с допуском, которая уже была закрыта.
Что касается рентабельности инвестиций, сравните изменение конструкции с затратами, которых оно позволяет избежать, а не только с ценой детали. Пример: доработка чертежа и макета стоимостью 1200 долларов позволяет избежать переделки штампа стоимостью 8000 долларов и двух недель пробного периода. Это 6,7-кратная прибыль без учета экономии на металлоломе, и ее легче защитить, чем расплывчатое заявление о «лучшем качестве». Если изменение конструкции стоит больше, чем ожидаемая экономия на инструментах или запуске, это не победа DFM для этого объема — это другое решение по продукту.
Примечания по техническому обслуживанию, проверке и соответствию, которые защищают экономию
Экономия DFM может быть потеряна после запуска, если обслуживание и проверка будут рассматриваться как бумажная работа. Полезный обзор поставщика связывает изменение чертежа с планом управления, графиком обслуживания штампа и процессом контроля изменений.
- Планируйте обслуживание штампа с учетом функций, обеспечивающих качество: формирование радиусов, обрезка кромок, направляющих и кулачковых поверхностей. Покрытие или вставка могут защитить зону повышенного износа, но их следует выбирать с учетом материала и объема, а не в качестве модернизации по умолчанию.
- Для программ в области автомобилестроения и электромобилей подключите выходы DFM к PPAP, ISIR, планам управления, MSA и исследованиям возможностей, где это применимо. Изменение допуска, не отраженное в плане калибра, представляет собой риск запуска, а не экономию.
- Для электроники и бытовой техники подтвердите сертификаты на материалы, требования к качеству поверхности и применимые требования RoHS или REACH. Косметическая приемлемость должна определяться с помощью граничного образца или измеримого стандарта.
- Строго контролируйте изменения. Ремонт штампа может сместить кромку обрезки или изменить положение предварительного прожига; если изменение не проверяется на предмет соответствия исходным предположениям DFM, тот же дефект может вернуться в другой форме.
Таким образом, можно проследить наиболее достоверные примеры DFM: пересмотр чертежа, изменение схемы полосы, решение о допуске, изменение калибра и примечания по техническому обслуживанию. Именно эта прослеживаемость делает предложения сопоставимыми и облегчает контроль за запуском.
Практический вывод прост: попросите примеры DFM, показывающие последствия до и после. Поставщик, который может объяснить, почему отверстие переместилось, почему была удалена станция или почему допуск был снижен, обычно лучше подготовлен к указанию детали, которую он действительно может произвести. Примеры не обязательно должны быть драматичными; они должны быть конкретными, измеримыми и привязанными к плану оснастки и проверки.
Предыдущий пост
Проектирование для надежности и технологичности: прибыль, которая выживает при производстве
Следующий пост
Металлические штампованные детали на заказ для нефтяной промышленности: материалы и источники поставок
Наш Продукты.
Начните свой бизнес с OEM-производителем прямо здесь!
Предоставление клиентам по всему миру комплексных решений «под ключ»
через
инновация!
БЫСТРЫЕ ССЫЛКИ
НОВОСТИ
КОНТАКТНАЯ ИНФОРМАЦИЯ.
-
 +86-139 1308 8972
-

-
 № 118 Yexin Road, зона экономического развития Уцзян, Сучжоу, Китай
Авторское право © Сучжоу Shuangqisi Mold Equipment Co., Ltd. Все права защищены. Штамповочная матрица на заказ Производители штампов для штамповки металла
