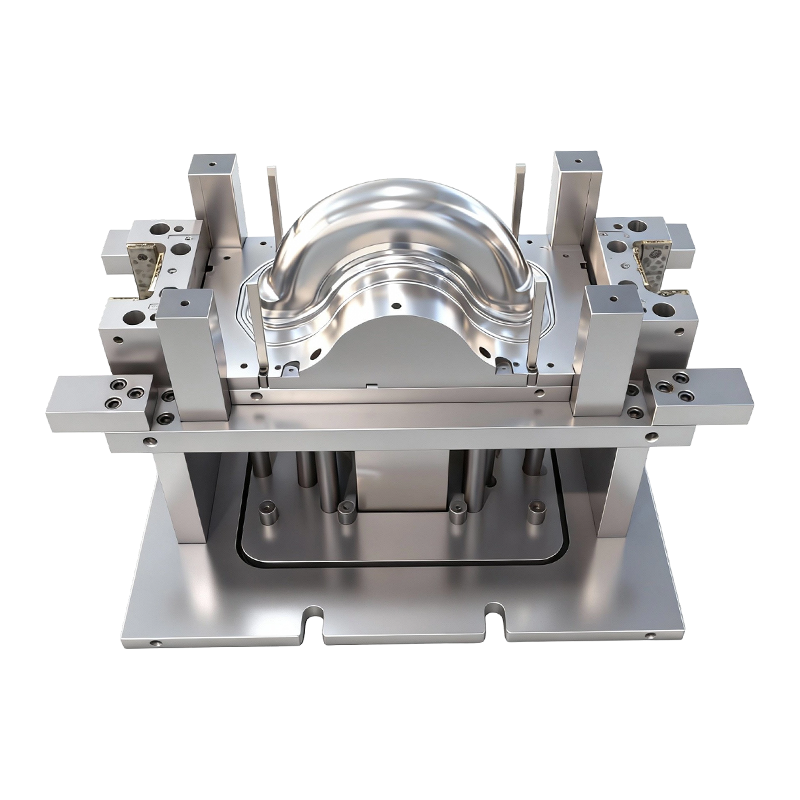
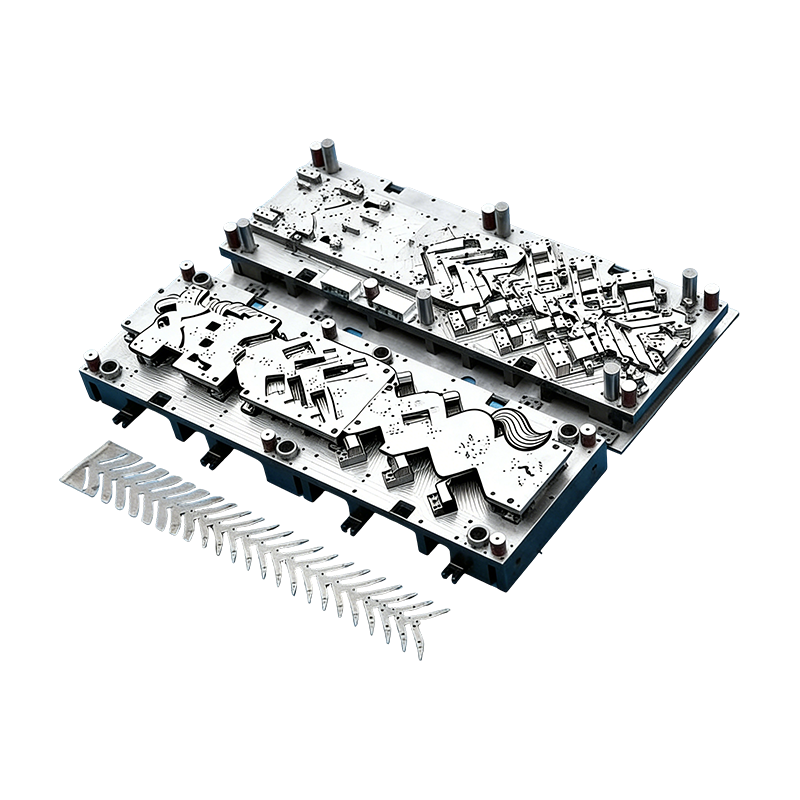
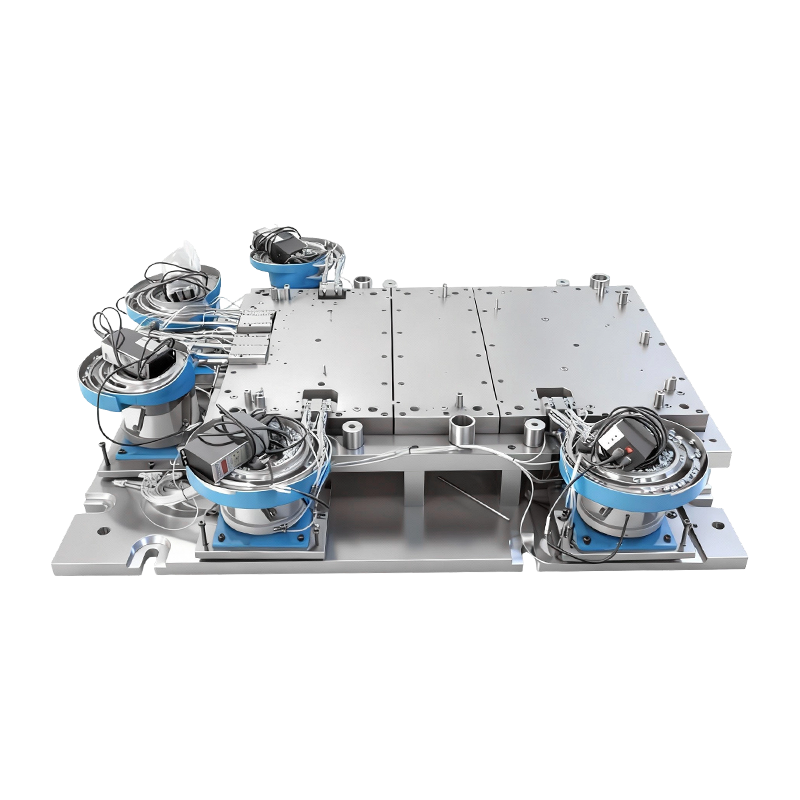


Кронштейн сиденья HC340LA толщиной 1,5 мм прошел все проверки размеров на КИМ и все еще треснул при эксплуатации. Трещина началась с внутреннего радиуса изгиба 0,6 мм, которы...
READ MORE
Категории продуктов
Штамповочные детали Производители
-
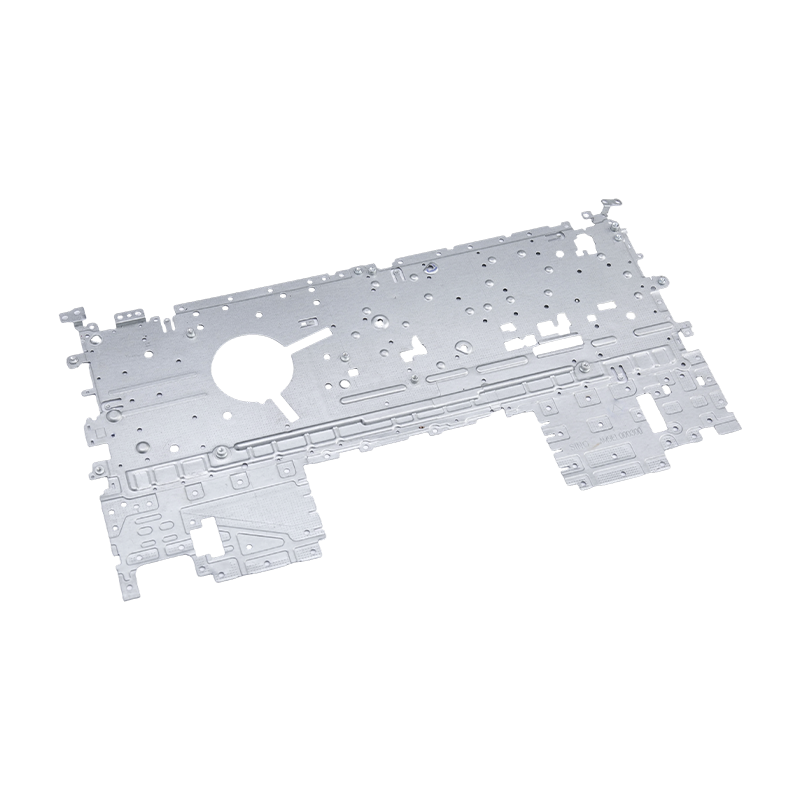 Штамповка деталей ноутбука
Наши штампованные детали для ноутбуков представляют
-
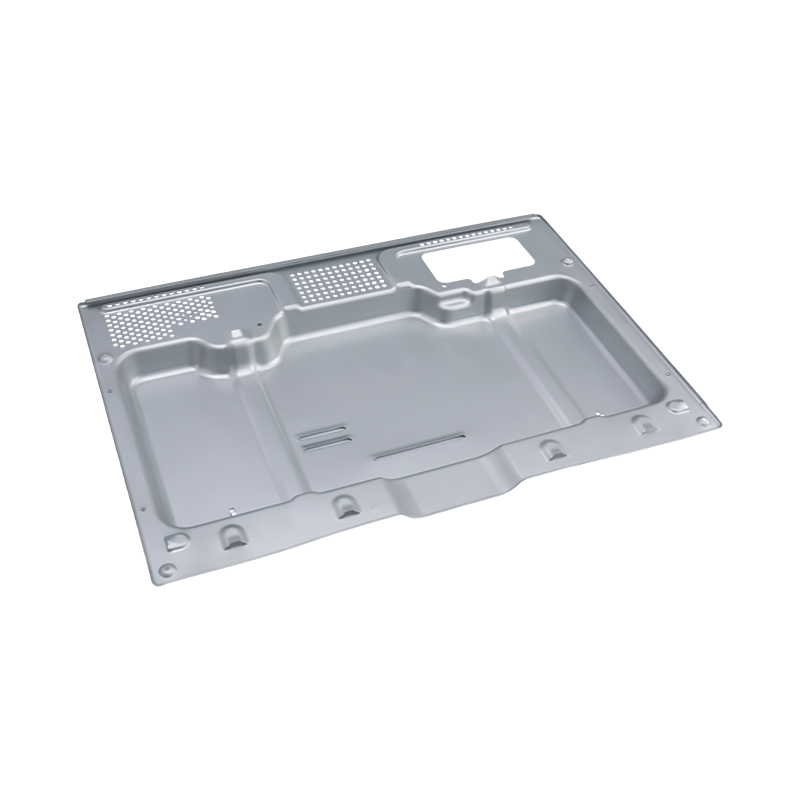 Высококачественные детали для штамповки в печи
Наши высококачественные детали для штамповки печей �
-
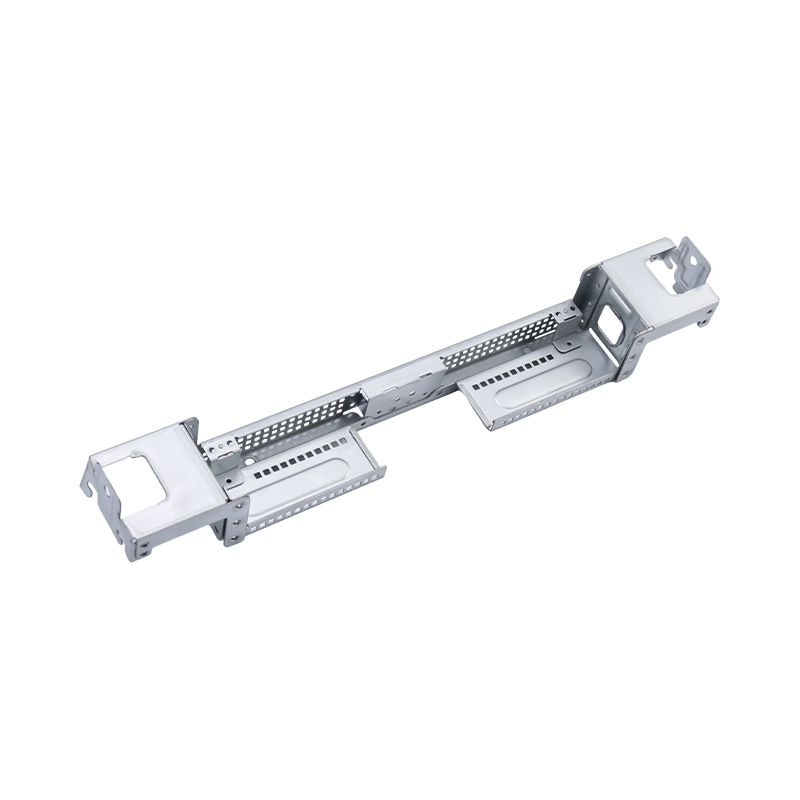 Высококачественные большие детали для компьютерной штамповки
Наши высококачественные детали для крупных компьюте
-
 Мелкие штампованные детали для ноутбуков и мобильных телефонов.
Являясь важными внутренними компонентами современн�
-
 Детали для штамповки автомобильных сидений
Штамповочные детали автомобильных сидений — это осн
-
 Штамповочные детали корпуса автомобильного двигателя
Штамповочные детали корпуса автомобильного двигате�
-
 Штамповочные детали бензобака
Штампованные детали бензобака являются основными ст
-
 Штамповочные детали крышки аккумуляторного отсека
Наши штампованные детали для крышек аккумуляторных �
-
 Штамповочные детали для тяжелых грузовиков
Наши штампованные детали для тяжелых грузовиков изг�
-
 Мелкие автомобильные детали, детали для прогрессивной штамповки
Наши детали для прогрессивной штамповки небольших а�
-
 Штамповочные детали медных шин для новых энергетических автомобилей
Штамповочные детали медных шин для новых энергетиче�
Штамповочные детали — это металлические детали точной формы, изготовленные на штамповочных прессах и служащие основными строительными блоками как для бытовой техники, так и для автомобилей.
В бытовой технике они формируют ключевые конструкции: дверные коробки холодильников, внутренние кронштейны баков стиральных машин и корпуса кондиционеров, используют штампованные детали для стабильной несущей способности и точной подгонки, обеспечивая бесшовную сборку и длительную эксплуатацию. Для автомобилей они имеют решающее значение с точки зрения безопасности и производительности: компоненты тормозных суппортов, кронштейны сидений и усилители панелей кузова зависят от высокой точности размеров штамповки и соответствуют строгим стандартам автомобильной безопасности.
Штампованные детали, изготовленные с одинаковой толщиной и жесткими допусками, сокращают зазоры при сборке, сокращают производственные затраты и повышают долговечность изделия. Их универсальность делает их незаменимыми для надежного и экономически эффективного производства в обоих секторах.
О
Кто мы
Сучжоу Shuangqisi Mold Equipment Co., Ltd. , расположенная по адресу Yexin Road, 118, район Уцзян, город Сучжоу, имеет 60 технических сотрудников. Благодаря совместным усилиям и постоянному развитию всех сотрудников компания стала профессиональным производителем штампов и деталей оборудования, предлагая высококачественную продукцию по конкурентоспособным ценам, объединяя проектирование, производство и обслуживание. Компания располагает импортными станками для резки проволоки, обрабатывающими центрами с ЧПУ, более 10 шлифовальными станками различных размеров и 25 штамповочными прессами (80Т-400Т), а также другими современными прецизионными станками. Компания также обучила многих старших операторов и опытного персонала по отладке, что позволяет ей удовлетворять потребности самых разных клиентов. В настоящее время основными клиентами компании являются Anter Group, Ousheng Electric, Dongbei Group и Huichuan Technology, которые в основном поставляют формы и изделия для сервоприводов, компрессоров и транспортных средств на новых источниках энергии. Технический уровень компании является одним из ведущих в отрасли, а опытная команда занимается технологическим прогрессом. Компания фокусируется на создании ценности для своих клиентов и придерживается качественного развития. Имея 15-летний опыт работы в сфере производства пресс-форм, компания накопила большое количество технических талантов. Еще в 2016 году компания инвестировала и основала компанию Suzhou Keshuang Intelligent Technology Co., Ltd., которая в основном производит оборудование для автоматизации штамповки. Имея многолетний опыт, мы можем предоставить клиентам проекты «под ключ» по штамповочным формам и автоматизации штамповки. Компания также может инвестировать в соответствующее производственное оборудование в соответствии с потребностями клиентов, чтобы создавать экономически эффективные продукты и услуги для клиентов.

Сообщение обратной связи
Почетная грамота
Новости
-
-
Самый короткий ответ: Пример проектирования технологичности имеет ценность только тогда, когда он меняет предложение, концепцию штампа, этап проверки или риск...
READ MORE -
Торцевая крышка топливного бака, которая течет на концевом коллекторе, редко выходит из строя из-за слишком медленной работы пресса. Это не удалось, потому что чертеж допуска...
READ MORE -
Тяжелая штамповка: когда 2 мм уже слишком тонко Инженер по закупкам однажды спросил, почему кронштейн диаметром 6 мм продается по трем разным ценам в течение 48 часов. ...
READ MORE
Знание отрасли
Контроль стабильности размеров при производстве высокоточных металлических штампованных деталей
Соответствие размеров является одним из наиболее важных факторов в Металлические Штамповочные Детали , особенно для компонентов, используемых в сервоприводах, компрессорах и новом энергетическом оборудовании. Изменения могут быть вызваны различиями в партиях материалов, износом матрицы, вибрацией пресса или колебаниями температуры во время производства. Передовые производители часто внедряют статистический контроль процесса (SPC), встроенные датчики и периодическую калибровку для поддержания жестких допусков на протяжении длительных производственных циклов.
Имея 25 штамповочных прессов с усилием от 80 до 400 тонн и несколько систем прецизионной обработки, мы можем проводить реальное производственное моделирование во время отладки инструмента для проверки повторяемости размеров. Наши опытные специалисты также контролируют условия формовки и корректируют параметры, чтобы гарантировать, что клиенты получают стабильные, высококачественные детали для штамповки металла, подходящие для массового производства.
- Внедряйте измерения в ходе процесса для раннего обнаружения отклонений
- Контролируйте изменение толщины материала посредством управления поставщиками
- Поддержание стабильных параметров тоннажа и скорости пресса
- Выполняйте регулярное техническое обслуживание и калибровку штампа.
Оптимизация распределения толщины стенок в изделиях для волочения металла
Детали для волочения металла часто сталкиваются с проблемами, связанными с неравномерной толщиной стенок, особенно в случае глубокой или сложной геометрии. Чрезмерное утончение может снизить механическую прочность, а утолщение может привести к образованию складок или помех при сборке. Инженеры обычно регулируют радиусы пуансона, силу держателя заготовки и условия смазки, чтобы добиться сбалансированного потока материала и равномерного распределения толщины.
Наш 15-летний опыт разработки пресс-форм показал, что моделирование в сочетании с реальными пресс-испытаниями значительно повышает точность контроля толщины. Используя передовые обрабатывающие центры с ЧПУ и прецизионное шлифовальное оборудование, мы обеспечиваем плавные переходы радиусов матрицы, что помогает уменьшить локальное утонение во время операций формовки.
| Фактор влияния | Влияние на толщину | Оптимизационный подход |
| Радиус пуансона | Локализованное истончение | Плавно увеличивайте радиус |
| Связующая сила | Морщины или утолщение | Сбалансированный контроль давления |
| Смазка | Истончение, связанное с трением | Высокоэффективная смазка |
Предотвращение поверхностных дефектов декоративных и функциональных металлических штампованных деталей
Дефекты поверхности, такие как царапины, вмятины или истирание материала, могут существенно повлиять как на внешний вид, так и на функциональность металлических штампованных деталей. Профилактические меры включают оптимизацию шероховатости поверхности матрицы, нанесение защитных покрытий и улучшение систем обработки материалов. Автоматизированные системы транспортировки особенно эффективны для уменьшения повреждений при ручном обращении при крупносерийном производстве.
Благодаря инвестициям в оборудование для автоматизации штамповки через нашу дочернюю компанию, занимающуюся интеллектуальными технологиями, мы можем предоставлять интегрированные решения, сочетающие в себе пресс-формы, автоматизацию и производственные линии. Такой подход сводит к минимуму вмешательство человека и улучшает стабильность продукта, особенно для клиентов, которым требуются высокие косметические стандарты.
- Полируйте формовочные поверхности, чтобы уменьшить следы трения.
- Используйте защитную пленку или автоматизированные системы обработки.
- Нанесение противозадирных покрытий в зонах повышенного давления.
- Улучшите процессы смазки и очистки.
Повышение экономической эффективности за счет комплексного производства деталей для волочения металлов
Оптимизация затрат на детали для волочения металла не ограничивается выбором материала или расходами на оснастку; это также во многом зависит от интеграции производства и планирования процессов. Объединение производства штампов, оборудования для автоматизации и проектирования производственных линий в единое решение может значительно сократить время выполнения заказов и эксплуатационные расходы. Модели проектов «под ключ» все чаще отдают предпочтение производителям, стремящимся к быстрому выходу на рынок и стабильным производственным показателям.
Обладая мощными техническими возможностями, передовыми ресурсами оборудования и возможностью инвестировать в соответствующее производственное оборудование в соответствии с требованиями клиентов, мы фокусируемся на создании экономически эффективных решений, адаптированных для различных отраслей. Наш опыт обслуживания клиентов в секторах автоматизации, компрессоров и новой энергетики позволяет нам поддерживать клиентов в достижении как производительности, так и экономических преимуществ при производстве деталей для штамповки и волочения металла.
Начните свой бизнес с OEM-производителем прямо здесь!
Предоставление клиентам по всему миру комплексных решений «под ключ»
через
инновация!
БЫСТРЫЕ ССЫЛКИ
НОВОСТИ
КОНТАКТНАЯ ИНФОРМАЦИЯ.
-
 +86-139 1308 8972
-

-
 № 118 Yexin Road, зона экономического развития Уцзян, Сучжоу, Китай
Авторское право © Сучжоу Shuangqisi Mold Equipment Co., Ltd. Все права защищены.
