-
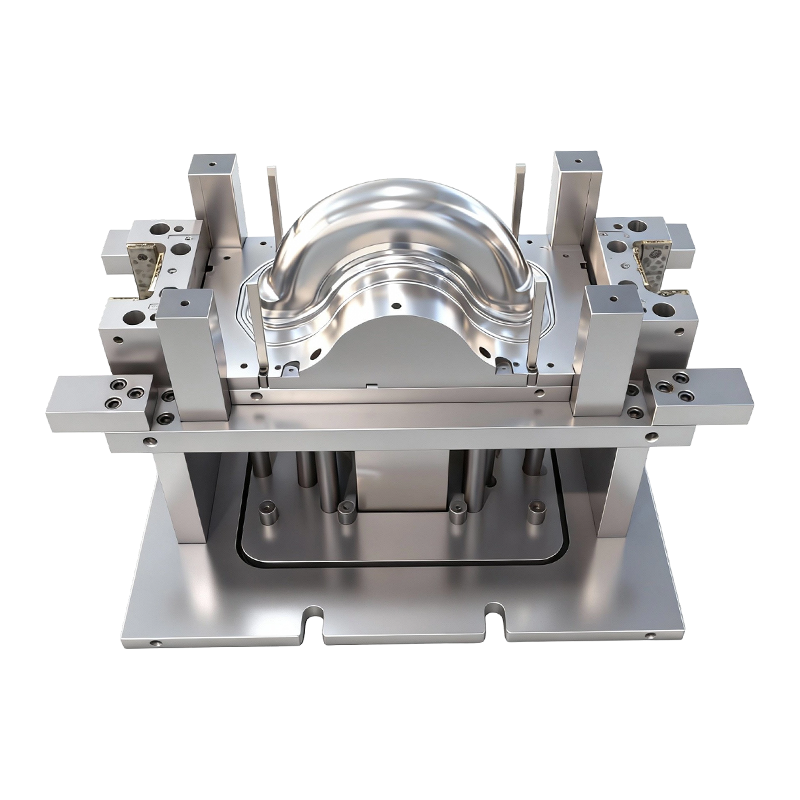
Пресс-форма для глубокой вытяжки передних и задних колес двухколесных электромобилей.
Эта форма глубокой вытяжки для передних и задни...
-
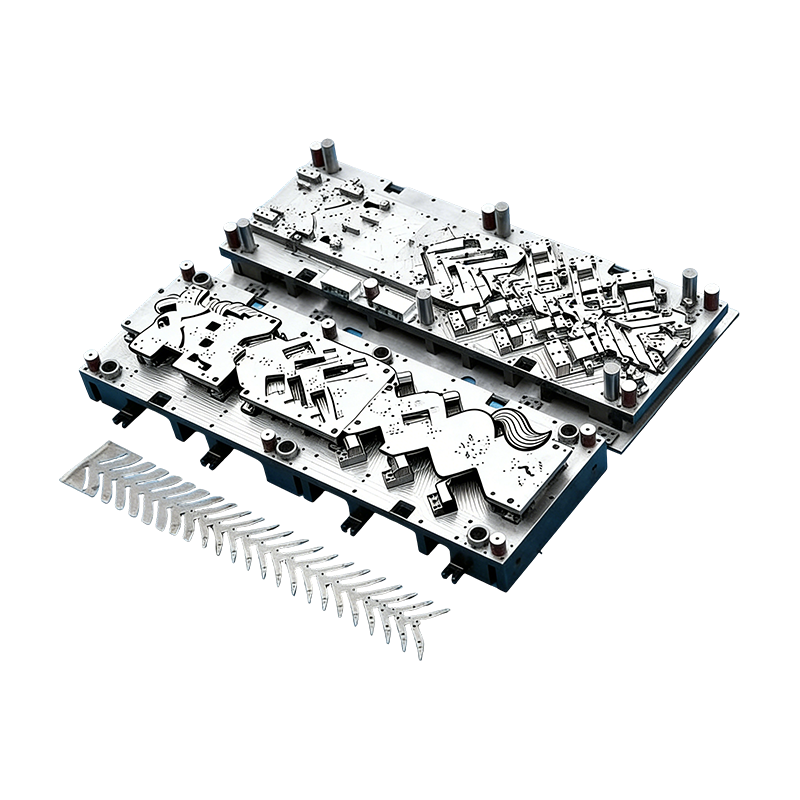
Прогрессивные формы для автомобильных деталей
Эта непрерывная пресс-форма для корпусов автомо...
-
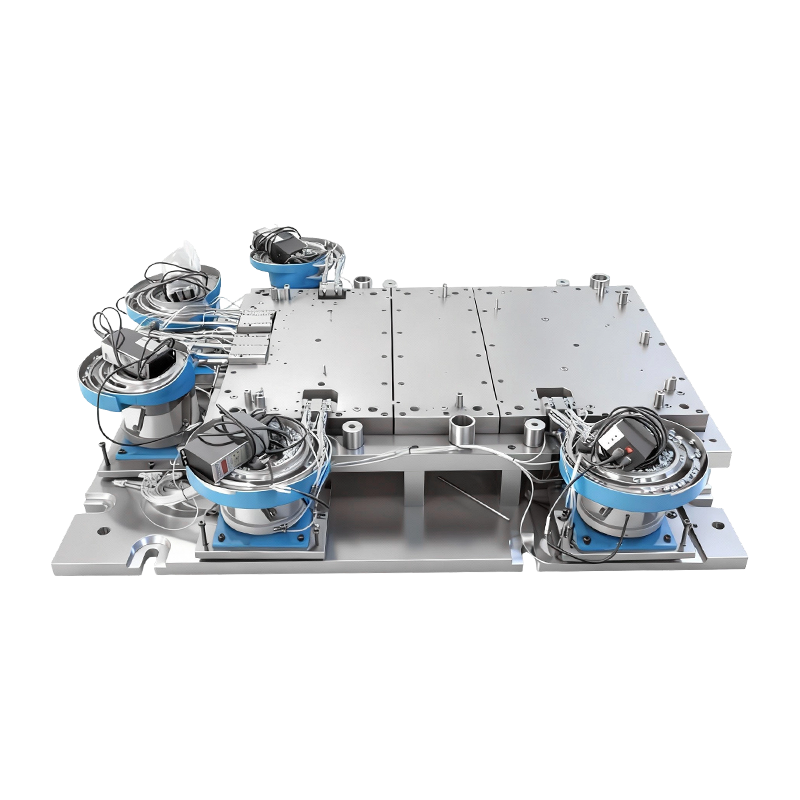
Автоматическая клепальная форма для большой компьютерной машины
Эта автоматическая клепальная форма для основан...
-
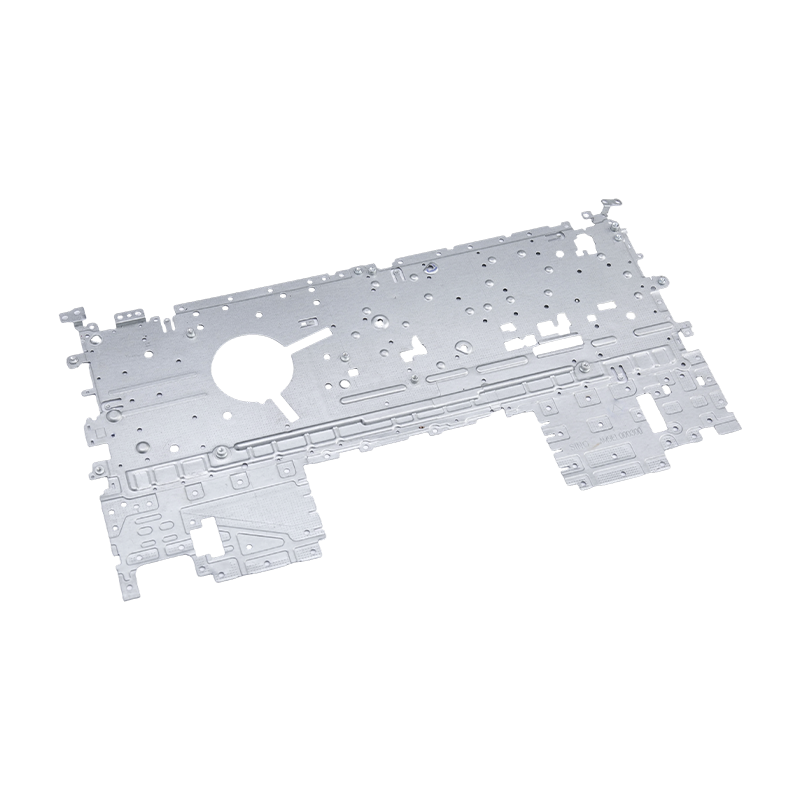
Штамповка деталей ноутбука
Наши штампованные детали для ноутбуков представ...
-
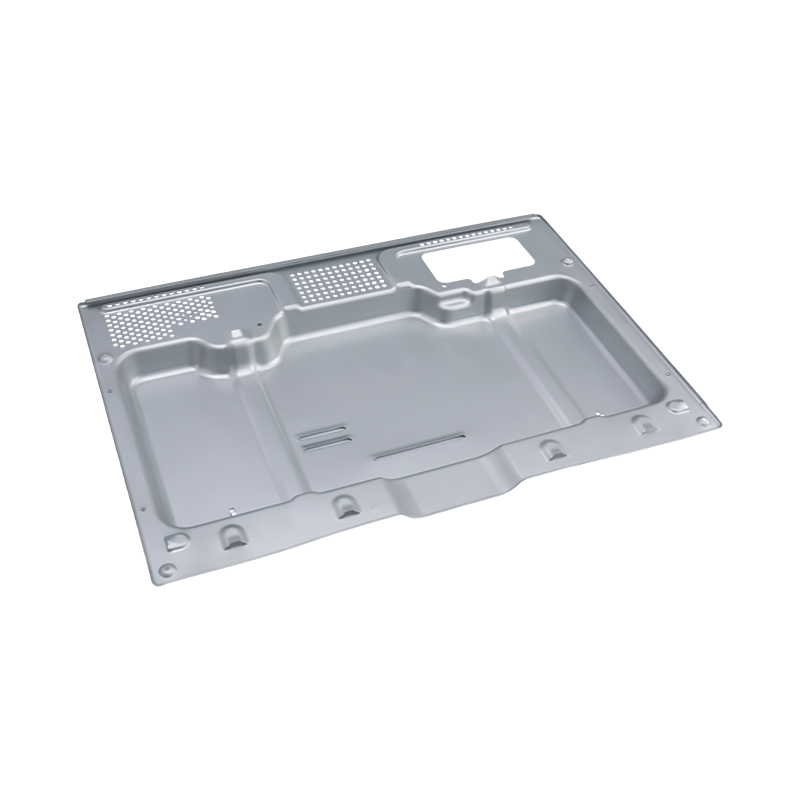
Высококачественные детали для штамповки в печи
Наши высококачественные детали для штамповки пе...
-
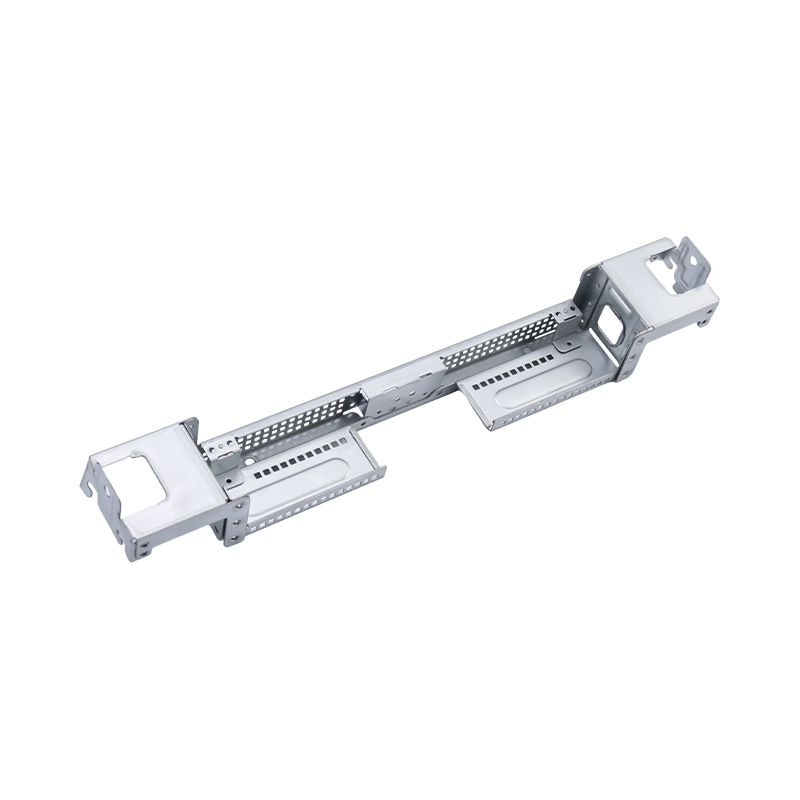
Высококачественные большие детали для компьютерной штамповки
Наши высококачественные детали для крупных комп...

Новости отрасли
Главная / Новости / Новости отрасли / Руководство по тяжелой штамповке: допуски, тоннаж, конструкция штампа и выбор инструментов
Руководство по тяжелой штамповке: допуски, тоннаж, конструкция штампа и выбор инструментов
2026-10-13
Тяжелая штамповка: когда 2 мм уже слишком тонко
Инженер по закупкам однажды спросил, почему кронштейн диаметром 6 мм продается по трем разным ценам в течение 48 часов. Причина была не в труде или накладных расходах. Это был тоннаж. Тяжелая штамповка — формирование металлических листов обычно толщиной более 4 мм — меняет все расчеты: мощность пресса, материал штампа, смазку и даже способ проверки готовой детали. Если вы относитесь к детали толщиной 6 мм как к электронному корпусу толщиной 1,5 мм, вы либо сломаете матрицу, либо заплатите за ненужный вам пресс.
Быстрый вывод: для тяжелой штамповки требуемый тоннаж зависит примерно от квадрата толщины, а не линейно. Для детали из низкоуглеродистой стали толщиной 6 мм может потребоваться в 2,5–3 раза больше силы, чем для детали толщиной 3 мм с тем же периметром. Прежде чем предлагать цену, всегда проверяйте ход пресса, размер станины и емкость подушки.
Практический порог не фиксирован. Некоторые магазины называют 3 мм тяжелыми; другие начинаются с 6 мм. Важно то, сможет ли ваш существующий пресс с усилием от 80 до 400 тонн выдерживать необходимое усилие на всем протяжении хода без отклонения рамы. При тяжелой штамповке прогиб проявляется в виде неравномерной толщины, трещин по радиусу и короткого срока службы штампа.
Основные принципы: что меняется при повышении шкалы
Тяжелая штамповка — это не просто «больше силы». Это другой набор ограничений. Следующие четыре фактора определяют, будет ли деталь производиться, повторяться и приносить прибыль.
Тоннаж и ход
Пресс 400Т с ходом 24 дюйма — это не то же самое, что пресс 400Т с ходом 10 дюймов. Тяжелые детали часто требуют более глубокой вытяжки, чем тонкие детали. Если ход слишком короткий, вы не сможете очистить деталь или установить подушку. Всегда соблюдайте кривую пресса, а не только пиковый тоннаж.
Материал матрицы и зазор
Для мягкой стали толщиной 6 мм зазор матрицы обычно составляет от 8% до 12% толщины с каждой стороны. Слишком маленький зазор приводит к истиранию и поломке пуансона; слишком большое количество приводит к появлению тяжелых заусенцев и плохому качеству кромки. D2 и SKD11 остаются распространенными, но для высокопрочной стали с давлением выше 780 МПа экономически выгодными становятся стали порошковой металлургии или твердосплавные пластины.
Компенсация пружинистости
Толстый металл пружинит больше в абсолютном выражении. Деталь толщиной 6 мм с изгибом на 90 градусов после отпускания может вернуться на 2–3 градуса. Матрица должна быть перегнута, или процесс должен включать станцию для монетирования. Вот почему тяжелые штампы часто стоят на 20–40% дороже, чем тонкие штампы аналогичного размера.
Консистенция материала
Отклонение толщины плюс-минус 0,2 мм незначительно при толщине 1 мм. При 8 мм изменяет необходимое усилие на 5% и более. Без входного контроля и постоянного источника рулонов ваш пресс будет случайным образом перегружаться. Тяжелая штамповка требует отслеживания материала на уровне партии.
Выбор между прогрессивными и трансферными штампами также меняется. Для тяжелых деталей часто выигрывают передаточные штампы, поскольку они перемещают деталь между станциями, не протягивая ее через ленту. Подробное сравнение вы можете прочитать в этой статье на прогрессивная и трансферная штамповка металла .
Сравнение тоннажа: соответствие пресса детали
В таблице ниже использована упрощенная формула сдвига для низкоуглеродистой стали (прочность на сдвиг 300 МПа). Фактический тоннаж зависит от конструкции штампа, марки материала и настроек подушки. Используйте это как фильтр первого прохода, а не как окончательную цитату.
Обратите внимание на скачок с 400T до 600T. Многие цеха могут обрабатывать детали толщиной от 4 до 8 мм, но должны передавать их на аутсорсинг толщиной более 8 мм. Именно из-за этого разрыва возникают риски доставки и увеличение затрат.
Скрытый показатель: потребность в силе в зависимости от толщины
Покупатели часто сравнивают цену за килограмм. Более скрытый показатель — это требуемое усилие на миллиметр толщины. В приведенной ниже таблице показан относительный тоннаж для той же геометрии детали при увеличении толщины с 3 мм до 12 мм. Столбцы нормированы на 3 мм = 100.
При толщине 12 мм индекс силы превышает 1400% от базовой линии 3 мм, поскольку площадь сдвига растет линейно, а толщина также увеличивает необходимое давление для чистого среза. Вот почему небольшое изменение размеров может переместить деталь с пресса с усилием 200 Т на пресс с усилием 600 Т.
Разделение промышленного применения для тяжелой штамповки
Спрос на штамповку распределяется неравномерно. Если исходить из типичного набора проектов в цехах обработки металлов давлением, обслуживающих заказчиков машин и транспортных средств, рынок делится примерно следующим образом.
Автомобили и транспортные средства на новых источниках энергии — 45%
Тяжелые грузовики и строительная техника — 25%
Техника и электроника — 20%
Промышленное оборудование — 10%
Автомобильные детали доминируют, поскольку в крышках аккумуляторных батарей, корпусах двигателей, рамах сидений и медных шинах используется заготовка толщиной от 4 до 10 мм. Штамповки тяжелых грузовиков, такие как кронштейны рамы и опоры подвески, требуют еще большего тоннажа и часто материала толщиной 12 мм или более.
 Штамповочные детали тяжелых грузовиков для коммерческого транспорта Прецизионные высокопрочные стальные компоненты, включая кронштейны рамы и подвесные пластины, рассчитаны на несущую способность, устойчивость к вибрации и длительный срок службы. Просмотреть продукт →
 Детали для штамповки крышек аккумуляторных батарей для автомобилей и систем хранения Корпуса из холоднокатаной стали, алюминия или нержавеющей стали с жесткими допусками помогают защитить сердечники аккумуляторов от пыли, влаги и ударов. Просмотреть продукт →
В транспортных средствах на новых источниках энергии штампованные детали крышки аккумуляторного отсека должны обеспечивать баланс веса, герметичности и безопасности при столкновении. Обычно это означает высокопрочную сталь или алюминиевые сплавы с жестким допуском на плоскостность. Для электродвигателей к штампованным деталям корпуса предъявляются аналогичные требования, но добавляются требования к магнитному экранированию и концентричности.
 Штамповочные детали корпуса автомобильного двигателя Высокопрочные стальные или алюминиевые корпуса с теплоотводящими конструкциями и стандартизированными интерфейсами обеспечивают защиту двигателя, эффективность сборки и долговечность. Просмотреть продукт →
Руководство по выбору: пять шагов перед принятием решения
Используйте эту последовательность действий, чтобы снизить риск покупки неподходящего пресса, штампа или поставщика.
Шаг 1: Рассчитайте реальный тоннаж
Используйте формулу сдвига: периметр × толщина × прочность на сдвиг / 1000. Добавьте 20 % безопасности для ударных нагрузок и 10 % для возврата подушки. Не полагайтесь только на номинальный рейтинг прессы.
Шаг 2. Проверьте кровать и ход
Проверьте, подходит ли матрица к станине и очищает ли ход деталь от детали. Станина размером 312 на 84 дюйма обычно используется на больших прессах, но вашему штампу могут потребоваться Т-образные пазы в определенных положениях.
Шаг 3. Подтвердите марку материала
Для высокопрочной стали с давлением выше 780 МПа может потребоваться на 30 % больше силы, чем для мягкой стали. Перед производством запросите сертификаты стана и проверьте допуск по толщине.
Шаг 4. Проверка обслуживания штампа
Тяжелые штампы изнашиваются быстрее. Уточните у поставщика интервалы профилактического обслуживания, наличие запасных пуансонов и данные о сроке службы штампа в тактах.
Шаг 5: План автоматизации
Тяжелые детали сложно подавать вручную. Системы переноса, роботы или устройства подачи рулонов должны быть указаны вместе со штампом, чтобы избежать доработок в дальнейшем.
Техническое обслуживание и соблюдение требований для тяжелой штамповки
Тяжелая штамповка увеличивает износ, шум и угрозу безопасности. План технического обслуживания, который подходит для линий тонкой колеи, здесь потерпит неудачу.
- Проверяйте зазоры матрицы каждые 5 000–10 000 ходов для диаметров 6 мм и выше. Износ ускоряется после первых 20% срока службы штампа.
- Ежеквартально контролируйте прогиб рамы пресса. Отклонение станины на 0,2 мм может увеличить высоту заусенцев вдвое.
- Используйте смазку с противозадирными присадками. Стандартные тонкопленочные смазочные материалы разрушаются под высоким контактным давлением.
- Соблюдайте местные стандарты защиты для крупнотоннажных прессов. Сами по себе световые завесы не смогут остановить таран грузоподъемностью 400 тонн на безопасном расстоянии.
- Храните записи о отслеживании материалов не менее трех лет. Если партия толстой стали имеет непостоянную производительность, вам необходимо быстро изолировать поврежденные части.
Для поставщиков возможность предлагать штампы, детали и средства автоматизации из одного источника снижает проблему передачи обслуживания. Когда производитель штампов и штамповщик работают в одной команде, регулировки зазора и запасные части доставляются без необходимости указывать пальцем.
Примечание о рентабельности инвестиций: где утекают большие бюджеты на штамповку
Самые большие скрытые затраты при тяжелой штамповке — это не почасовая ставка печатного станка. Это остатки пружинной отдачи и испытаний на штампе. Деталь толщиной 6 мм, не выдержавшая проверки размеров при 5000 ходах, может привести к потере от 8 до 12 тонн стали, прежде чем матрица будет исправлена. Дисциплинированный план испытаний с использованием дополнительных образцов толщины обходится менее чем за одну неделю производственного брака.
При оценке предложения спросите о предполагаемой прочности на сдвиг, зазоре матрицы и методе компенсации упругого возврата. Если поставщик не может ответить, цена, скорее всего, основана на привычках к тонкой калибровке. Настал момент пройтись по полу и проверить кривую пресса.
Предыдущий пост
Металлические штампованные детали на заказ для нефтяной промышленности: материалы и источники поставок
Следующий пост
Прогрессивная штамповка автомобильных деталей: штампы, допуски, затраты и руководство по объемам
Наш Продукты.
Начните свой бизнес с OEM-производителем прямо здесь!
Предоставление клиентам по всему миру комплексных решений «под ключ»
через
инновация!
БЫСТРЫЕ ССЫЛКИ
НОВОСТИ
КОНТАКТНАЯ ИНФОРМАЦИЯ.
-
 +86-139 1308 8972
-

-
 № 118 Yexin Road, зона экономического развития Уцзян, Сучжоу, Китай
Авторское право © Сучжоу Shuangqisi Mold Equipment Co., Ltd. Все права защищены. Штамповочная матрица на заказ Производители штампов для штамповки металла
