-
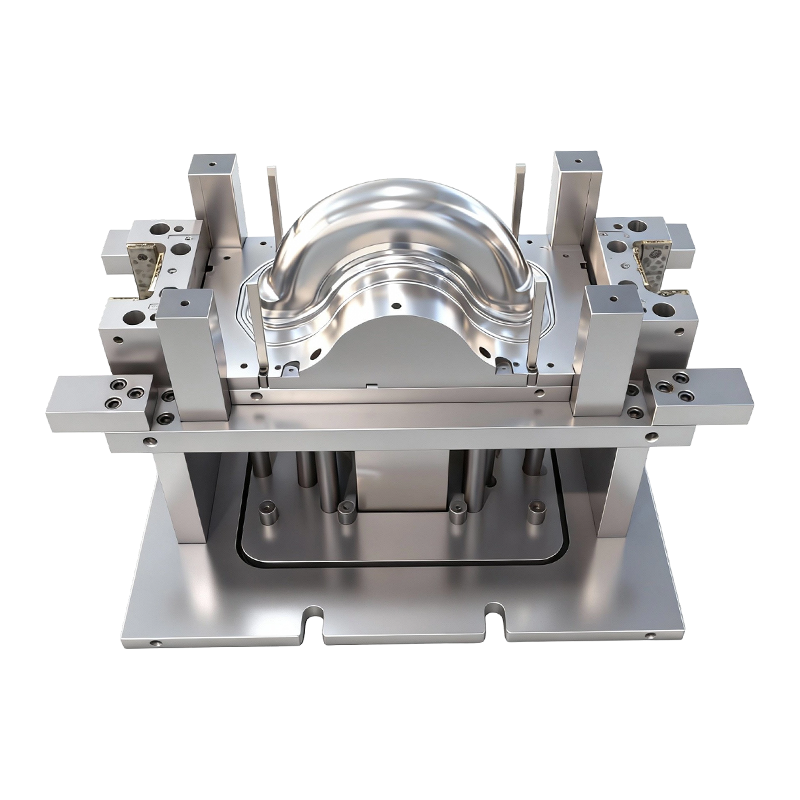
Пресс-форма для глубокой вытяжки передних и задних колес двухколесных электромобилей.
Эта форма глубокой вытяжки для передних и задни...
-
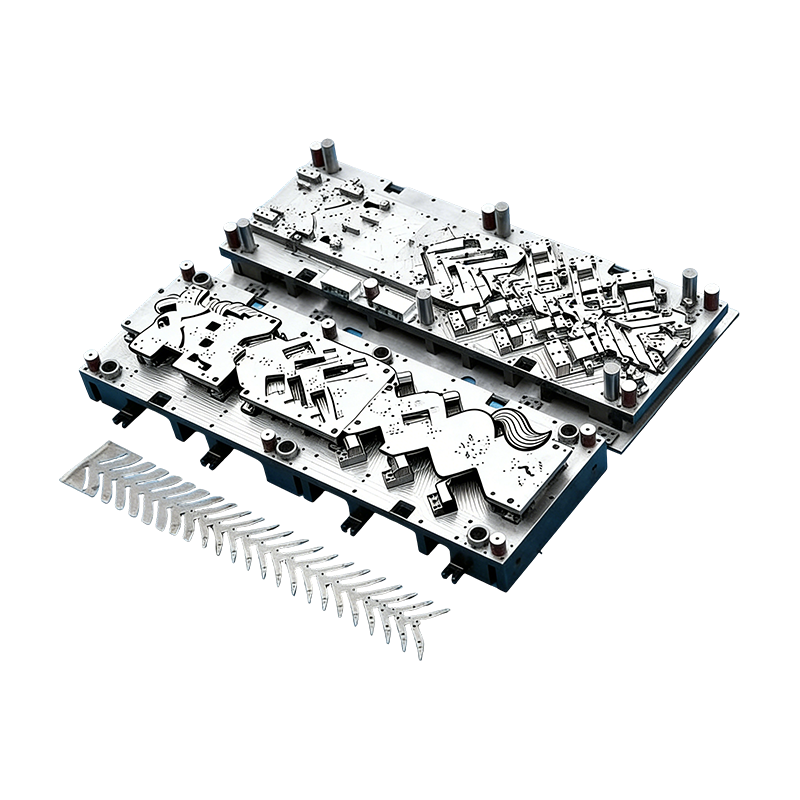
Прогрессивные формы для автомобильных деталей
Эта непрерывная пресс-форма для корпусов автомо...
-
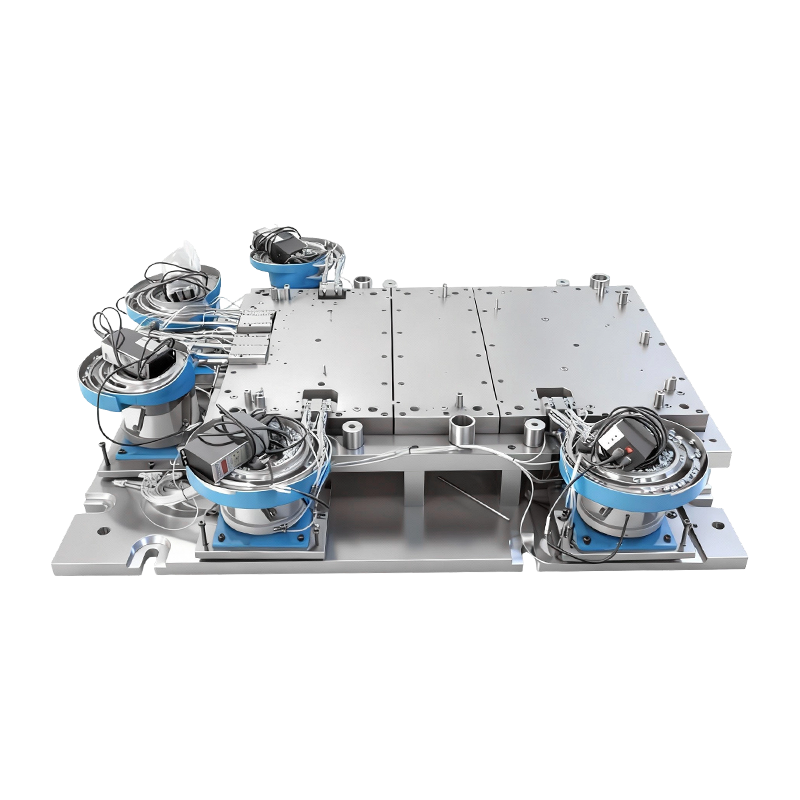
Автоматическая клепальная форма для большой компьютерной машины
Эта автоматическая клепальная форма для основан...
-
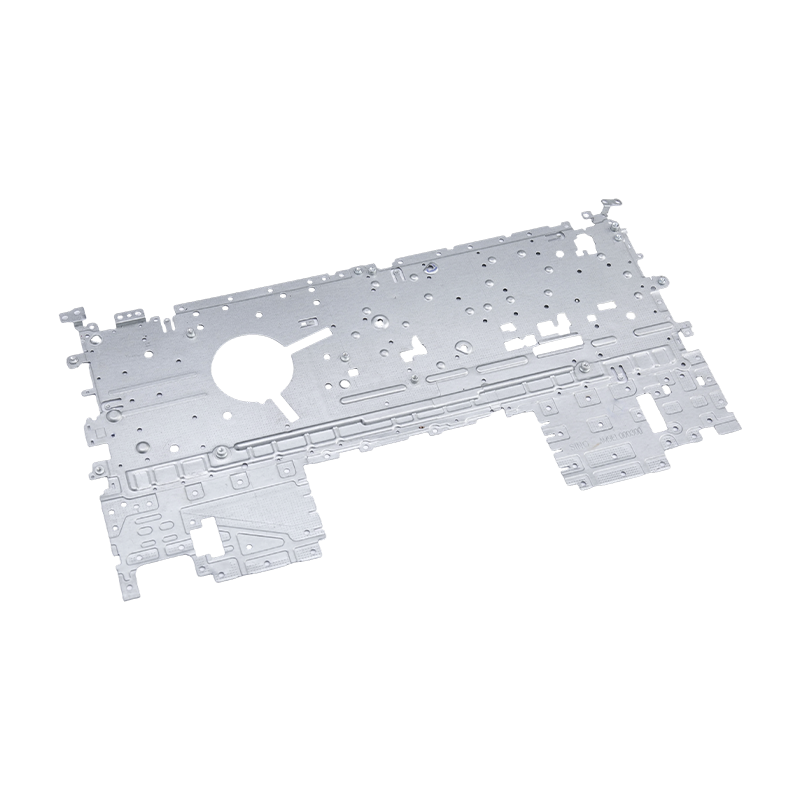
Штамповка деталей ноутбука
Наши штампованные детали для ноутбуков представ...
-
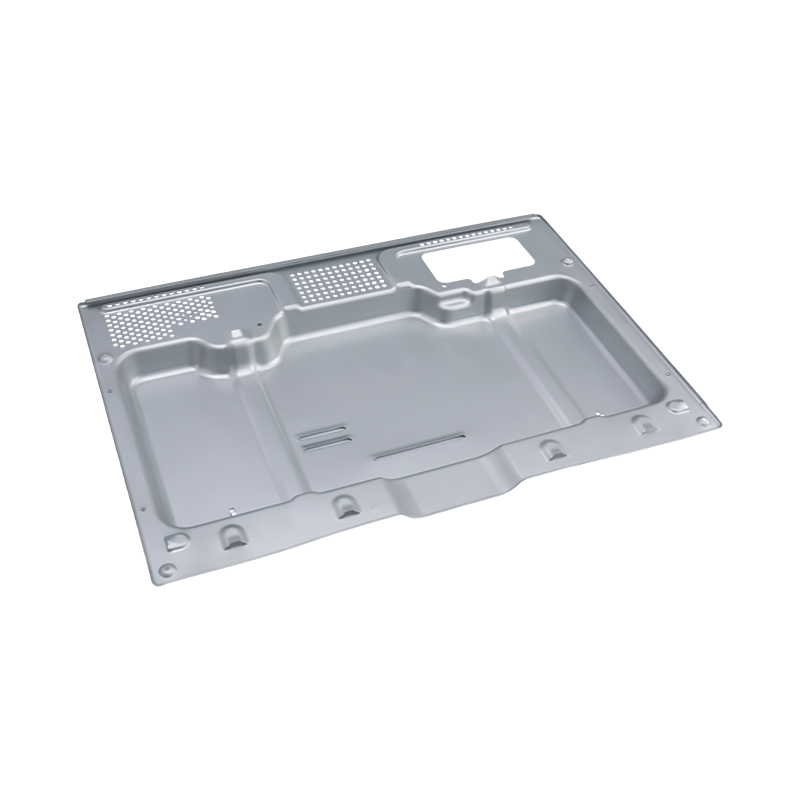
Высококачественные детали для штамповки в печи
Наши высококачественные детали для штамповки пе...
-
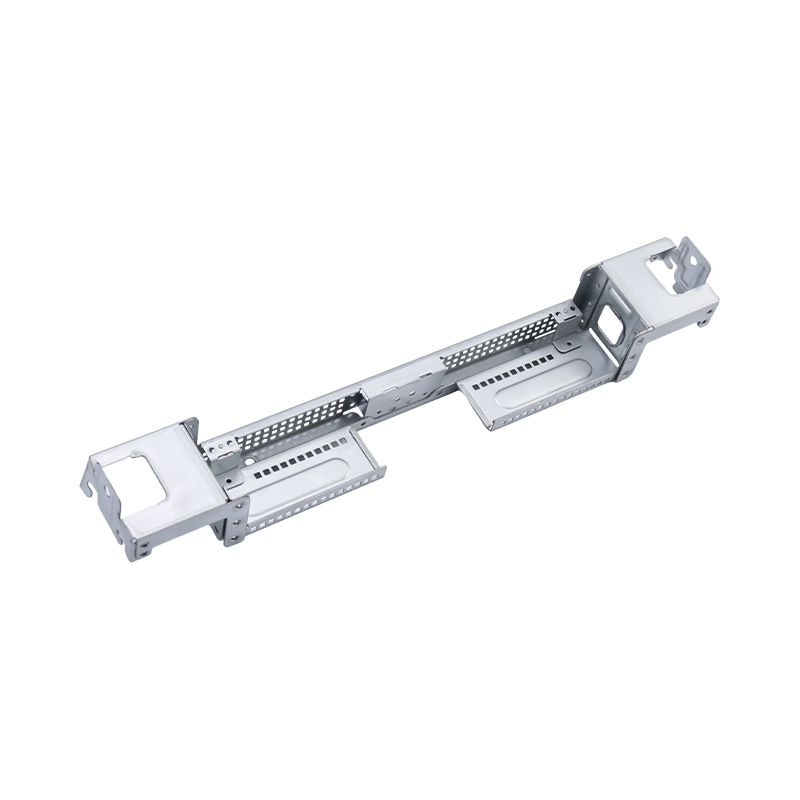
Высококачественные большие детали для компьютерной штамповки
Наши высококачественные детали для крупных комп...

Новости отрасли
Главная / Новости / Новости отрасли / Прогрессивная штамповка автомобильных деталей: штампы, допуски, затраты и руководство по объемам
Прогрессивная штамповка автомобильных деталей: штампы, допуски, затраты и руководство по объемам
2026-10-08
Возьмите кронштейн сиденья HSLA 340 диаметром 1,8 мм. Запустите его на прогрессивной матрице с 14 станциями, питаемой от катушки, и цена за штуку обычно составит около 40 процентов от той, которую взимает ручная ячейка из шести прессов одинарного действия. Прогрессивная линия удерживает положение отверстия в пределах ±0,08 мм в течение всей смены с загрузкой катушек одним оператором. В ячейке с ручным управлением требуется четыре человека для подачи заготовок, и в третью смену она все равно выходит за пределы допуска. Этот разрыв является единственным аргументом в пользу прогрессивной штамповки автомобильных деталей — и он имеет место только в том случае, если объем, расположение полос и инструментальная сталь указаны правильно с самого начала.
Краткий ответ для большинства автомобильных программ:
- Прогрессивная штамповка становится самым дешевым способом, когда годовой объем составляет примерно 150 000–200 000 штук для деталей класса кронштейнов, и намного ниже, когда несколько номеров деталей используют одну полосу.
- Использование материала, а не скорость печати, является крупнейшим рычагом затрат. Уменьшение ширины полосы на три процента обычно превосходит сокращение времени цикла на десять процентов по общей стоимости детали.
- Допуски накапливаются по станциям, поэтому положение отверстия, угол изгиба и плоскостность необходимо назначать конкретным станциям, а не только готовому чертежу.
- Штампы, штампованные детали и автоматизация подачи должны быть спроектированы как одна система. Разделите их на трех поставщиков, и стек допусков обычно становится первой жертвой.
Где прогрессивная штамповка превосходит альтернативы
Прогрессивная матрица выполняет каждую операцию — прошивку, вытяжку, обрезку, формовку, отбортовку и разделение — за один ход пресса, при этом полоса продвигается на один шаг за ход. Между операциями с деталью никогда не работает человек, отсюда и точность, и экономия труда. Экономика меняется в зависимости от трех переменных: объема, толщины материала и количества станций, которые действительно требуются для геометрии.
Детали тонкой толщины менее 3 мм с высоким годовым объемом являются классическими прогрессивными кандидатами. Более тяжелые секции толщиной более 6 мм или детали с глубокой вытяжкой, требующие нескольких станций перерисовки, часто отдают предпочтение вместо этого штампам глубокой вытяжки или переноса - затраты на оснастку для прогрессивной матрицы с 20 позициями на элементе панели пола толщиной 5 мм трудно оправдать по сравнению с линией переноса с четырьмя суппортами.
Расположение полосы
Шаг, ширина полотна и конструкция держателя определяют использование материала до резки одной станции. Уменьшение полотна на 2 мм на рулоне длиной 300 мм стоит больше, чем большинство модернизаций пресса.
Количество станций
Каждая добавленная станция увеличивает стоимость штампа, нагрузку на техническое обслуживание и тоннаж пресса. Неиспользуемые станции иногда намеренно резервируются для будущей доработки — дешевая страховка от изменения конструкции.
Тоннажное окно
Пик силы резания приходится на момент сдвига. Матрица, подходящая для пресса с усилием 250 Т по бумаге, может пройти мимо нее на твердой полосе, поэтому запас по тоннажу составляет от 20 до 30 процентов - это нормальная практика.
Марка инструментальной стали
Твердый сплав с покрытием или сталь, полученная порошковой металлургией, на прошивных станциях увеличивают интервалы переточки высокопрочной полосы, но только тогда, когда башмак матрицы и направляющие стойки достаточно жесткие, чтобы соответствовать друг другу.
Что на самом деле происходит внутри прогрессивной кости
Последовательность станций несет в себе проектирование. Типичный автомобильный прогрессивный инструмент открывается направляющим отверстием и станцией надреза, переходит к первой вытяжке или форме, добавляет обрезку и прошивку по мере затвердевания материала, затем завершает отбортовку, повторный удар и отрезной рез, при котором деталь остается на держателе до последнего удара.
Три детали определяют, сохранит ли инструмент допуск после шести месяцев производства. Направляющие штифты должны зафиксироваться перед любой станцией резки, чтобы зафиксировать положение полосы. Пластина для снятия изоляции должна удерживать полосу плоской во время вытягивания, иначе панель будет неравномерно пружинить. И лом должен выходить вниз через желоба, никогда не попадая повторно на путь полосы: возвращающаяся пуля является единственной наиболее распространенной причиной катастрофического повреждения штампа.
В современных высокопрочных сталях компенсация пружинения встроена в станцию формы, а не корректируется позже. Производители штампов обычно перегибают фланец на рассчитанный угол, а затем повторно ударяют его, поскольку полоса с давлением 590 МПа или 780 МПа сама по себе не выдерживает номинальный угол. Разница между прогрессивной и трансферной штамповкой металла сводится к тому, как деталь транспортируется между этими станциями — одна опирается на держатель полосы, другая — на механизм передачи — и этот выбор меняет стоимость оснастки, время цикла и допуск, который вы можете реально обещать.
Прогрессивный, трансферный и ручной режимы: параллельное сравнение
В таблице ниже сравниваются три маршрута поставок автомобильных конструктивных кронштейнов среднего размера при объеме производства примерно 200 000 штук в год. Цифры представляют собой типичные плановые значения, используемые для сравнения поставщиков, а не котировки.
Критерий
Прогрессивная матрица
Трансферная матрица
Ручной/одинарного действия
Инструментальные инвестиции
Высокий
Средний
Низкий
Цена за штуку 200 тысяч в год.
Низкийest
Средний
Высокийest
Достижимое положение отверстия
от ±0,05 до ±0,10 мм
От ±0,10 до ±0,20 мм
±0,25 мм и дрейф
Время переключения
от 2 до 6 часов
от 1 до 3 часов
от 20 до 45 минут
Операторов в смену
1
2
от 4 до 6
Оптимальная полоса громкости
150 тысяч и выше
от 50 тысяч до 150 тысяч
Ниже 50 тыс.
 Прогрессивные формы для корпусов автомобильных двигателей и мелких деталей Высокий-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Посмотреть продукт →
Обратите внимание, где находится кроссовер. При объеме производства менее 50 000 штук в год преобладает амортизация инструмента, а ручной способ по-прежнему выигрывает по совокупной стоимости. Между 50 000 и 150 000 ответ зависит от сложности детали и от того, может ли второй номер детали использовать одну и ту же полосу — именно этот вариант общей полосы часто обеспечивает окупаемость прогрессивного инструмента в течение восемнадцати месяцев.
Три скрытых показателя, которые определяют прибыльность линии
В котировках обычно указывается цена за штуку и стоимость оснастки. Они редко показывают использование материала, общую эффективность оборудования или процент брака после двойной переточки инструмента. Эти три цифры часто различаются между двумя поставщиками больше, чем заявленная цена.
Прогрессивный
ОЭЭ 76%
Трансфер
ОЭЭ 61%
Ручная ячейка
ОЭЭ 44%
OEE для прогрессивной линии отражает совместную работу трех факторов: доступность пресса, дисциплину подачи и смены рулонов, а также выход продукции с первого прохода. Линия, которая работает со скоростью 60 ходов в минуту, но останавливается каждые сорок минут из-за застревания, обычно проигрывает линии, работающей со скоростью 45 ходов в минуту, с чистым трактом для отходов. При сравнении поставщиков запрашивайте фактическое время замены катушки, шаг и скорость хода, а также количество деталей между переточками, а не максимальную скорость пресса.
Где используются автомобильные детали с прогрессивной штамповкой
Прогрессивная работа доминирует над объемными секциями автомобиля, а не над всей конструкцией. Распределение ниже отражает типичные семейства деталей, изготовленных на прогрессивном и многостанционном оборудовании.
- Электромобиль и трансмиссия — 42%: корпуса двигателей, крышки аккумуляторных батарей, высоковольтные медные шины и кронштейны привода.
- Корпус, сиденье и конструкция — 24%: Каркасы сидений, усиливающие кронштейны, защелки и небольшие элементы кузова.
- Топливо, выхлопные газы и коммерческий транспорт — 18%: концевые пластины резервуаров, тепловые экраны и кронштейны для тяжелых грузовиков.
- Электроника и промышленное оборудование — 16%: серверные корпуса, корпуса духовок, детали конструкции ноутбуков и телефонов, корпуса сервоприводов и компоненты компрессоров.
 Штамповочные детали медных шин для автомобилей на новой энергии Прецизионные штампованные медные шины высокой чистоты для распределения тока высокого напряжения в электромобилях, актуальны там, где проводящие соединения с низким сопротивлением и смежная автомобильная штамповка требуют тесной интеграции поставщиков. Посмотреть продукт →
Семейство медных шин заслуживает внимания. Эти детали сочетают в себе мягкий, высокопроводящий материал с высокими требованиями к заусенцам и плоскостности, и их часто производят одновременно с окружающими стальными деталями на соседнем оборудовании. Поставщик, который уже управляет обоими автомобильные штампованные детали а работа по электронной штамповке обычно располагает инструментальным помещением и метрологической глубиной, позволяющей работать с обеими системами материалов без длительного обучения при первом запуске.
Определение программы прогрессивной штамповки: семь шагов
Большая часть перерасхода средств в прогрессивных программах связана с секвенированием, а не с самой матрицей. Приведенный ниже порядок отражает то, как решения по проектированию, оснащению и автоматизации на самом деле ограничивают друг друга.
- Сначала исправьте расположение полос. Прежде чем выбирать количество станций, установите шаг, ширину полотна и рулона в соответствии с геометрией заготовки. Каждое последующее решение наследует эту геометрию.
- Назначьте допуски станциям. Решите, какая станция отвечает за положение отверстия, какая за угол изгиба, а какая за плоскостность. Неясные допуски чертежей становятся спорными в ходе PPAP.
- Размер пресса с запасом. Рассчитайте пиковую силу сдвига, а не среднюю силу, и оставьте запас от 20 до 30 процентов для будущего обновления материала.
- Заранее определите объем автоматизации. Загрузка рулонов, правильное устройство, устройство подачи, конвейер для лома и обработка выхода — все это меняет высоту матрицы и время цикла, если они прибывают в проект с опозданием.
- Запустите симуляцию кубика. Моделирование формовки фиксирует пружинение и утончение перед резкой стали, что намного дешевле, чем исправление готовой станции формовки.
- Запланируйте цикл переточки. Записывайте количество деталей между заточками с первого дня производства, чтобы срок службы инструмента стал измеримой статьей затрат, а не предположением.
- Проверьте производственную оснастку. Создавайте образцы вне инструмента и полный PPAP на конечном штампе, а не на прототипе инструмента, иначе стек допусков переместится, как только появится настоящая полоса.
 Оборудование для автоматизации штамповки на заказ для прогрессивных линий штамповки Перечень оборудования для автоматизации штамповки на заказ, актуальный там, где прогрессивные программы требуют скоординированного проектирования штампов, производства штампованных деталей и автоматизации поставок. Посмотреть продукт →
На четвертом этапе сдача «под ключ» меняет математику. Когда изготовитель штампа и специалист по автоматизации заключают один контракт, высота штампа, линия прохода, ход механизма подачи и тоннаж пресса определяются на одном чертеже, а не согласовываются между двумя поставщиками после того, как инструмент уже нарезан. Сохранение проектирования штампов, производства штампованных деталей и автоматизации штамповки в рамках одной инженерной группы устраняет интерфейсы, на которые прогрессивные программы обычно тратят недели.
Записи о техническом обслуживании, сохранении допусков и соответствии требованиям
Прогрессивный штамп, который производил приемлемые детали при запуске, не останется там без регулярного технического обслуживания. Типичная практика заключается в измерении образца при каждом интервале переточки, отслеживании тенденции, а не отдельных показаний, и замене направляющих стоек и втулок при фиксированном количестве, а не в случае неисправности. Стоимость планового восьмичасового обслуживания штампа составляет небольшую часть стоимости бракованного рулона и пропущенной партии.
Документация о соответствии требованиям автомобильной штамповки обычно должна сопровождать деталь: сертификаты на материалы с номерами плавок, отчеты о габаритных размерах на PPAP, планы контроля с указанием критических станций, а также записи об обслуживании штампов и истории переточки. Для высокопрочных марок стали, поставляемых в соответствии со спецификациями 590 МПа или 780 МПа, данные входного контроля должны записываться на рулоне, поскольку окно формования для этих марок узкое, и отклонения от стана к стану проявятся как сдвиг угла изгиба задолго до того, как это проявится в виде видимой трещины.
Смазка и утилизация отходов — это два аспекта домашнего хозяйства, которые больше всего влияют на сохранение допусков в долгосрочной перспективе. Правильный выбор смазочного материала для покрытия поступающей полосы снижает истирание на волочильных станциях, а желоб для лома, который проверяется по фиксированному графику, предотвращает повреждение матрицы, вызванное снарядами, которое не может поглотить никакая мощность пресса. Рассматриваемые как плановое техническое обслуживание, а не как второстепенная мысль, они увеличивают интервал между переточками и сохраняют диапазон допуска, который изначально сделал прогрессивную штамповку правильным выбором.
Предыдущий пост
Руководство по тяжелой штамповке: допуски, тоннаж, конструкция штампа и выбор инструментов
Следующий пост
Клепка в штампе для прогрессивных штамповочных матриц: принципы и применение
Наш Продукты.
Начните свой бизнес с OEM-производителем прямо здесь!
Предоставление клиентам по всему миру комплексных решений «под ключ»
через
инновация!
БЫСТРЫЕ ССЫЛКИ
НОВОСТИ
КОНТАКТНАЯ ИНФОРМАЦИЯ.
-
 +86-139 1308 8972
-

-
 № 118 Yexin Road, зона экономического развития Уцзян, Сучжоу, Китай
Авторское право © Сучжоу Shuangqisi Mold Equipment Co., Ltd. Все права защищены. Штамповочная матрица на заказ Производители штампов для штамповки металла
