-
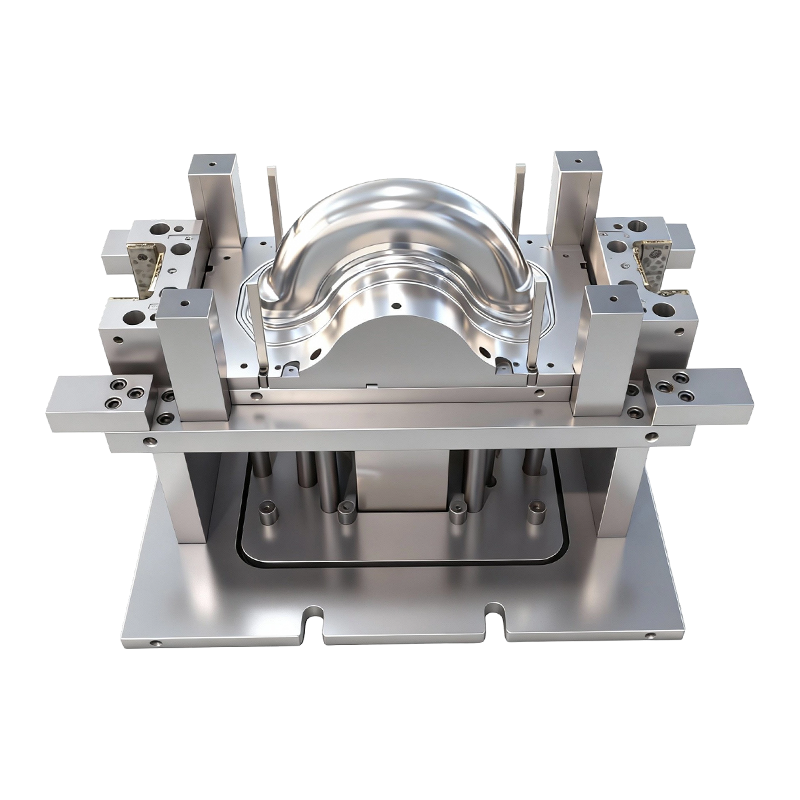
Пресс-форма для глубокой вытяжки передних и задних колес двухколесных электромобилей.
Эта форма глубокой вытяжки для передних и задни...
-
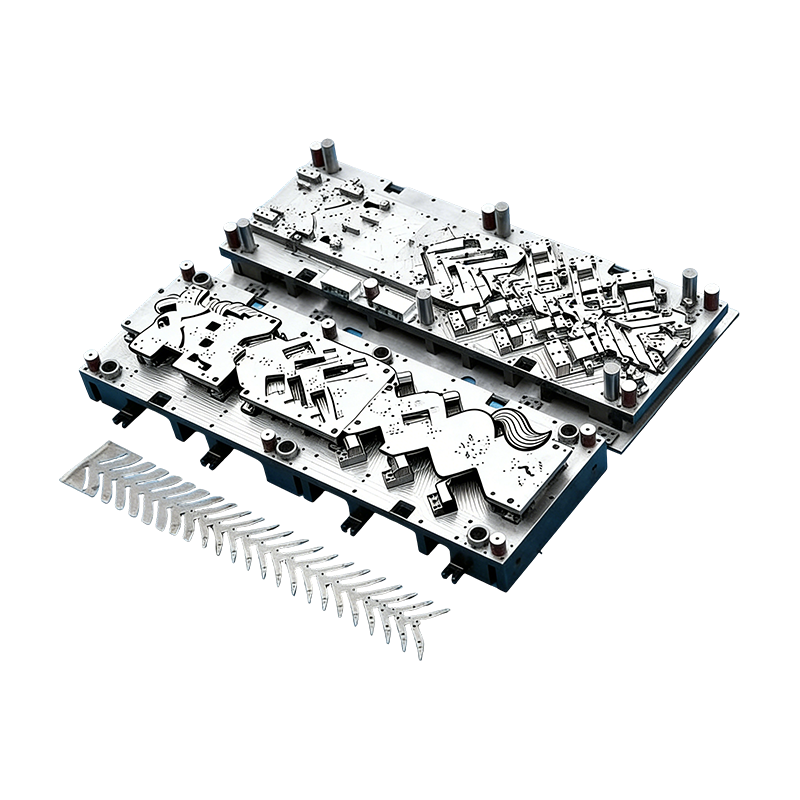
Прогрессивные формы для автомобильных деталей
Эта непрерывная пресс-форма для корпусов автомо...
-
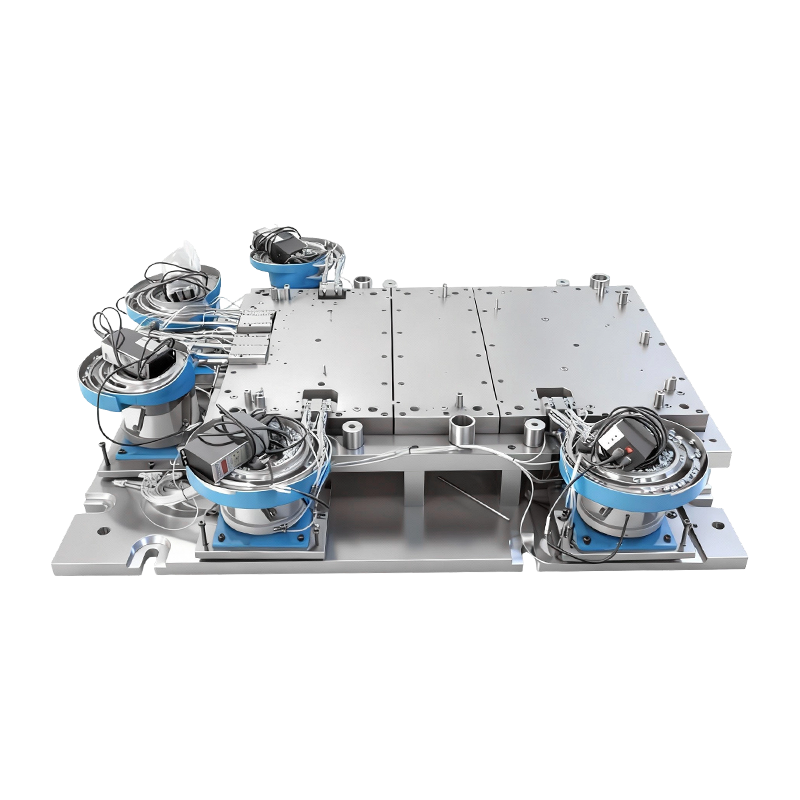
Автоматическая клепальная форма для большой компьютерной машины
Эта автоматическая клепальная форма для основан...
-
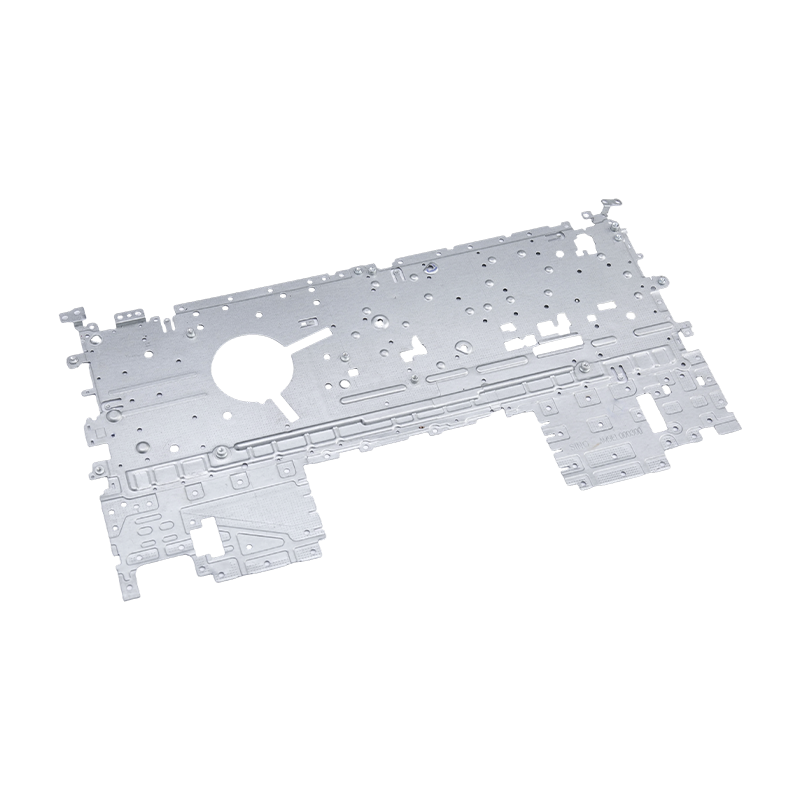
Штамповка деталей ноутбука
Наши штампованные детали для ноутбуков представ...
-
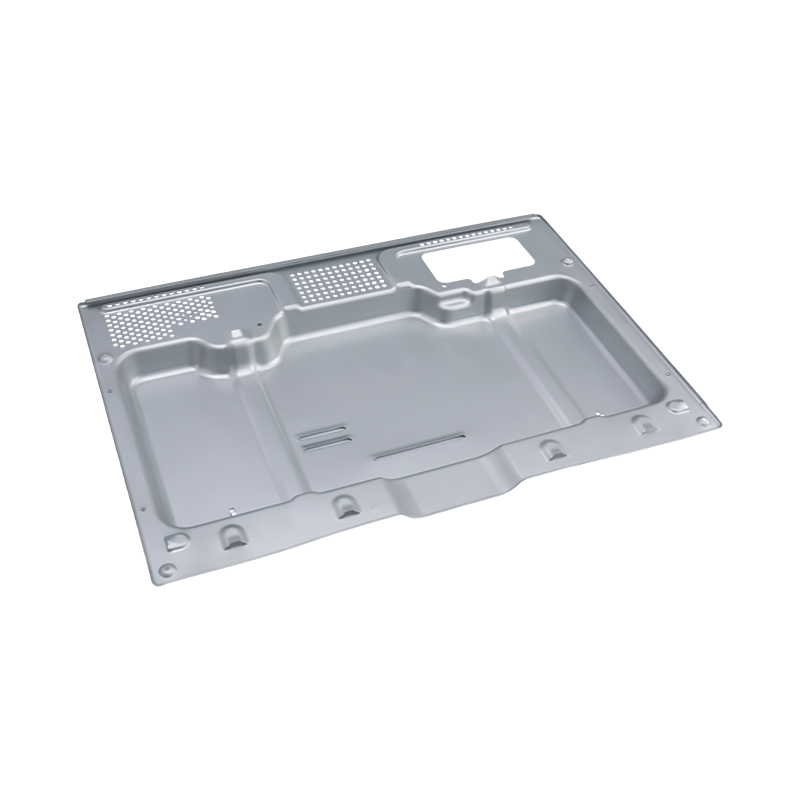
Высококачественные детали для штамповки в печи
Наши высококачественные детали для штамповки пе...
-
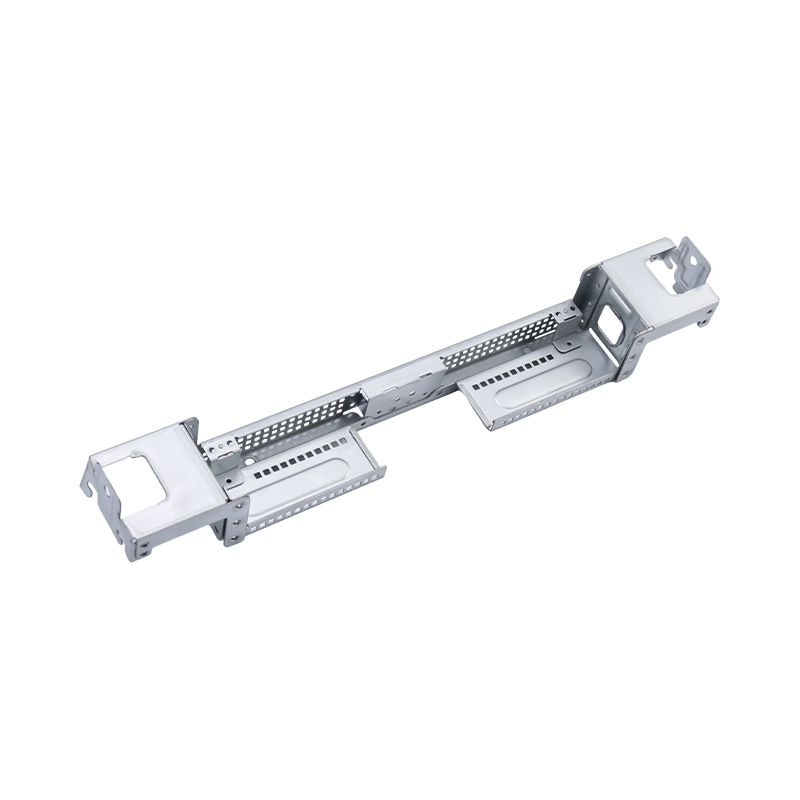
Высококачественные большие детали для компьютерной штамповки
Наши высококачественные детали для крупных комп...

Новости отрасли
Главная / Новости / Новости отрасли / Клепка в штампе для прогрессивных штамповочных матриц: принципы и применение
Клепка в штампе для прогрессивных штамповочных матриц: принципы и применение
2026-09-24
Что делает клепка внутри прогрессивной матрицы
Большинство штампованных сборок проходят две отдельные операции: детали формуются в одной штампе, затем переносятся на пресс или приспособление, где они соединяются. Клепка в штампе устраняет эту вторую поездку. Станция клепки расположена внутри многостанционной прогрессивной матрицы, поэтому прошивка, гибка, укладка, подача заклепок, клепка, формование и вырубка выполняются с помощью одного инструмента непрерывного действия.
В результате получается законченный, прочно соединенный многослойный компонент за один ход пресса. Поскольку соединение выполняется с помощью предварительно изготовленной независимой заклепки, этот процесс отличается от сварки, заклинивания и клепки на прессе в автономном режиме. Здесь нет теплового входа и отдельной сборочной ячейки, и оператору не приходится перемещать частично готовые детали с одного станка на другой.
Логика та же, что и во всех прогрессивный процесс штамповки по сравнению с трансферной штамповкой : полоса продвигается с фиксированным шагом, и каждая станция выполняет одну работу. Что отличает клепку в штампе, так это то, что одна из этих работ представляет собой операцию механического соединения, синхронизированную с ходом пресса и контролируемую жесткостью самой матрицы.
Четырехэтапный рабочий цикл
Каждая клепальная станция следует одной и той же последовательности, независимо от детали. Понимание этого помогает увидеть, где точность выигрывает, а где теряется.
Предварительное формование и позиционирование
Несущая полоса направляется в нужное положение с помощью прецизионных направляющих. Станции прошивки и гибки затем работают последовательно, укладывая слои листов друг на друга и выравнивая отверстия для заклепок так, чтобы они были соосными, прежде чем заклепка будет установлена. Если на этом этапе отверстия не совмещены, никакой клепальный пробойник не сможет спасти соединение позже.
Автоматическая подача заклепок
Внешний вибропитатель сортирует заклепки и доставляет их по одной по воздуху на станцию позиционирования в нижней матрице. Датчики отслеживают отсутствие или заедание заклепок. При обнаружении неисправности они немедленно активируют защиту пресса, поэтому неправильная подача останавливает пресс, а не повреждает инструмент или не производит бракованную деталь.
Холодная клепка и формовка
Когда пресс опускается, клепальный пуансон прилагает вертикальную силу. Хвостовик заклепки проходит через предварительно просверленные отверстия, а хвостовая часть расширяется и оседает против ограничения матрицы, образуя прочную головку заклепки. Слои скреплены между собой, между ними нет зазора, и все происходящее представляет собой холодную пластическую деформацию.
Формирование и выпуск
После открытия матрицы сборка переходит к станциям формования, калибровки размеров и контроля, а затем к окончательной вырубке. Готовая деталь выходит из штампа уже приклепанной и проверенной.
Основные модули клепальной системы в штампе
Надежная клепальная матрица на самом деле представляет собой четыре системы, работающие как одна. Слабость любого из них быстро обнаруживается в мусорной корзине.
| Модуль | Основные компоненты | Что он контролирует |
|---|---|---|
| Основная штамповочная матрица | Станции прошивки, гибки, формовки и вырубки | Расположение полос и выравнивание слоев |
| Автоматическая подача заклепок | Вибрационная чаша, сепарация и пневматическая подача | Одна заклепка в нужном месте, каждый штрих |
| Прецизионный клепальный агрегат | Клепальный пуансон, позиционирующая вставка, держатель заготовки высокого давления, направляющие детали | Форма головы, герметичность и консистенция суставов. |
| Обнаружение и защита | Датчики отсутствия, ослабления или заклинивания заклепок | Предотвращает дефекты и столкновение штампов |
Особого внимания заслуживает клепальный агрегат. Его пуансон, вставка, держатель заготовки и направляющие определяют, насколько устойчиво соединение от первого до миллионного хода. Жесткая конструкция матрицы и высокоточная направляющая система обеспечивают точность клепки и прочность фиксации в пределах допуска, поскольку ничто в процессе не зависит от навыков оператора.
Почему одна привязка позиционирования повышает точность
При автономной сборке каждый этап обработки приводит к новой ошибке зажима. Деталь берется, помещается в приспособление, снова позиционируется и соединяется. Небольшие смещения накапливаются на каждом из этих шагов.
Клепка в штампе позволяет избежать этого, поскольку несущая полоса действует как единая точка отсчета позиционирования от первой позиции до последней. Заклепка всегда размещается относительно элементов, которые были пробиты той же матрицей, на той же полосе несколько мгновений назад. Вот почему этот процесс обеспечивает такое стабильное положение заклепки, высоту головки и прочность на разрыв при очень длительных производственных циклах.
Та же интеграция поддерживает высокую производительность. Благодаря автоматизации подачи, соединения и контроля внутри штампа трудоемкость снижается, оборот полуфабрикатов исчезает, и непрерывное производство в миллионных объемах становится практичным.
Защита проводящих покрытий
Для электрических деталей метод соединения имеет такое же значение, как и само соединение. Сварочное тепло может сжечь или окислить поверхность с покрытием, а поврежденное покрытие означает более высокое контактное сопротивление именно там, где деталь должна проводить ток.
Холодная клепка позволяет избежать этой проблемы. В этом процессе не используется тепло, поэтому никелевое, серебряное и золотое покрытие остаются неповрежденными. без окисления или потери при ожоге, и лист не подвергается абляции. Это одна из основных причин, по которой этот процесс подходит для прецизионных электрических компонентов и новых энергопроводящих деталей, где стабильная проводимость является требованием конструкции, а не предпочтением.
Выбор между полутрубчатыми и цельными заклепками
Оба типа заклепок можно автоматически подавать в матрицу и осаживать методом холодной штамповки, поэтому выбор зависит от нагрузки, которую должно выдерживать соединение.
- Полутрубчатые заклепки являются основным выбором. Их полый хвостовик требует меньшего усилия формовки, что подходит для большинства прецизионных метизных соединений тонких листов.
- Цельные заклепки используются там, где соединение подвергается тяжелым нагрузкам или высоким растягивающим нагрузкам, а более полный и прочный хвостовик оправдывает дополнительное формовочное усилие.
Совместимость материалов широка. Таким способом можно соединить распространенные штамповочные материалы, такие как холоднокатаная сталь, нержавеющая сталь, медь, латунь и алюминиевые сплавы. Поскольку эти металлы различаются по упругости и твердости, клепальный пуансон и вставка матрицы обычно настраиваются в соответствии с конкретным набором материалов.
Типичные применения
Клепка в штампе наиболее распространена там, где одновременно важны точность размеров, проводимость и повторяемость. Основными отраслями промышленности являются автомобильная электроника, новые энергетические электрические системы, прецизионная бытовая техника и промышленные переключатели управления.
Типичные части включают в себя:
- Реле с серебряными контактами в сборе
- Шрапнели аккумуляторных батарей
- Шинопроводы
- Соединительные клеммы в сборе
- Переключатель проводящего оборудования
- Прецизионные экранирующие компоненты
Эти детали объединяет небольшая, тонкая геометрия, производимая в очень больших объемах, с соединением, которое должно быть электрически и механически надежным. Это профиль, при котором одноходовая, полностью автоматизированная клепальная матрица окупается быстрее всего.
Точки проектирования, которые определяют, будет ли матрица работать
Клепка в штампе после запуска выглядит простой, но детали устанавливаются задолго до первой попытки. Несколько решений имеют большую часть веса.
- Планировка полос. Клепальной станции необходимо достаточно места для пуансона, вставки и пути подачи, а полоса должна оставаться стабильной на станциях гибки и укладки, которые расположены перед ней.
- Выравнивание отверстий. Просверленные отверстия в каждом слое должны совпадать в пределах зазора заклепки, поэтому конструкцию направляющей и направляющей необходимо учитывать вместе с шагом полосы.
- Надежность кормления. Ориентация, отделение и доставка заклепок должны повторяться на полной скорости пресса. Нарушения кормления являются наиболее распространенной причиной остановок.
- Покрытие сенсора. Обнаружение должно подтверждать наличие заклепок перед ходом и улавливать незакрепленные или заклинившие заклепки после него, чтобы неисправности никогда не распространялись вниз по потоку.
- Доступ для обслуживания. Клепальные пуансоны и вставки изнашиваются. Матрица, предназначенная для быстрой смены, обеспечивает высокий уровень безотказной работы в течение длительного срока службы.
Команды, которые относятся к клепальной станции как к второстепенной мысли, обычно обнаруживают эти ограничения во время испытаний. Команды, которые вместе планируют весь прогресс, обычно избегают их.
Где клепка в штампе подходит для программы штамповки
Клепка на штампе является одним из членов более широкого семейства интегрированных операций. Он разделяет свою философию с нарезанием резьбы в штампе и другими этапами соединения, которые переводят сборочную работу в печатную машину. Эта тема более подробно рассматривается в этом объяснении как штамповка и соединение объединяются в одном прессе .
Правильный ли это выбор, зависит от детали. Это поощряет большие объемы и стабильную конструкцию, поскольку инвестиции в оснастку распределяются по многим частям. Он менее привлекателен для очень небольших объемов или для сборок, геометрия которых часто меняется. Однако для программ в нужном диапазоне исключение вторичного этапа сборки может сократить время выполнения заказа и в то же время сократить повреждения при транспортировке.
Изготовление клепальных штампов и деталей на предприятии Suzhou Shuangqisi
Клепальная матрица работает так же хорошо, как и инструмент, стоящий за ней. Сучжоу Шуанциси проектирует и производит прецизионные прогрессивные инструменты, а компания электронные штампы для штамповки небольших высокоточных компонентов являются естественной отправной точкой для программ клемм, контактов и шин, требующих интегрированной клепки.
Если деталь представляет собой разъем или клемму, высокоскоростная прогрессивная штамповка для деталей разъемов и клемм показывает тип многостанционного инструмента, на котором строится эта работа. Для более сложных схем с большим количеством станций многопозиционная прогрессивная штамповочная машина с твердосплавными вставками обеспечивает длительный срок службы инструмента при требовательном крупносерийном производстве.
Подача заклепок, распознавание и защита пресса являются такими же проблемами автоматизации, как и проблемы с оснасткой, и их можно решить с помощью оборудование для автоматизации штамповки для подачи и обработки . Покупатели, которые предпочитают приобретать готовые компоненты, а не инструменты, могут просмотреть электронная штамповка деталей по чертежам заказчика или просмотрите Полный спектр штампованных деталей .
Те же принципы объединения распространяются и на новое энергетическое оборудование. Например, программы, которые соединяют проводящие соединения с формованными корпусами, могут посмотреть Детали для штамповки крышки аккумуляторного отсека для электромобилей в качестве эталона для крупноформатного контроля плоскостности и формовки.
Начало клепального проекта
Самый быстрый способ оценить осуществимость — отправить чертежи, спецификацию заклепок, материал и толщину листа, а также годовой объем. На основе этих четырех входных данных команда инженеров может дать рекомендации по расположению полосы, методу подачи и тому, выдерживает ли нагрузка полутрубчатая или цельная заклепка.
Если у вас есть клепаная сборка, которая в настоящее время соединена в автономном режиме, или новый проводящий компонент, который все еще находится на стадии разработки, свяжитесь с командой инженеров Сучжоу Шуанциси, чтобы обсудить ваши требования к клепальным штампам . Ранний разговор о суставе обычно экономит больше времени, чем последующие изменения в кубике.
Предыдущий пост
Прогрессивная штамповка автомобильных деталей: штампы, допуски, затраты и руководство по объемам
Следующий пост
Составная матрица и прогрессивная матрица: различия, применение и как выбрать
Наш Продукты.
Начните свой бизнес с OEM-производителем прямо здесь!
Предоставление клиентам по всему миру комплексных решений «под ключ»
через
инновация!
БЫСТРЫЕ ССЫЛКИ
НОВОСТИ
КОНТАКТНАЯ ИНФОРМАЦИЯ.
-
 +86-139 1308 8972
-

-
 № 118 Yexin Road, зона экономического развития Уцзян, Сучжоу, Китай
Авторское право © Сучжоу Shuangqisi Mold Equipment Co., Ltd. Все права защищены. Штамповочная матрица на заказ Производители штампов для штамповки металла
