-
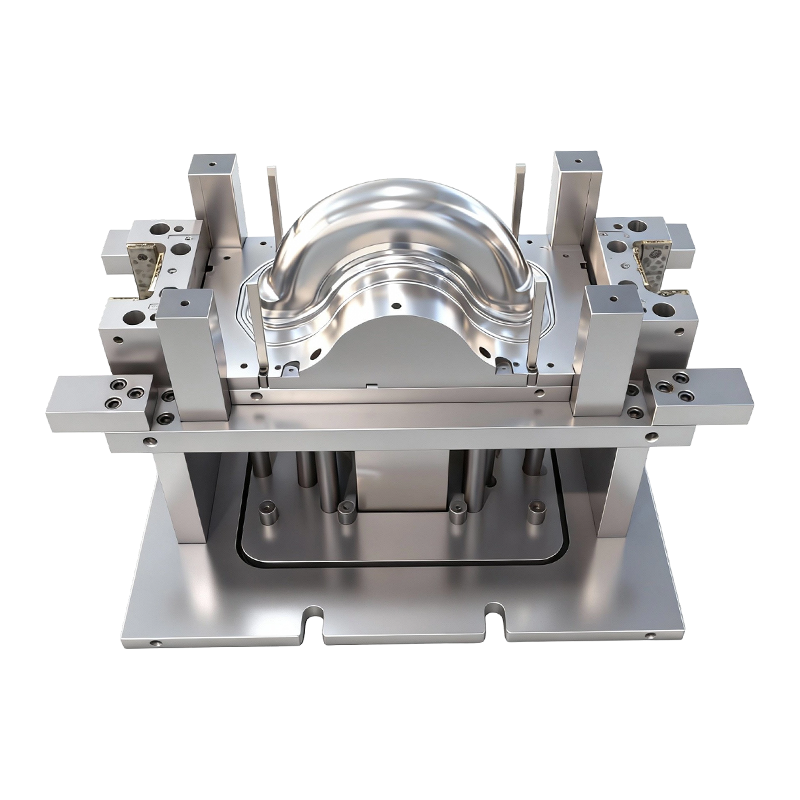
Пресс-форма для глубокой вытяжки передних и задних колес двухколесных электромобилей.
Эта форма глубокой вытяжки для передних и задни...
-
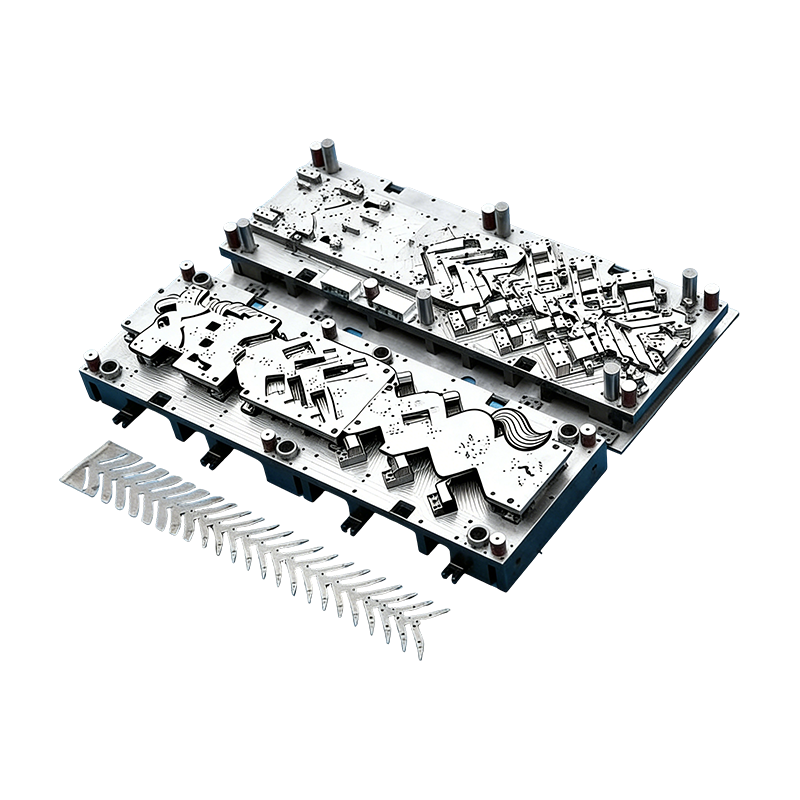
Прогрессивные формы для автомобильных деталей
Эта непрерывная пресс-форма для корпусов автомо...
-
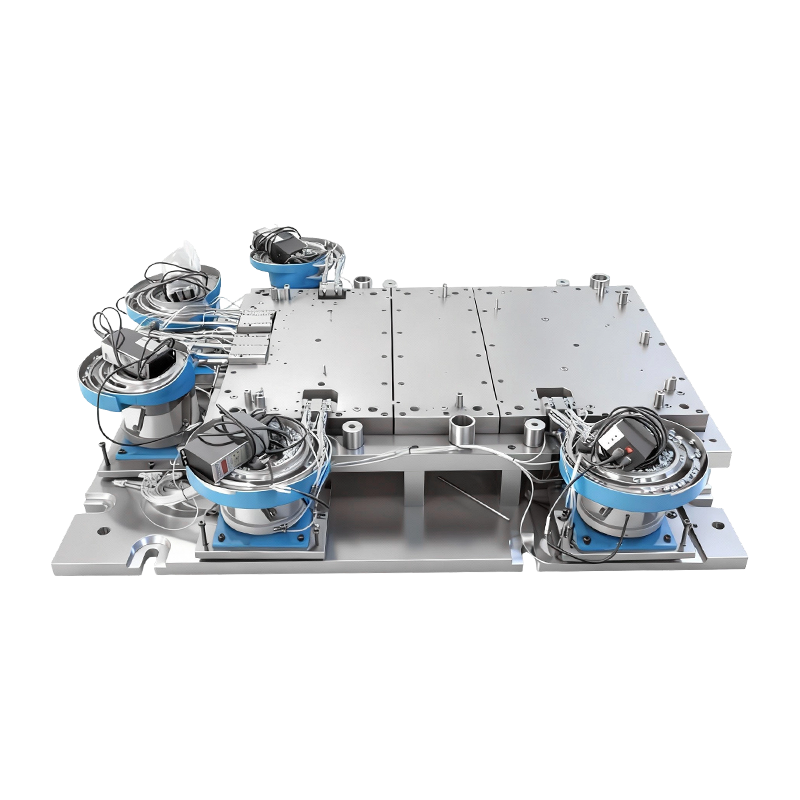
Автоматическая клепальная форма для большой компьютерной машины
Эта автоматическая клепальная форма для основан...
-
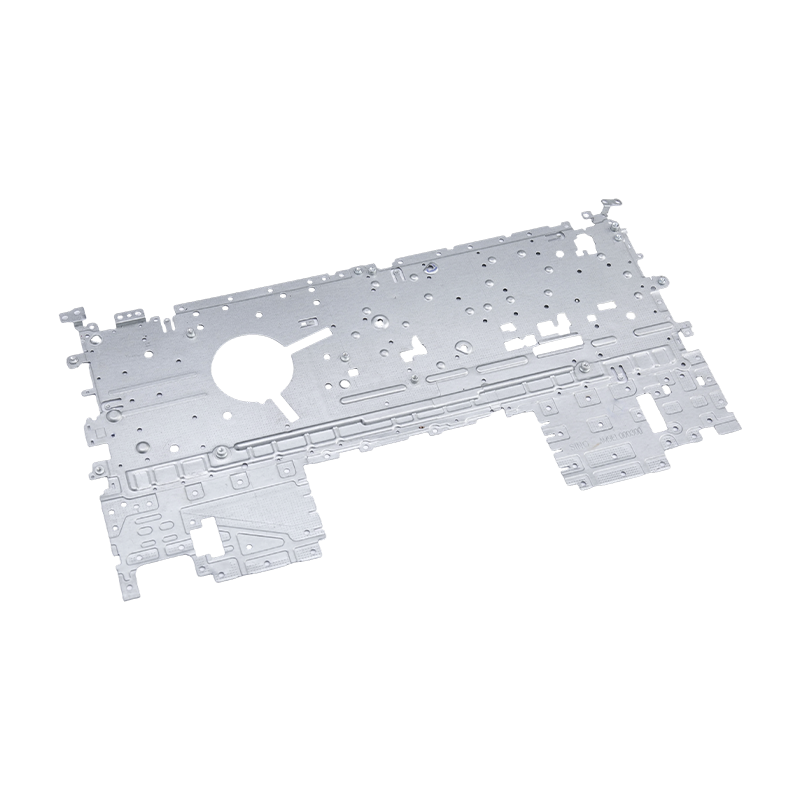
Штамповка деталей ноутбука
Наши штампованные детали для ноутбуков представ...
-
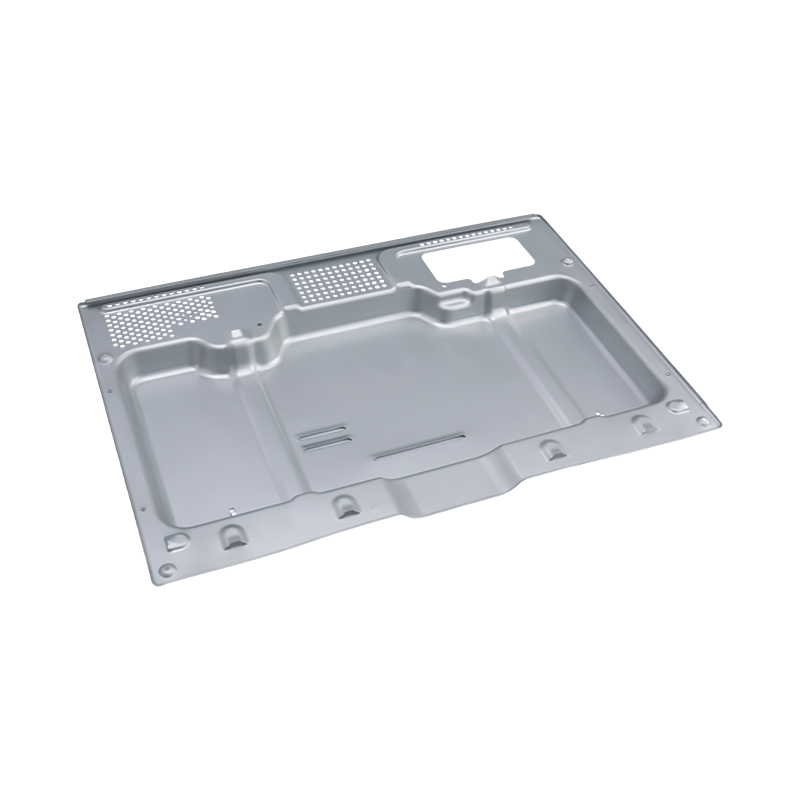
Высококачественные детали для штамповки в печи
Наши высококачественные детали для штамповки пе...
-
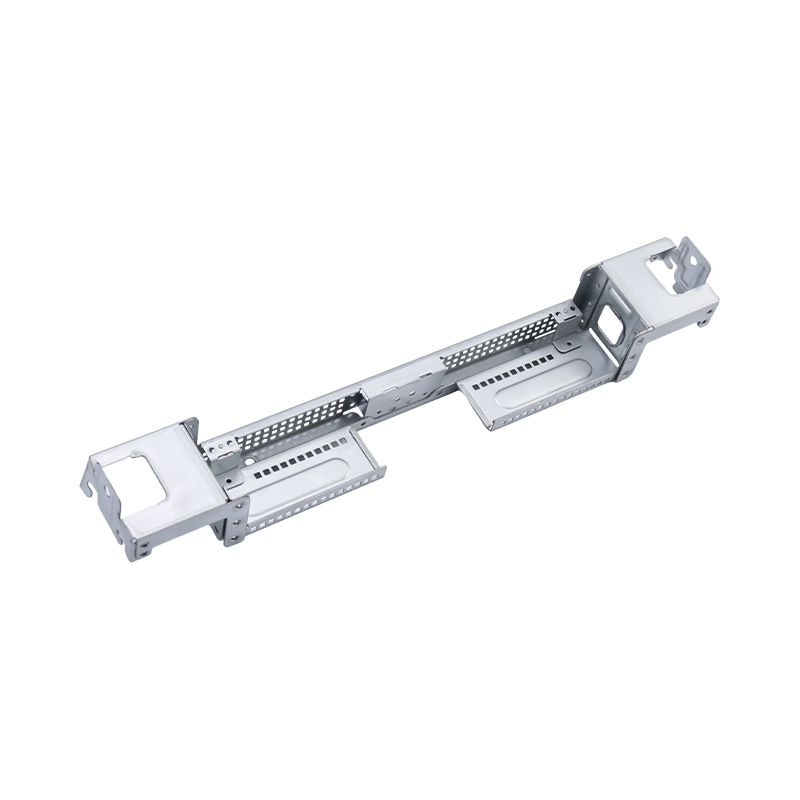
Высококачественные большие детали для компьютерной штамповки
Наши высококачественные детали для крупных комп...

Новости отрасли
Главная / Новости / Новости отрасли / Составная матрица и прогрессивная матрица: различия, применение и как выбрать
Составная матрица и прогрессивная матрица: различия, применение и как выбрать
2026-09-24
Составная матрица и прогрессивная матрица: основная разница
Составная матрица может превратить полосу в готовую шайбу за один ход пресса. Прогрессивная матрица может провести одну и ту же полосу через дюжину станций, прежде чем клемма разъема наконец будет отрезана. Оба инструмента прецизионной штамповки созданы для массового производства, но решают совершенно разные задачи.
Разница сводится к логике процесса. Сложный штамп выполняет несколько операций. одновременно на одной станции . Прогрессивный кубик завершает их. последовательно на нескольких независимых станциях . Это единственное отличие определяет все остальное: точность, возможности формовки, скорость вывода и стоимость. Покупатели часто считают эти два инструмента взаимозаменяемыми, и именно из-за этого предположения многие бюджеты на инструменты расходятся.
Как работает каждый кубик
Составная матрица имеет одну рабочую станцию. За один ход такие операции, как пробивка и вырубка, происходят в одной и той же позиции. Заготовка остается на одной исходной точке и никогда не смещается, поэтому после одного цикла прессования она покидает матрицу готовой деталью. Логика проста: одна станция, сразу несколько операций.
Прогрессивная матрица размещает десятки станций, в сложных случаях, вдоль направления подачи. Полоса продвигается на один шаг с каждым ходом, и каждая станция выполняет свою задачу: прошивку, гибку, формовку, клепку или резку. Деталь остается прикрепленной к несущей ленте на всем протяжении и отделяется только на конечной станции.
С практической точки зрения составная матрица ведет себя как одиночный точный рез, а прогрессивная матрица ведет себя как компактная производственная линия, встроенная в один инструмент. У каждого подхода есть естественный дом, и в разделах ниже показано, где проходит граница.
Контроль точности и допусков
Поскольку каждая режущая кромка в составной матрице работает с одной и той же исходной точкой, положение отверстия за отверстием, концентричность и плоскостность могут быть очень прочными. Накопление шага отсутствует, поскольку деталь никогда не перемещается между операциями. Это делает составную матрицу естественным выбором для плоских деталей, где расположение отверстий имеет решающее значение, таких как прецизионные крышки или тонкие плоские клеммы.
Отдельного упоминания заслуживает плоскостность. В составной матрице заготовка сжимается и выбрасывается целиком, что помогает сохранить тонкие плоские детали без деформации. Части, которые должны плотно прилегать к сопрягаемой поверхности, часто выигрывают от этого.
Прогрессивные матрицы шаг за шагом подают полосу вперед, поэтому между станциями может возникнуть небольшой допуск по шагу. Таким образом, точность одного отверстия немного ниже, чем может обеспечить составная матрица. Для большинства прецизионного оборудования разница остается в пределах допуска, и это цена, которую приходится платить за гораздо большую гибкость процесса. Когда отверстия должны быть расположены относительно друг друга с предельной точностью, хорошая конструкция матрицы также может пробивать их на одной и той же станции, чтобы удерживать их на одной отметке.
Формирование возможностей
Составная матрица концентрирует каждую режущую структуру в одной станции, и это ограничивает ее возможности. Структурное взаимодействие исключает сложный изгиб, глубокую вытяжку и клепку в штампе, поэтому его областью применения является, по сути, плоская вырубка и прошивка.
Прогрессивные штампы разбивают работу на отдельные станции, не мешающие друг другу. Это позволяет сгибать, тянуть, формовать, клепать в штампе и даже обнаруживать в линии. Для деталей неправильной формы с множеством изгибов и особенностей прогрессивная матрица является единственным практическим способом автоматизированного серийного производства.
Полезное практическое правило: если готовая деталь плоская, стоит рассмотреть возможность использования составной матрицы. Если у него есть изгиб, форма или собранный элемент, разговор почти всегда переходит к прогрессивной оснастке.
Скорость и объем производства
Составная матрица производит одну готовую деталь за один ход, но она зависит от подачи и выгрузки отдельных деталей, поэтому ее ритм умеренный. Он подходит для малых и средних объемов высокоточных плоских деталей. Его также легко отлаживать, а его точность остается стабильной в течение длительного времени.
Прогрессивная матрица работает при непрерывной подаче полосы с высокой частотой штамповки. После загрузки полосы пресс может работать в течение длительного времени без особого контроля. Вот почему прогрессивная оснастка доминирует в крупносерийных и высокоскоростных работах в автомобильной электронике, производстве новых источников энергии и клемм для разъемов.
Объем также влияет на использование материала. Для прогрессивной матрицы требуется держатель, удерживающий деталь в полосе, что может потребовать больше материала при обработке простых форм. При очень больших тиражах это обычно перевешивается скоростью и экономией трудозатрат, но при небольших тиражах плоских деталей это может склонить чашу весов в пользу составной матрицы.
Стоимость оснастки и техническое обслуживание
Составные штампы просты по конструкции, недороги в изготовлении, быстро доставляются и просты в обслуживании. Для мелкосерийных заказов они предлагают отличное соотношение цены и качества, хотя диапазон их технологических процессов узок.
Прогрессивные штампы предполагают сложную конструкцию с несколькими станциями, более высокую инженерную сложность, большие первоначальные затраты и более длительное время выполнения заказа. Взамен они предлагают длительный срок службы и стабильную работу. Как только инвестиции в оснастку распределены по большому тиражу, себестоимость единицы продукции падает очень низко , который подходит для долгосрочных, стабильных пакетных проектов.
Техническое обслуживание происходит по той же схеме. Составной штамп обычно можно обслуживать путем плановой заточки и проверки. Прогрессивная матрица нуждается в профессиональном обслуживании и тщательной отладке, поскольку изношенный пуансон на одной станции может повлиять на каждую последующую станцию.
Типичные применения
Составные матрицы используются для изготовления прокладок, шайб, плоских листов, прецизионных накладок, плоских клемм и других ультратонких плоских деталей со строгими требованиями к концентричности отверстий и плоскостности.
Прогрессивные штампы используются для изготовления клемм разъемов, контактов реле, шрапнелей новой энергии, разъемов аккумуляторов, изогнутых зажимов, нестандартных защитных банок и заклепанных в штампе сборок. Если ваш проект включает в себя эти формованные компоненты, наш ассортимент металлические штампованные детали на заказ это хорошее место для начала.
| Сравнение | Составная матрица | Прогрессивная матрица |
|---|---|---|
| Логика процесса | Одновременная работа на одной станции | Последовательные операции на нескольких станциях |
| Точность | Очень высокий, нет кумулятивной толерантности | Высокий, с незначительной погрешностью высоты тона |
| Формирующая способность | Только плоская вырубка и прошивка | Гибка, волочение, клепка и многое другое. |
| Режим производства | Штучный выпуск, средняя скорость | Непрерывная подача ленты, высокая скорость |
| Объем | Малый и средний | От высокого до очень высокого |
| Стоимость оснастки | Более низкая первоначальная стоимость | Более высокая первоначальная стоимость, более низкая себестоимость единицы продукции при массовом производстве. |
| Техническое обслуживание | Легко | Требует профессионального обслуживания и отладки. |
Рекомендации по проектированию материалов и деталей
Толщина и тип материала влияют на решение так же, как и форма детали. Очень тонкую заготовку легко деформировать, когда ее пропускают через множество станций, что является одной из причин, по которой ультратонкие плоские детали часто хранятся в составной матрице. С другой стороны, более твердые или упругие материалы могут потребовать контролируемых этапов формования, которые могут обеспечить только прогрессивная компоновка.
Конструкция детали также имеет значение. Размещение отверстий слишком близко к краю или линии сгиба может привести к деформации штампа любого типа. Проверка технологичности чертежа до начала оснастки гораздо дешевле, чем последующая коррекция матрицы, а небольшие корректировки конструкции часто могут переместить деталь из сложного маршрута оснастки в более простой.
Наконец, рассмотрим, что происходит после штамповки. Этапы нанесения покрытия, термообработки или сборки могут устанавливать дополнительные ограничения на высоту заусенцев, плоскостность и стабильность размеров, и эти ограничения должны быть согласованы до проектирования штампа.
Распространенные ошибки при выборе матрицы
Большинство проблем с оснасткой связано с несоответствием типа штампа реальным требованиям проекта. Постоянно возникают четыре шаблона:
- Выбрав прогрессивную матрицу на короткое время, а затем обнаружили, что стоимость оснастки доминирует над ценой каждой детали.
- Выбор составного штампа для детали, которая впоследствии приобретает небольшой изгиб или тиснение, требует дорогостоящего изменения конструкции.
- Указание более жестких допусков, чем того требует функция, приводит к тому, что в проекте используются более дорогие инструменты, но это не дает реальной выгоды.
- Игнорирование годового прогноза. Деталь, партия которой начинается с нескольких тысяч штук, может превратиться в долгосрочную программу, и план оснастки должен это учитывать.
Совместное использование ожидаемого объема и полного набора функций с вашим партнером по инструментам с самого начала позволяет избежать большинства этих проблем.
Когда оба типа штампов работают вместе
Выбор не всегда или-или. В некоторых проектах используется составная матрица для изготовления плоской заготовки с плотно расположенными отверстиями и отдельная формовочная матрица для последующего добавления изгибов. Другие используют прогрессивную матрицу для формования тела и вторичную операцию для критической детали.
Эти гибридные маршруты имеют смысл, когда одна деталь требует точности позиционирования на уровне соединения, а остальная часть требует формирования. Опытный инженер-инструментальщик сопоставит дополнительные операции с полученной точностью и порекомендует самый простой маршрут, соответствующий чертежу.
Как правильно выбрать матрицу для своей детали
Начните с трех вопросов. Деталь плоская или ее нужно сгибать и формовать? Насколько строги допуски на расположение отверстий и плоскостность? И каков ожидаемый годовой объем производства?
Выбирайте составную матрицу для высокоточных плоских деталей и небольших партий. Выбирайте прогрессивный штамп для деталей сложной формы и высокоскоростного автоматического массового производства. Ни то, ни другое не лучше в любом случае; каждый соответствует своему сценарию, и лучшим решением является то, которое соответствует конструкции детали, требованиям к допускам и годовому объему.
Работа с Сучжоу Shuangqisi Mold Equipment Co., Ltd. по штампам и деталям
В Сучжоу Shuangqisi Mold Equipment Co., Ltd. , мы подходим к выбору штампа как к инженерному решению, а не как к решению, связанному с продажами. Наши инженеры проверят ваш чертеж, требования к допускам и годовой объем, а затем порекомендуют маршрут оснастки, который сбалансирует точность, эффективность и производственные затраты.
Вы можете изучить наш прецизионные штампы для штамповки металла если вам нужна оснастка для вашей собственной производственной линии, или работайте с нами над готовыми компонентами через нашу металлические штампованные детали сервис. Отправьте нам чертеж детали и ожидаемый объем, а также Сучжоу Shuangqisi Mold Equipment Co., Ltd. вернусь с предложением по инструментам и расценками.
Предыдущий пост
Клепка в штампе для прогрессивных штамповочных матриц: принципы и применение
Следующий пост
Поставщики алюминиевой штамповки: как оценить возможности, риски и соответствие
Наш Продукты.
Начните свой бизнес с OEM-производителем прямо здесь!
Предоставление клиентам по всему миру комплексных решений «под ключ»
через
инновация!
БЫСТРЫЕ ССЫЛКИ
НОВОСТИ
КОНТАКТНАЯ ИНФОРМАЦИЯ.
-
 +86-139 1308 8972
-

-
 № 118 Yexin Road, зона экономического развития Уцзян, Сучжоу, Китай
Авторское право © Сучжоу Shuangqisi Mold Equipment Co., Ltd. Все права защищены. Штамповочная матрица на заказ Производители штампов для штамповки металла
