-
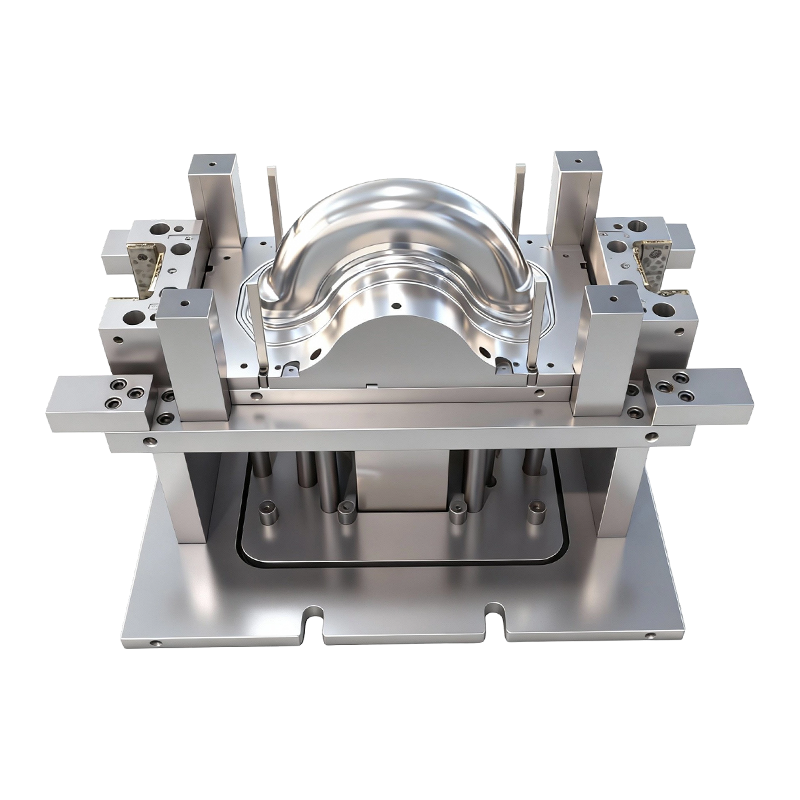
Пресс-форма для глубокой вытяжки передних и задних колес двухколесных электромобилей.
Эта форма глубокой вытяжки для передних и задни...
-
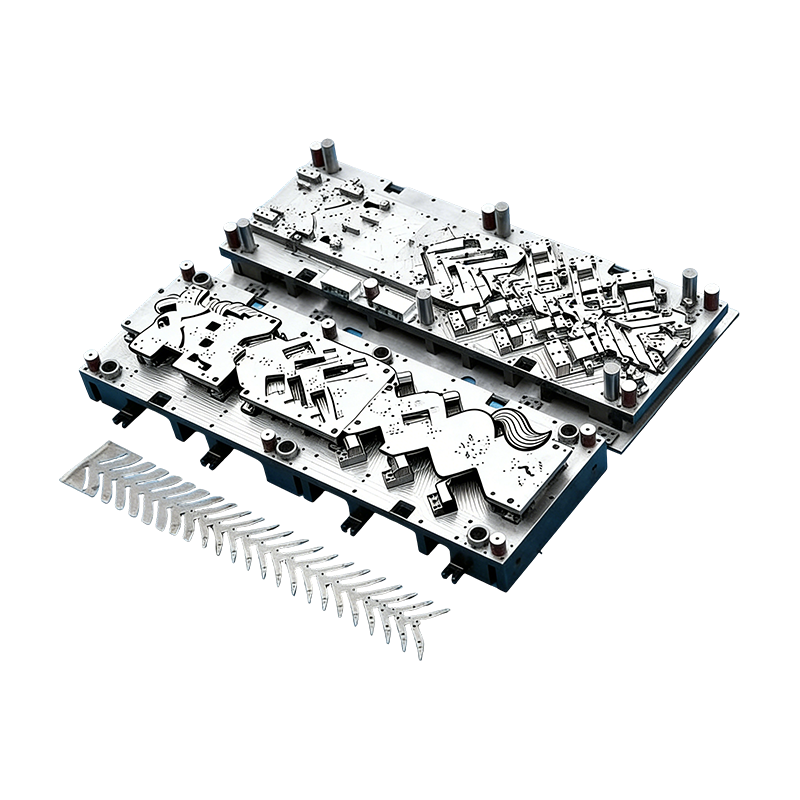
Прогрессивные формы для автомобильных деталей
Эта непрерывная пресс-форма для корпусов автомо...
-
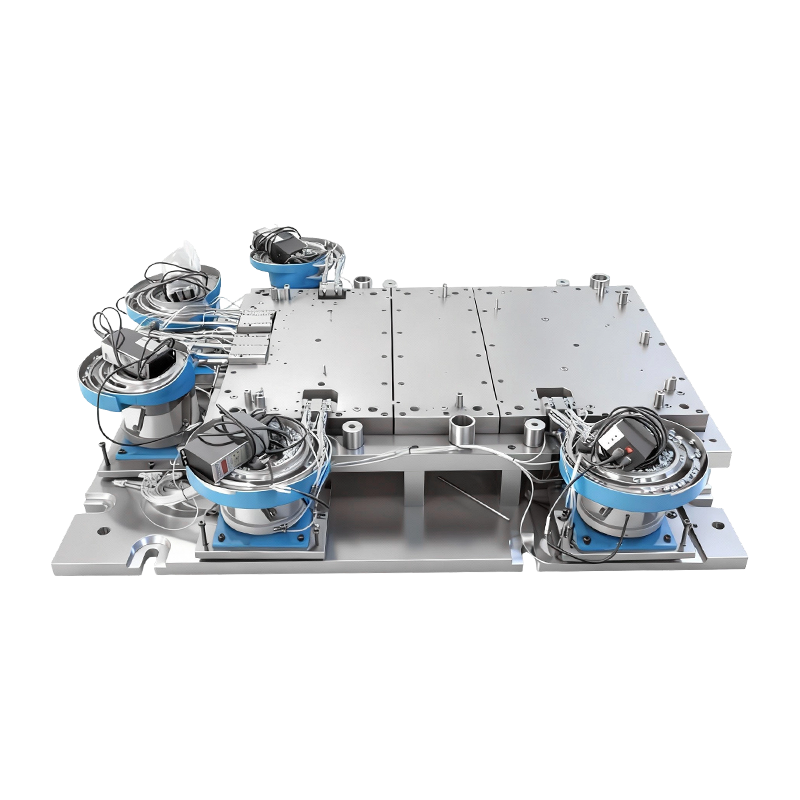
Автоматическая клепальная форма для большой компьютерной машины
Эта автоматическая клепальная форма для основан...
-
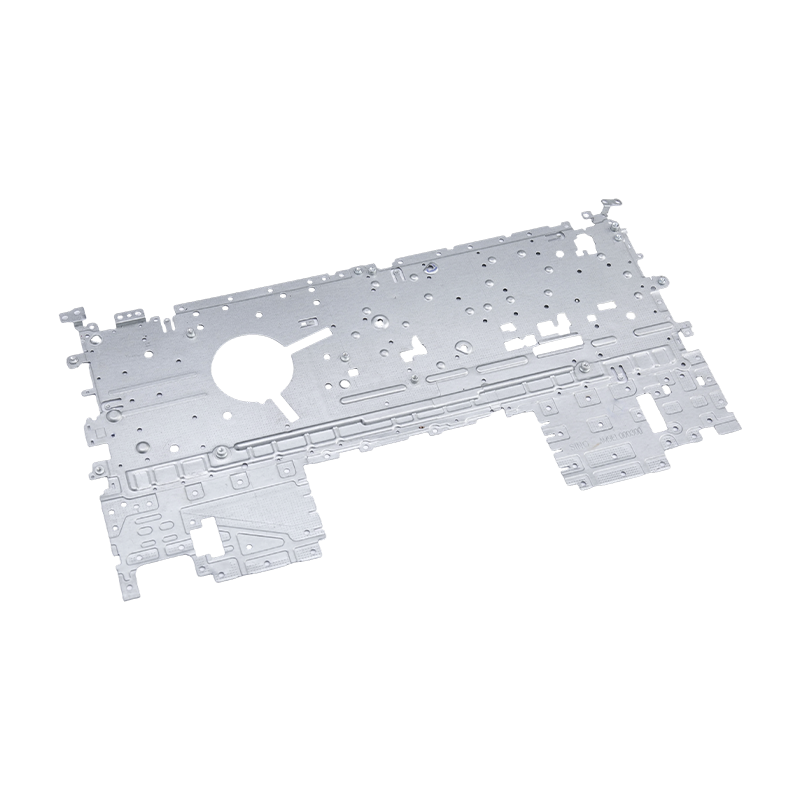
Штамповка деталей ноутбука
Наши штампованные детали для ноутбуков представ...
-
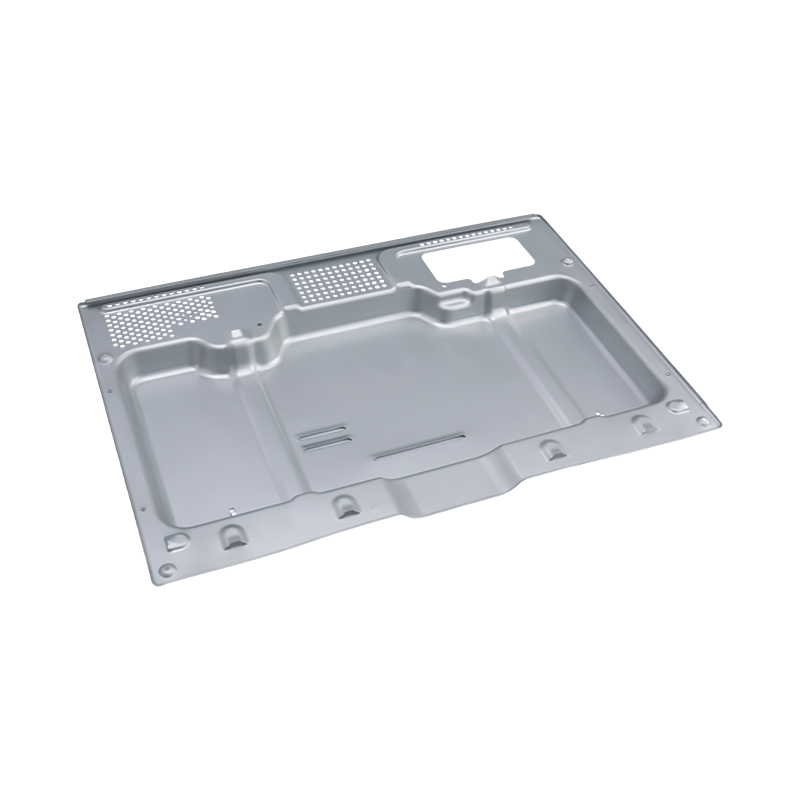
Высококачественные детали для штамповки в печи
Наши высококачественные детали для штамповки пе...
-
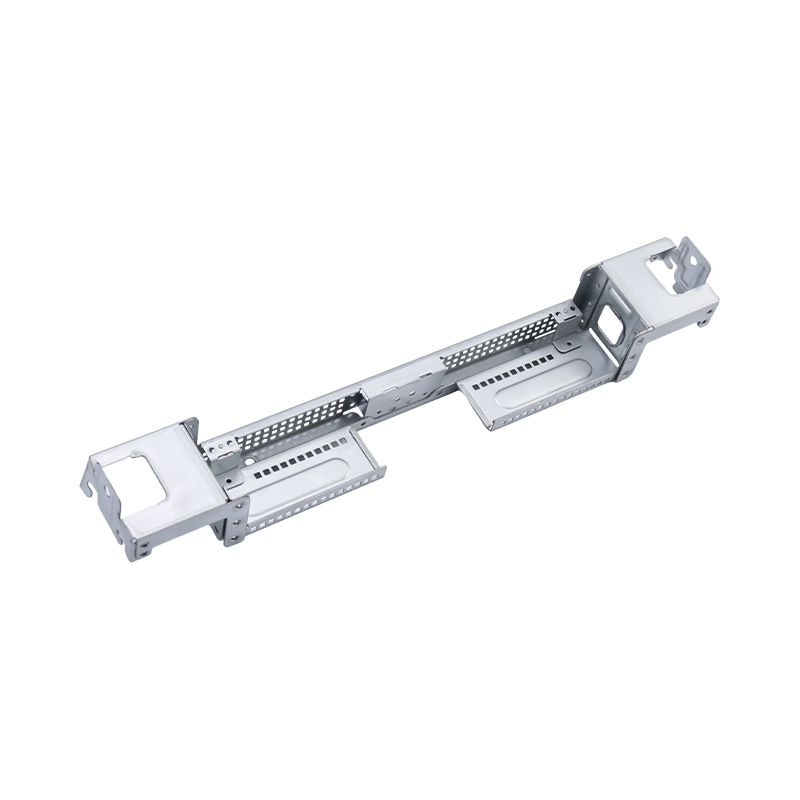
Высококачественные большие детали для компьютерной штамповки
Наши высококачественные детали для крупных комп...

Новости отрасли
Главная / Новости / Новости отрасли / Поставщики алюминиевой штамповки: как оценить возможности, риски и соответствие
Поставщики алюминиевой штамповки: как оценить возможности, риски и соответствие
2026-09-20
Почему поставщики алюминиевой штамповки терпят неудачу после первой поставки
Штампованный алюминиевый аккумуляторный лоток, прошедший испытания прототипа, все равно может выйти из строя при 50 000 единицах, если поставщик не смоделировал допуск на износ штампа. То же самое относится и к медной шине, которая соответствует характеристикам проводимости, но на ее краях появляются трещины после трех перешлифовок. Алюминий ведет себя иначе, чем сталь: он рвется, пружинит и проскакивает через зазоры матрицы. Лучшие поставщики штамповки алюминия — это не просто те, у кого самая низкая цена за килограмм. Они контролируют закалку сплавов, техническое обслуживание штампов и передачу на автоматизацию.
Основной вывод
Выбирайте поставщиков штамповки алюминия по четырем проверенным возможностям: (1) конструкция штампа для конкретного сплава и состояния, (2) документированные записи об обслуживании штампа и переточке, (3) собственная или строго контролируемая автоматизация для последовательных и передаточных операций и (4) система качества, которая отбирает образцы первых и последних деталей. Цена следует за этими четырьмя; оно не должно руководить ими.
Что меняется, когда вы штампуете алюминий вместо стали
Алюминиевая штамповка не является полной заменой стальной штамповки. Модуль упругости металла составляет примерно одну треть от модуля упругости стали, поэтому пружинение больше и менее предсказуемо. Его более низкая формуемость при определенных состояниях означает, что глубокая вытяжка требует большего радиуса матрицы, лучшей смазки и иногда промежуточного отжига. В таблице ниже суммированы практические различия, влияющие на выбор поставщика.
Сплав и закал
1100 и 3003 мягкие и легко формуются, но им не хватает прочности. 5052 предлагает баланс для кронштейнов и корпусов. 6061-T6 прочен, но трескается при крутых поворотах, если вы не проектировали это специально. Опытный поставщик спрашивает о характере, прежде чем предлагать матрицу.
Зазор и износ штампа
Алюминий истирается и накапливается на кромках матрицы. Для многих сплавов зазор должен составлять 8–12% толщины, а штампы требуют полированных канавок, частой перешлифовки и иногда твердосплавных вставок. Поставщики, которые используют стальные штампы для алюминия, будут производить осколки и разрывы.
Передача автоматизации
Прогрессивные и передаточные штампы для алюминия нуждаются в более мягких системах подачи, смазках, предотвращающих истирание, а также в устройствах удаления отходов, которые не царапают поверхность. Автоматизация, которая работает с холоднокатаной сталью, часто требует изменения времени и более мягких захватов для алюминия.
Если вы сравниваете прогрессивная и трансферная штамповка металла , коэффициент алюминия меняет предположения о времени цикла и стоимости штампа, которые вам следует использовать.
Типы поставщиков, сравниваемые по важным показателям
Поставщики штамповки алюминия делятся на три основные операционные модели. В таблице ниже они сравниваются по владению штампом, опыту в области сплавов, автоматизации и рискам. Цифры представляют собой типичные диапазоны цитат и аудита штампованных деталей, а не гарантий.
Скрытые расходы, которые появляются через три месяца
Видна закупочная цена за деталь. Обслуживание штампа, лом и вторичные операции - нет. В обзоре проектов штамповки алюминия следующие факторы затрат обычно появляются после первых 90 дней. Столбики показывают приблизительную долю непредвиденных перерасходов средств.
Переделка штампов
35%
Скорость лома
25%
Время простоя перешлифовки
18%
Второстепенные операции
12%
Логистика
10%
Переделка штампов и брак являются крупнейшими скрытыми затратами, поскольку алюминиевые инструменты изнашиваются быстрее, а технологические окна уже. Поставщик, который отслеживает попадания в матрицу и интервалы переточки, может указать реалистичную цену за штуку. Тот, кто этого не сделает, возместит эти затраты посредством приказов о внесении изменений.
Где используются штампованные детали из алюминия
Спрос на штамповку алюминия неоднороден. На круговой диаграмме ниже показано репрезентативное распределение заявок для поставщика, обслуживающего клиентов из автомобилестроения, электроники и промышленности. Электромобили и аккумуляторные системы сейчас занимают наибольшую долю.
- Автомобили и электромобили (42%) — крышки аккумуляторных батарей, корпуса электродвигателей, шины, каркасы сидений
- Электроника (26%) — корпуса для ноутбуков, серверные стойки, духовые панели
- Промышленное оборудование (16%) — корпуса сервоприводов, детали компрессора
- Бытовая техника (10%) — корпуса и кронштейны для мелкой бытовой техники
- Другое (6%) — специальные корпуса и оборудование
 Штамповочные детали крышки аккумуляторного отсека Наши штампованные детали для крышек аккумуляторных батарей представляют собой прецизионные компоненты, предназначенные для автомобильных, промышленных и аккумуляторных батарей. Изготовлен из высококачественного... Посмотреть продукт →
Штамповка крышки аккумуляторного отсека — хороший пример детали, которая выглядит простой, но требует строгого контроля плоскостности, качества кромок и стабильности размеров после формовки. Поставщики, которые уже производят эти детали для программ электромобилей, понимают требования к сплавам и штампам.
Пятиэтапный процесс отбора поставщиков алюминиевой штамповки
Используйте эту последовательность, чтобы сравнивать поставщиков, не теряясь в электронных таблицах. На каждом этапе создается документ, который вы можете предоставить поставщику.
Шаг 1
Определите набор сплавов и допусков
Напишите закалку, толщину и критические размеры. Радиус изгиба 0,2 мм в 6061-T6 отличается от того же радиуса в 5052-H32. Отправьте стопку с запросом предложения.
Шаг 2
Аудит записей по техническому обслуживанию штампов
Запросите журналы переточки, счетчики посещений и процент брака для аналогичных работ по алюминию. Поставщик, который не может предоставить данные о сроке службы штампа, угадывает цену вашей штуки.
Шаг 3
Запустите пилотный проект с исследованием возможностей
Требуется тираж в 300 штук с Cpk по критическим размерам. Алюминиевая пружина может изменить среднее значение после первых нескольких сотен ударов. Пилот демонстрирует этот сдвиг.
Шаг 4
Проверка передачи автоматизации
Если деталь работает на прогрессивная матрица для автомобильных деталей , следите за подачей, удалением отходов и выбросом деталей. Алюминий легко царапается; автоматика должна справиться с этим без косметических повреждений.
Шаг 5
Зафиксируйте договор на обслуживание
Определите интервалы переточки, запасные вставки для штампов и время реагирования на ремонт штампов. Самая низкая цена часто исключает их, и они становятся реальной стоимостью.
 Оборудование для автоматизации штамповки Компания Suzhou Shuangqisi Mold Equipment Co., Ltd., расположенная по адресу Yexin Road, 118, район Уцзян, город Сучжоу, имеет 60 технических сотрудников. Благодаря совместным усилиям и постоянному... Посмотреть продукт →
Автоматизация не является второстепенной задачей для алюминия. Специальная линия автоматизации штамповки может уменьшить повреждения при обработке и стабилизировать процесс, но она должна быть указана с учетом сплава и геометрии детали.
Контрольный список обслуживания и соответствия требованиям перед принятием обязательств
Поставщики алюминиевой штамповки, обслуживающие клиентов автомобилестроения и электроники, должны соблюдать требования к отслеживаемости и соответствию материалов. Используйте этот контрольный список во время аудита.
- Отслеживаемость сплавов: заводские сертификаты на каждый рулон или заготовку с номерами плавок, привязанными к производственным партиям.
- График технического обслуживания штампа: документированные интервалы переточки основаны на количестве посещений, а не на календарном времени.
- RoHS и REACH: декларации на смазочные материалы, покрытия и любые второстепенные операции.
- IATF 16949 или ISO 9001: действующие сертификаты в области штамповки алюминия.
- Упаковка и контроль коррозии: алюминий может окислиться или поцарапаться при транспортировке; укажите чередование и VCI, где это необходимо.
Штамповочные детали медных шин для новых энергетических автомобилей Штамповочные детали медных шин для новых энергетических автомобилей are core conductive components engineered for high-voltage power transmission in electric vehicles. Made from high-puri... Посмотреть продукт → Медные шины и другие детали, для которых важна проводимость, добавляют еще один слой: они должны соответствовать электрическим и термическим требованиям, выдерживая при этом процесс штамповки. Интегрированный поставщик, который понимает как матрицу, так и конечное использование, может восполнить этот пробел. Интегрированный поставщик, который самостоятельно производит штампы и средства автоматизации, имеет меньшие риски передачи обслуживания, но при этом имеет большую часть вашей программы под одной крышей. Посетите этаж, просмотрите журналы переточки и посмотрите, как меняется матрица. Доказательства есть, если вы об этом попросите.
Предыдущий пост
Составная матрица и прогрессивная матрица: различия, применение и как выбрать
Следующий пост
Прогрессивная штамповка алюминия: процесс, сплавы, советы по проектированию и руководство по стоимости
Наш Продукты.
Начните свой бизнес с OEM-производителем прямо здесь!
Предоставление клиентам по всему миру комплексных решений «под ключ»
через
инновация!
БЫСТРЫЕ ССЫЛКИ
НОВОСТИ
КОНТАКТНАЯ ИНФОРМАЦИЯ.
-
 +86-139 1308 8972
-

-
 № 118 Yexin Road, зона экономического развития Уцзян, Сучжоу, Китай
Авторское право © Сучжоу Shuangqisi Mold Equipment Co., Ltd. Все права защищены. Штамповочная матрица на заказ Производители штампов для штамповки металла
