-
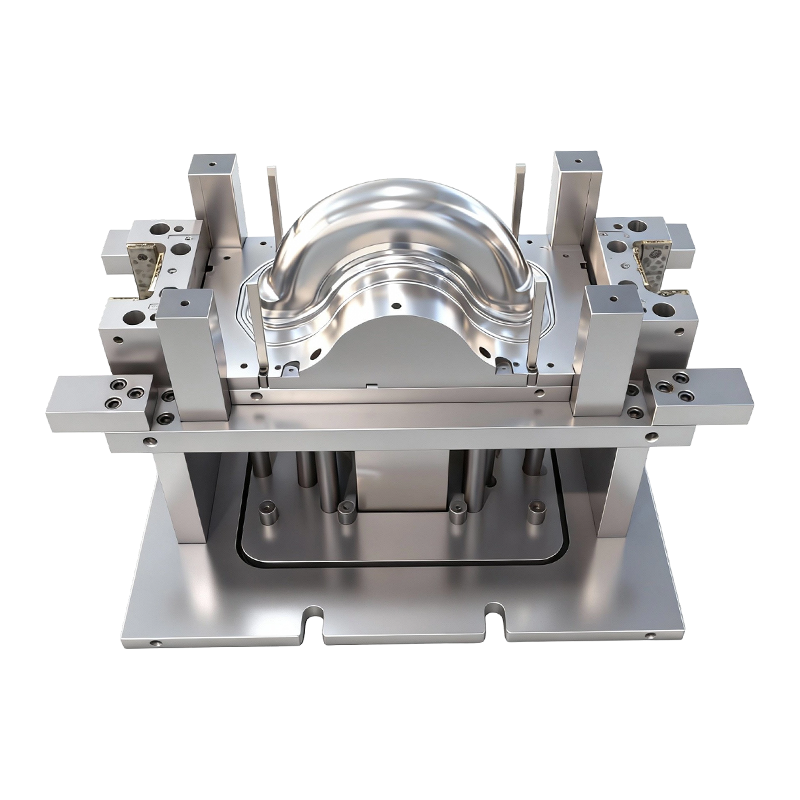
Пресс-форма для глубокой вытяжки передних и задних колес двухколесных электромобилей.
Эта форма глубокой вытяжки для передних и задни...
-
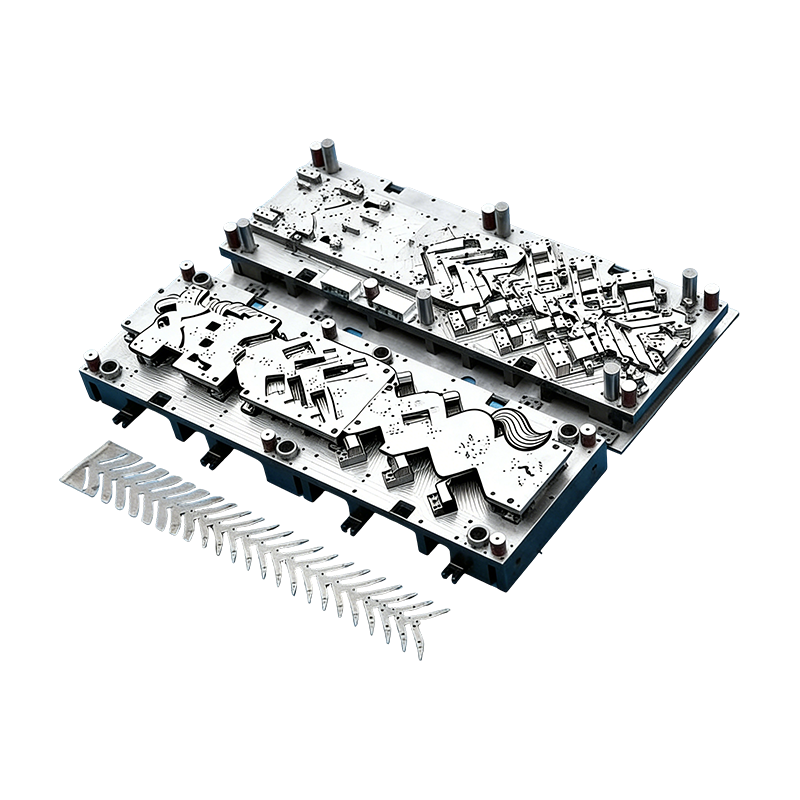
Прогрессивные формы для автомобильных деталей
Эта непрерывная пресс-форма для корпусов автомо...
-
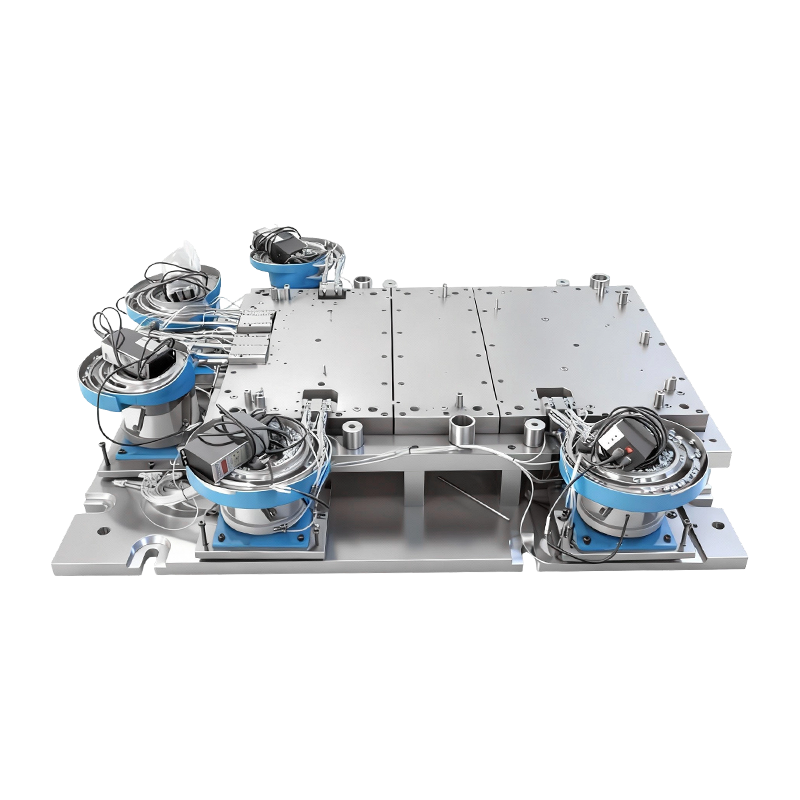
Автоматическая клепальная форма для большой компьютерной машины
Эта автоматическая клепальная форма для основан...
-
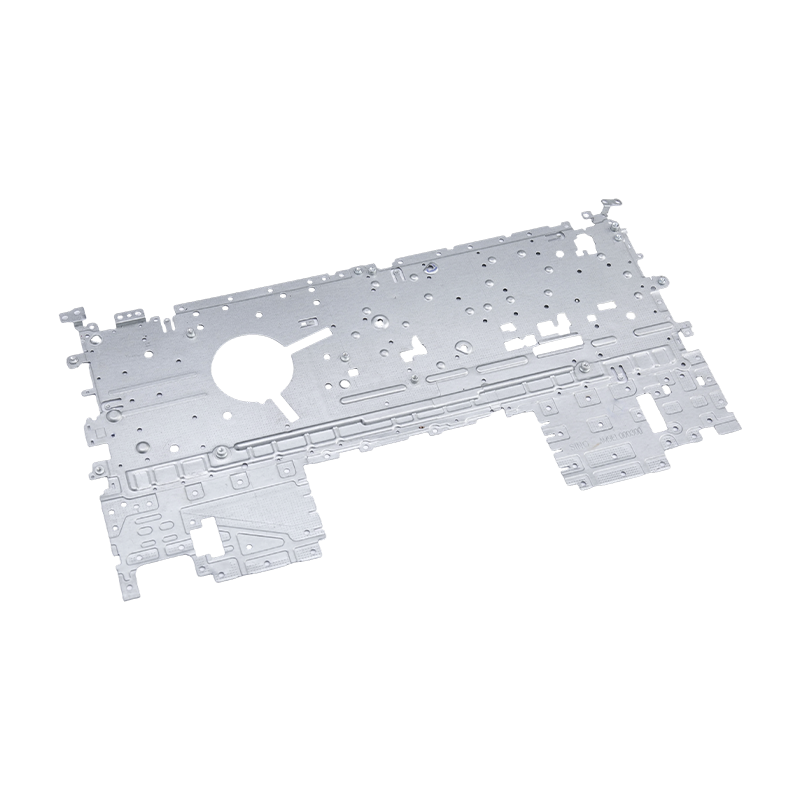
Штамповка деталей ноутбука
Наши штампованные детали для ноутбуков представ...
-
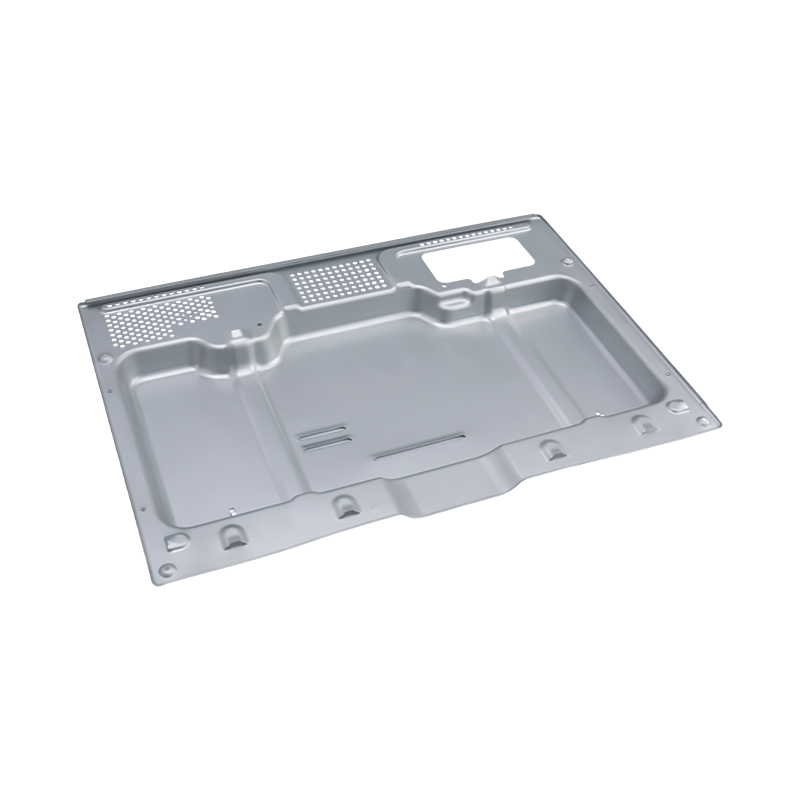
Высококачественные детали для штамповки в печи
Наши высококачественные детали для штамповки пе...
-
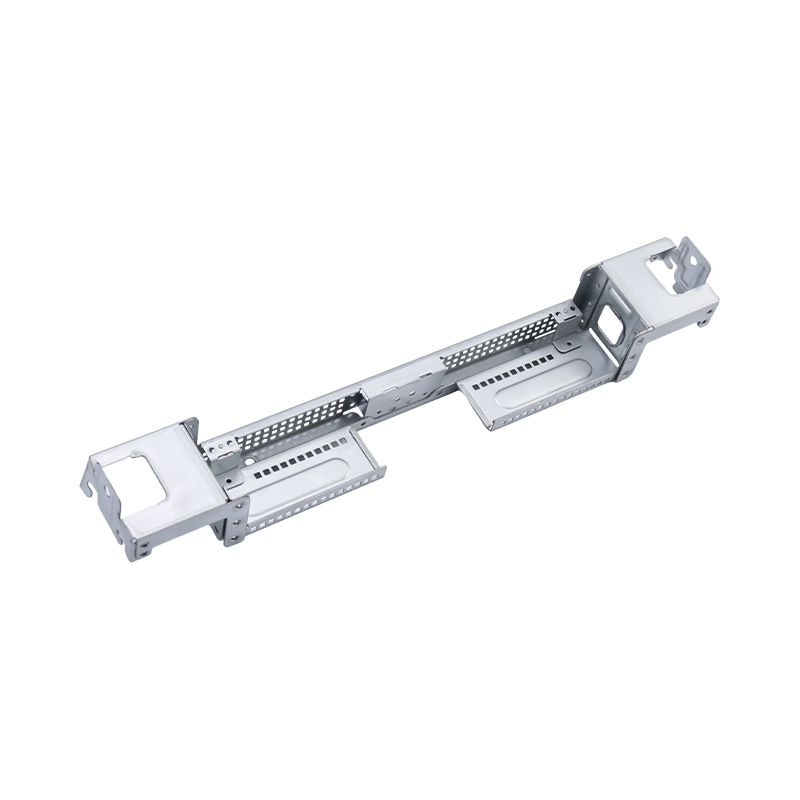
Высококачественные большие детали для компьютерной штамповки
Наши высококачественные детали для крупных комп...

Новости отрасли
Главная / Новости / Новости отрасли / Прогрессивная штамповка алюминия: процесс, сплавы, советы по проектированию и руководство по стоимости
Прогрессивная штамповка алюминия: процесс, сплавы, советы по проектированию и руководство по стоимости
2026-09-14
Прогрессивная штамповка алюминия — это наиболее последовательный и экономически эффективный способ производства больших объемов легких прецизионных деталей при условии, что геометрия, сплав и годовое количество соответствуют процессу. Одна прогрессивная матрица, питаемая от катушки, может заготовлять, пробивать, формовать и отрезать алюминиевый компонент при каждом ходе пресса, сохраняя при этом допуски между отверстиями около ±0,05 мм без вторичной обработки. Именно эта комбинация является причиной того, что крышки батарей, корпуса двигателей, детали электронного шасси и электрические разъемы обычно изготавливаются таким образом.
Ключевой вывод: выбирайте прогрессивную штамповку алюминия, когда годовой спрос высок, деталь можно вложить в непрерывную полосу, а постоянные допуски имеют большее значение, чем гибкость конструкции. В условиях ниже этих условий более простыми ручными или передаточными инструментами зачастую оказывается более экономично.
Что такое прогрессивная штамповка алюминия?
Прогрессивная штамповка пропускает непрерывную металлическую полосу через одну матрицу с несколькими станциями. Каждая станция выполняет одну или несколько операций — пилотирование, вырубку, чеканку, гибку, волочение, тиснение или прокалывание — поэтому необработанная полоса постепенно превращается в готовую деталь к тому времени, когда она достигает последней станции, где она отрезается от несущей полосы.
Как происходит процесс на производстве
- Устройство подачи рулона выпрямляет алюминиевую полосу и подает ее в матрицу с точным шагом за один ход пресса.
- Пилоты задействуют предварительно просверленные отверстия для фиксации положения полосы на каждой станции, что гарантирует точность позиционирования от элемента к элементу.
- Станции работают поступательно: первая пробивает пилотные отверстия, средние формируют изгибы или тиснения, а конечная станция отделяет деталь.
- Готовая деталь выгружается через желоб, а лом каркаса перематывается или измельчается для переработки.
Поскольку все станции одновременно обрабатывают разные части одной и той же полосы, за один ход пресса можно получить одну полную алюминиевую деталь. Именно эта непрерывная работа отличает прогрессивную штамповку от трансферная штамповка , где отдельные заготовки перемещаются между отдельными станциями штампов.
Алюминиевые сплавы, которые хорошо работают в прогрессивных штампах
Не каждый сорт алюминия проходит через прогрессивную матрицу без каких-либо проблем. Успешные кандидаты сочетают в себе формуемость, предсказуемую упругость и приемлемое поведение поверхности при высокоскоростной штамповке. На практике сплавы серий 3xxx, 5xxx и 6xxx используются в большинстве проектов.
Сплав
Общий характер
Почему он выбран
5052
H32
Высокая усталостная прочность и коррозионная стойкость; используется для крышек аккумуляторных батарей, кронштейнов и концов топливного бака.
3003
Н14
Отличная формуемость и низкая стоимость; рабочая лошадка для корпусов, деталей теплообменников и штамповок общего назначения.
6061
Т6
Прочнее и стабильнее в эксплуатации, но упругость выше; Предпочтителен для структурных кронштейнов и креплений.
1100
Н14
Очень мягкий и легко рисуется; используется для паспортных табличек, отражателей и электрических деталей простой геометрии.
Таблица 1 — Выбор алюминиевого сплава для прогрессивных штампов: прочность и формуемость всегда противоречат упругости.
Почему прогрессивная штамповка предпочтительна для алюминиевых деталей
Экономическое обоснование сводится к четырем измеримым преимуществам по сравнению с ручными штампами, механической обработкой или инструментами, предназначенными только для глубокой вытяжки.
Бесперебойная пропускная способность
Хорошо сконструированная алюминиевая прогрессивная матрица совершает сотни ударов в минуту, и за каждый ход изготавливается целая деталь. Стоимость единицы продукции быстро падает, как только объем превышает точку амортизации инструмента.
Повторяемая точность
Поскольку полоса пилотируется на каждой станции, позиции отдельных элементов остаются неизменными на протяжении миллионов циклов. Расположение критических отверстий в компонентах аккумулятора и двигателя выдерживает ±0,05 мм без доработки.
Снижение веса
При плотности алюминия 2,7 г/см3 он составляет около трети веса стали. Прогрессивная штамповка позволяет дизайнерам использовать тонкие, жесткие фасонные профили вместо тяжелых отливок.
Интегрированные вторичные операции
Нарезание резьбы, клепание, формование кулачков и маркировка могут быть добавлены в качестве станций внутри штампа, поэтому детали выходят ближе к окончательному состоянию сборки и сокращаются этапы цепочки поставок.
Аккумуляторные шкафы являются типичным примером суммирования этих преимуществ. Покрытие должно быть стабильным по размерам, устойчивым к коррозии и производиться в больших объемах при постоянной стоимости.
 Прецизионные штампованные детали для крышек аккумуляторных батарей для корпусов Эта штампованная крышка аккумуляторного отсека подходит для автомобильных корпусов и корпусов для хранения энергии, обеспечивая стабильность размеров и коррозионную стойкость при крупносерийном производстве, что соответствует обсуждаемому в статье весу и преимуществам герметизации. Просмотреть продукт →
На практике производители, которые переходят со сварных стальных узлов на штампованные алюминиевые крышки, сокращают вес детали более чем вдвое, одновременно улучшая надежность уплотнения.
Конструктивные ограничения: что определяет успех перед резкой стали
В прогрессивной матрице алюминий ведет себя иначе, чем сталь. Его более высокое соотношение текучести к модулю обеспечивает большую упругость, а склонность к истиранию инструментальной стали делает обязательным смазку и покрытие штампов. Понимание этих ограничений — вот разница между плавным запуском и дорогостоящим редизайном.
Практические правила проектирования, используемые инженерами-инструментальщиками
- Минимальный радиус изгиба составляет от 1,0 до 1,5 толщины материала для сплавов 3ххх и 5ххх; увеличивается в сторону 2,0 раза для сортов 6ххх-Т.
- Укажите постоянное направление заусенцев на любой поверхности, которая становится уплотняющей или скользящей поверхностью.
- Глубина рисования должна быть умеренной; Алюминий рвется при острых радиусах углов, поэтому на глубоких формах добавляйте радиус угла минимум 0,5 мм.
- Предусмотреть компенсацию упругого возврата в конструкции матрицы; надежные поставщики добавляют функции коррекции во время испытаний, а не после выхода из строя деталей.
Достижимые допуски в производстве
±0,05 мм Пирсинг
±0,08 мм Обрезанный профиль
±0,10 мм Формованные изгибы
±0,15 мм Фланцевые кромки
Таблица 1 — Типичные производственные допуски на алюминиевых штамповках с прогрессивной штамповкой при использовании инструментов в хорошем состоянии.
Где используются алюминиевые прогрессивные штамповки
Прогрессивная штамповка алюминия появляется там, где в больших объемах необходимы легкие, электропроводящие или устойчивые к коррозии металлические детали. Распределение ниже отражает типичный спрос в отраслях, которые мы поставляем.
- Автомобили и электромобили (42%) — крышки аккумуляторных батарей, корпуса двигателей, детали сидений, медные шины, конструкционные кронштейны.
- Электроника (21%) — корпуса ноутбуков, детали серверных корпусов, небольшие разъемы и экраны.
- Бытовая техника и бытовая техника (19%) — панели печи, штамповки коробки управления, ребра теплообменника.
- Промышленное оборудование (18%) — корпуса сервоприводов, детали компрессора, монтажные пластины.
Автомобили и транспортные средства на новых источниках энергии
Переход на электрические трансмиссии сделал прогрессивную штамповку алюминия стандартным процессом для аккумуляторной системы и компонентов двигателя. Например, штампованная медная или алюминиевая шина заменяет изогнутые и обработанные стержни деталью, которая сохраняет плоскостность и положение отверстий за один шаг.
 Штамповочные детали медных шин для распределения электроэнергии электромобилей Эта медная шина высокой чистоты обеспечивает эффективный поток тока между аккумулятором, двигателем и преобразователем, имеет гальванизированные поверхности и жесткие допуски для требовательных применений в электромобилях, что соответствует акценту этого параграфа на преимуществах прогрессивной штамповки. Просмотреть продукт →
Точно так же штампованные детали корпуса двигателя используют преимущества термических свойств и легкого веса алюминия, в то время как прогрессивные штампы обеспечивают жесткую концентричность, необходимую для узлов ротора и статора.
Электроника и бытовая техника
Бытовая электроника предпочитает алюминий из-за его качества поверхности и защиты от электромагнитных помех. Прогрессивная штамповка позволяет производить тонкостенные высокоточные детали, которые используются в сборках ноутбуков и телефонов.
 Штамповочные детали алюминиевого корпуса ноутбука Эти штампованные компоненты для корпусов и кронштейнов ноутбуков сочетают в себе легкий вес с жесткостью, имеют точное расположение отверстий и защелкивающиеся конструкции, которые обеспечивают эффективную сборку, что соответствует теме статьи о тонкостенных электронных деталях. Просмотреть продукт →
Что касается приборов, то большие корпуса духовок и штампованные панели управления выигрывают от одной и той же экономической эффективности процесса, когда объемы производства оправдывают использование специального инструмента.
Стоимость оснастки и выбор поставщика: четыре шага, которые предотвратят сожаления
Прогрессивные штампы представляют собой самую большую первоначальную стоимость в программе штамповки алюминия, часто превышающую затраты на пресс и погрузочно-разгрузочное оборудование. Цель состоит не в том, чтобы платить меньше за инструменты, а в том, чтобы платить за правильную конструкцию инструмента, поскольку качество штампа определяет качество детали на протяжении всего срока службы программы.
Шаг 1. Подтвердите экономическое обоснование. Прогрессивная оснастка начинает иметь смысл при производстве примерно 50 000–100 000 деталей в год. Ниже рассмотрите более экономичные варианты инструментов.
Шаг 2. Отправьте технологичный пакет данных. Предоставьте 3D-модель, набор допусков, требования к качеству поверхности и годовую потребность. Четкий анализ схемы расположения полос на этом этапе позволяет избежать дорогостоящих доработок штампа.
Шаг 3. Аудит реальных производственных возможностей. Ищите собственные разработки штампов, станки с ЧПУ и испытательные прессы под одной крышей. Поставщик, обладающий возможностями изготовления штампов и штамповки, решает проблемы с допусками еще до того, как они пойдут на производство.
Шаг 4. Требуйте отчет о первой статье с данными SPC. Убедитесь, что критические характеристики остаются в пределах целевых значений Cpk при нескольких рулонах и циклах прессования, а не только на первом образце.
Поставщики, которые сочетают в себе прогрессивные штампы, штамповочные прессы и автоматизацию, такие как наша команда в Шуанциси, располагающая прессами от 80 до 400 тонн и собственным дочерним предприятием по автоматизации штамповки, могут сократить время наращивания мощности и поддерживать стабильные допуски между сменами.
Вопросы обслуживания, качества и соответствия требованиям
Лучшие алюминиевые прогрессивные штампы по-прежнему теряют производительность, если пренебрегать техническим обслуживанием. Склонность алюминия к истиранию делает управление смазкой и покрытие поверхностей двумя средствами контроля, которые отделяют надежные программы от повторяющихся простоев.
- Защита поверхности штампа: Покрытия DLC или TiCN на формовочных пуансонах уменьшают налипание алюминия и увеличивают интервалы переточки.
- Выбор смазки: используйте испаряющиеся смазочные материалы или смазочные материалы с низким содержанием остатков, совместимые с последующей очисткой, особенно для аккумуляторов и деталей электроники.
- Профилактическое обслуживание: проверять пилоты, пружины и изнашиваемые пластины через определенные интервалы хода; Прогрессивные матрицы предсказуемо выходят из строя, когда износ достигает порога.
- Соответствующая документация: для экспортных или регулируемых отраслей хранить сертификаты на материалы и PPAP или эквивалентную документацию для проверки.
Контроль качества алюминиевых штамповок должен включать проверку критических положений отверстий с помощью КИМ, проверку поверхности на предмет истирания царапин и периодическую проверку твердости входящих рулонов, поскольку изменение входящего материала является наиболее распространенной скрытой причиной трещин и пружинящего смещения.
Прогрессивная штамповка алюминия — не самый дешевый процесс для прототипов или небольших партий, и он не может сравниться с трансферным штампом для очень больших панелей. Но для деталей, которые подходят для рулонной ленты и повторяются сотнями тысяч, он обеспечивает самую низкую себестоимость единицы продукции, самую высокую стабильность и самое короткое время цикла по сравнению с любым методом формовки. Реальное конкурентное преимущество возникает при выборе поставщика, который спроектирует штамп, запустит штамповку и создаст систему автоматизации как один интегрированный проект.
Прежде чем утвердить предложение, сравните послужной список поставщика в области изготовления штампов, производительность пресса и дисциплину SPC, а не только цену за деталь. Исследуйте Возможности пресс-форм и штамповки Shuangqisi когда вы будете готовы оценить потенциального партнера для вашей программы прогрессивной штамповки алюминия.
Предыдущий пост
Поставщики алюминиевой штамповки: как оценить возможности, риски и соответствие
Следующий пост
Объяснение штамповки металла: полное руководство по процессу, материалам и стоимости
Наш Продукты.
Начните свой бизнес с OEM-производителем прямо здесь!
Предоставление клиентам по всему миру комплексных решений «под ключ»
через
инновация!
БЫСТРЫЕ ССЫЛКИ
НОВОСТИ
КОНТАКТНАЯ ИНФОРМАЦИЯ.
-
 +86-139 1308 8972
-

-
 № 118 Yexin Road, зона экономического развития Уцзян, Сучжоу, Китай
Авторское право © Сучжоу Shuangqisi Mold Equipment Co., Ltd. Все права защищены. Штамповочная матрица на заказ Производители штампов для штамповки металла
