-
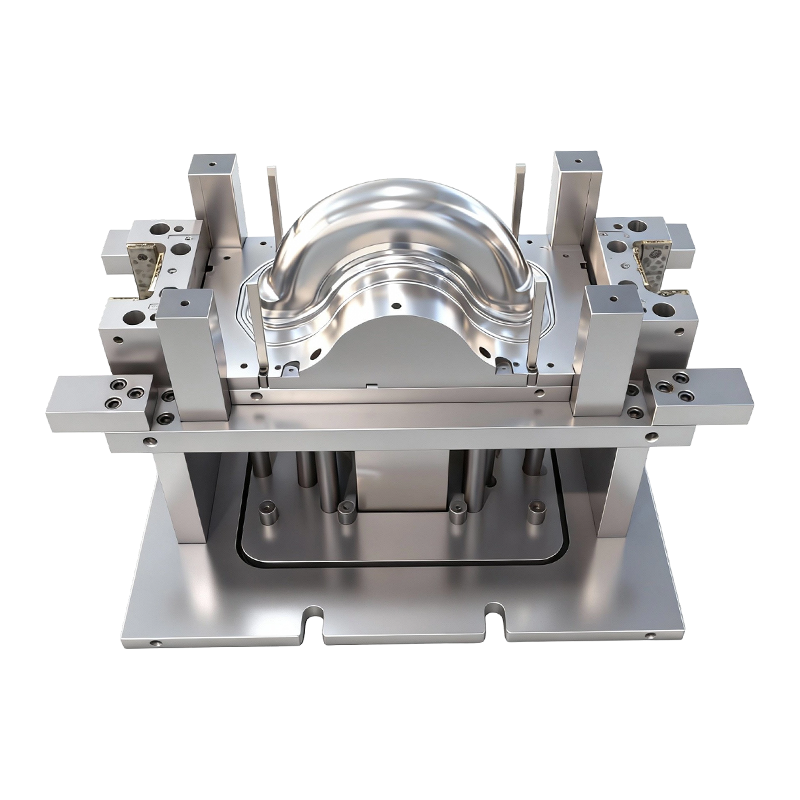
Пресс-форма для глубокой вытяжки передних и задних колес двухколесных электромобилей.
Эта форма глубокой вытяжки для передних и задни...
-
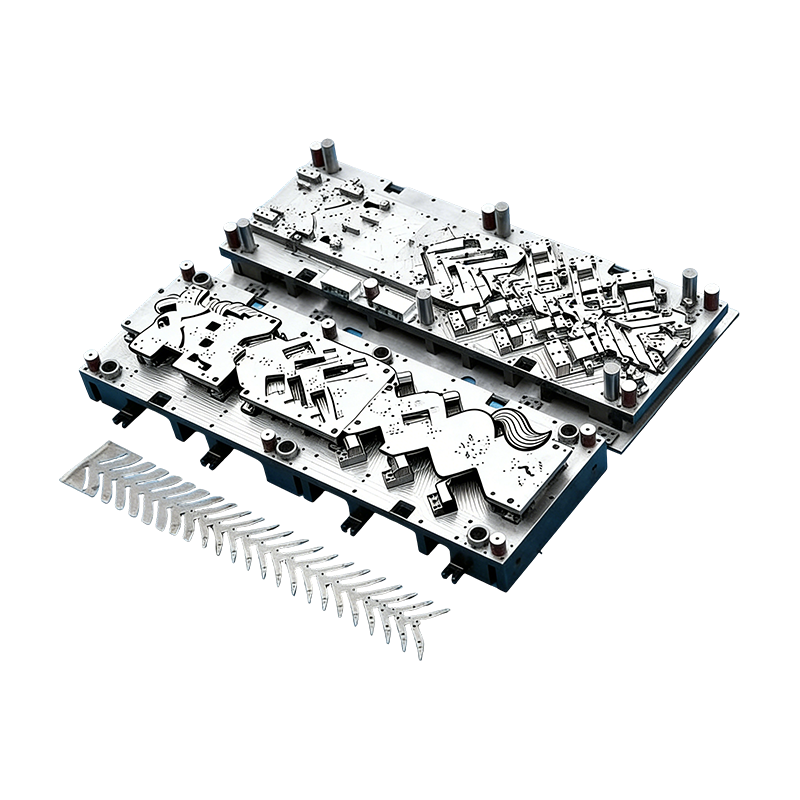
Прогрессивные формы для автомобильных деталей
Эта непрерывная пресс-форма для корпусов автомо...
-
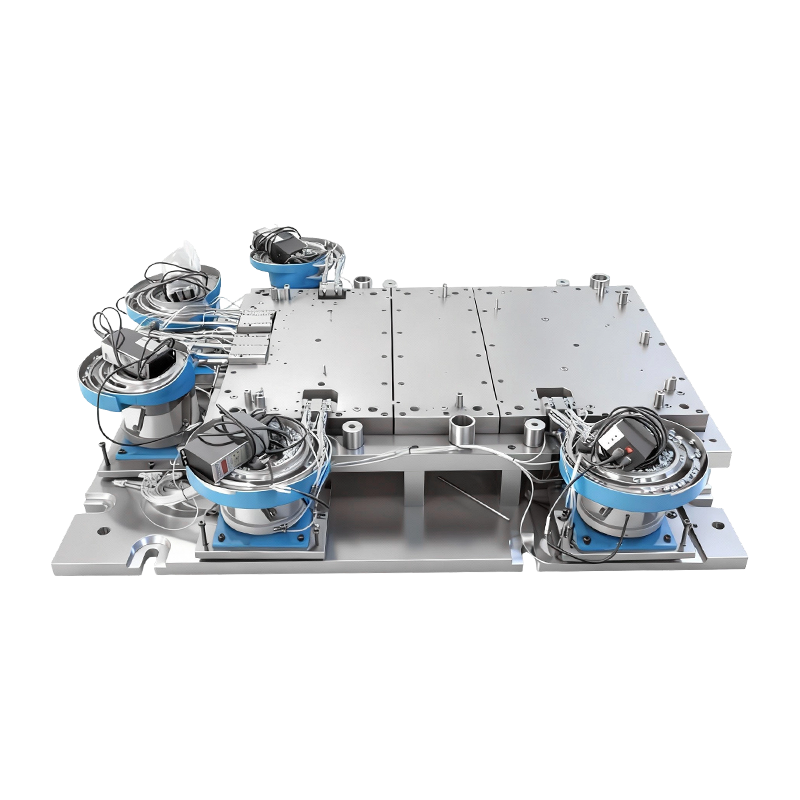
Автоматическая клепальная форма для большой компьютерной машины
Эта автоматическая клепальная форма для основан...
-
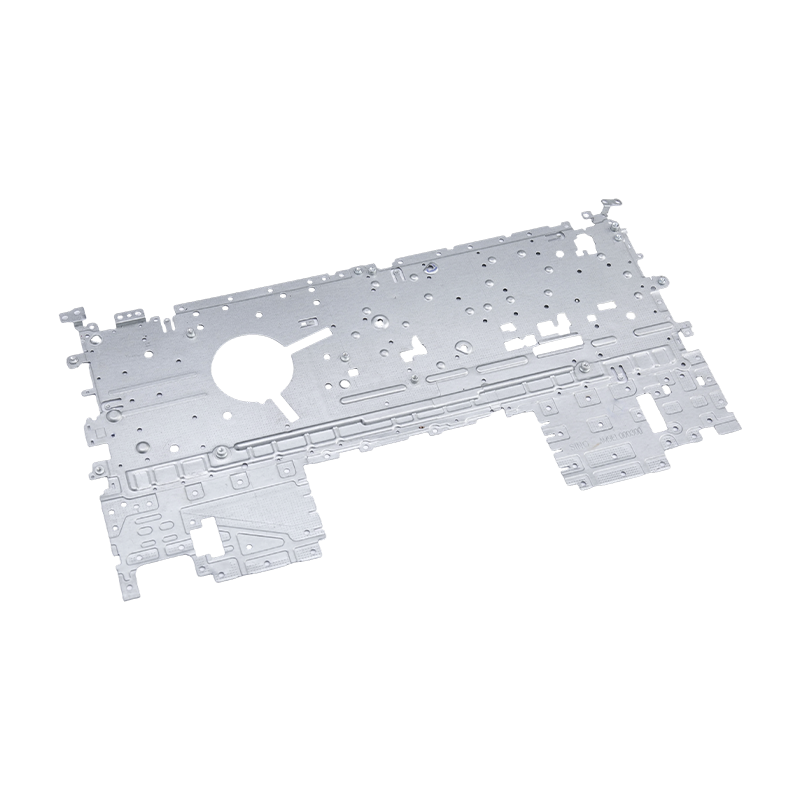
Штамповка деталей ноутбука
Наши штампованные детали для ноутбуков представ...
-
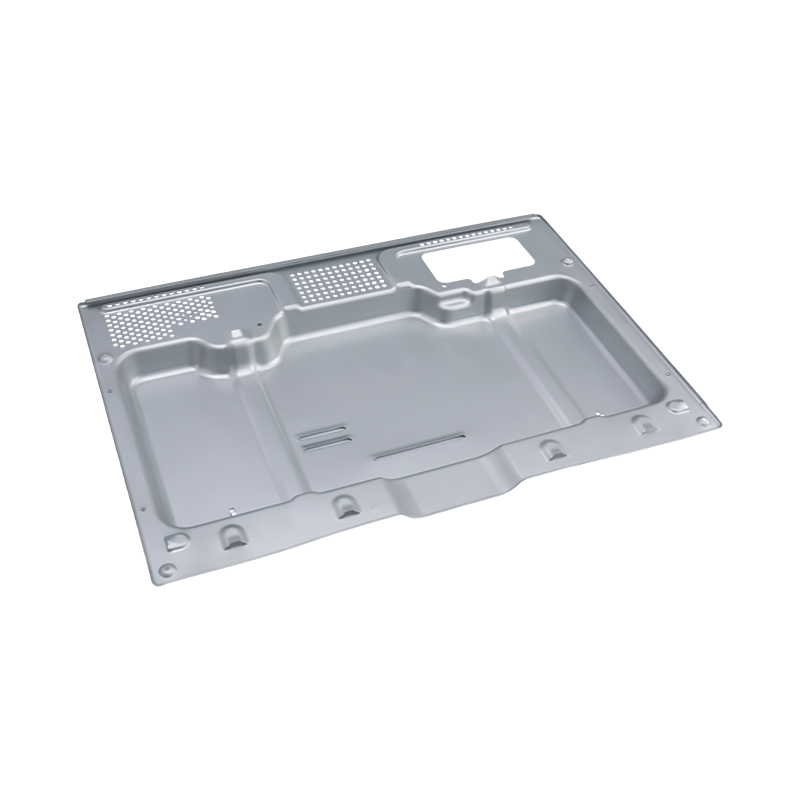
Высококачественные детали для штамповки в печи
Наши высококачественные детали для штамповки пе...
-
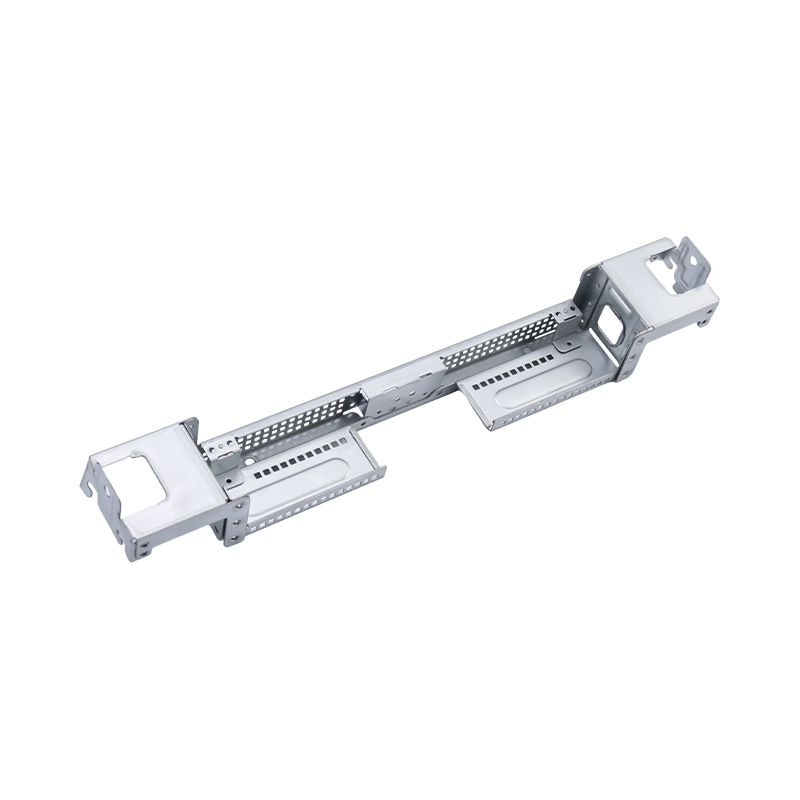
Высококачественные большие детали для компьютерной штамповки
Наши высококачественные детали для крупных комп...

Новости отрасли
Главная / Новости / Новости отрасли / Объяснение штамповки металла: полное руководство по процессу, материалам и стоимости
Объяснение штамповки металла: полное руководство по процессу, материалам и стоимости
2026-09-07
Инженера по закупкам только что попросили закупить 60 000 кронштейнов из нержавеющей стали. Поступают три предложения, и самая низкая цена за штуку почти на 40% ниже остальных, но за нее приходится платить 15 000 долларов США за инструменты. Разрыв не является ошибкой: низкая цена обусловлена штамповкой металла. Реальна ли эта цена, зависит от штампа, мощности пресса, материала и объема производства.
Штамповка металла — наиболее экономичный способ массового производства прецизионных деталей из листового металла. Пресс помещает полосу листового металла между пуансоном и матрицей и производит готовую деталь за долю секунды за один ход. Штамповка — это не одна операция, а совокупность процессов — вырубка, гибка, глубокая вытяжка и многое другое — охватывающих детали, от крышек аккумуляторов до корпусов ноутбуков.
Что такое штамповка металла?
Штамповка металла — это процесс холодной штамповки, при котором из плоского листового металла формируются детали с помощью пресса и набора штампов. Лист, поставляемый в рулоне или полосе, подается между пуансоном и матрицей. Пуансон опускается под давлением, и металл разрезается, сгибается или вытягивается, заполняя полость штампа. Каждый ход нажатия создает одну деталь; в прогрессивной матрице за каждый ход выходит одна готовая деталь.
Вывод прост: штамповка выигрывает по объему. После того, как матрица изготовлена, стоимость одной детали резко падает, поскольку процесс протекает на высокой скорости, не образует стружки и потребляет только необработанный лист и смазку. При тиражах, превышающих несколько десятков тысяч, штампованная деталь обычно стоит на 50–80% дешевле, чем такая же деталь, изготовленная из заготовки.
Общие операции штамповки
- Вырубка — вырезание из листа плоского контура.
- Прошивка — пробивание отверстий или прорезей в детали.
- Гибка — складывание листа по прямой оси.
- Глубокая вытяжка — вытягивание листа в форме чашки или корпуса.
- Чеканка и тиснение — прессование мелких деталей поверхности с высокой локализованной силой.
Высокая скорость
Сотни ударов в минуту.
Сотни ударов в минуту.
Стоимость инструмента
Высокая авансовая цена, низкая за штуку.
Высокая авансовая цена, низкая за штуку.
Диапазон материалов
Сталь, нержавеющая сталь, алюминий, медь.
Сталь, нержавеющая сталь, алюминий, медь.
Повторяемый допуск
Стабильно в пределах ±0,05 мм после настройки.
Стабильно в пределах ±0,05 мм после настройки.
Как работает процесс штамповки
Пять шагов определяют исход проекта штампованной детали:
- Проверка конструкции и технологичности детали — допуски, толщина материала, размеры отверстий, радиусы изгиба и требования к кромкам проверяются на соответствие правилам штамповки перед началом оснастки.
- Проектирование и изготовление матрицы. Матрица является самой крупной статьей затрат, она изготавливается из закаленной инструментальной стали, собирается с направляющими и пружинами и подвергается испытаниям до тех пор, пока деталь не будет соответствовать чертежу.
- Выбор и подготовка материала — рулоны или полосы определяются по марке, толщине, ширине и качеству поверхности; сертификаты материалов подтверждают химический состав.
- Настройка пресса — матрица устанавливается в пресс, выбранный по тоннажу, ходу и высоте закрытия; Прессы усилием 80–400 тонн предназначены для изготовления большинства деталей среднего размера.
- Штамповка и вторичные операции — производство выполняется на высокой скорости, затем следует удаление заусенцев, нарезание резьбы, промывка, обработка поверхности или сборка.
Концепция штампа имеет такое же значение, как и пресс. Прогрессивные матрицы проводят полосу через несколько станций; Передаточные штампы перемещают отдельные заготовки между станциями. Выбор меняет стоимость инструмента и время цикла; Практические различия рассматриваются в сравнении прогрессивной и трансферной штамповки металла.
Для автомобильных компонентов с большими партиями стандартным выбором являются прогрессивные пресс-формы, поскольку они превращают рулон в готовую деталь за один проход, без вмешательства оператора между станциями.
 Непрерывная прогрессивная пресс-форма для корпусов автомобильных двигателей Эта форма создана для крупносерийного производства с компонентами из легированной стали, обеспечивающими износостойкость, и модульной конструкцией, обеспечивающей простоту обслуживания, что делает ее отличным кандидатом для длительной автомобильной штамповки, где важна эффективность за один проход. Посмотреть продукт →
Штамповка металла против альтернативных производственных процессов
Когда команда дизайнеров выбирает процесс для детали из листового металла, в список обычно входят штамповка, обработка на станке с ЧПУ, лазерная резка и иногда литье под давлением. Количество и терпимость решают ответ.
Процесс
Стоимость оснастки
Стоимость единицы
Типичный допуск
Срок изготовления оснастки
Лучший объем
Штамповка металла
Высокий
Низкая громкость
от ±0,05 до ±0,10 мм
4–8 недель
10 000
обработка с ЧПУ
Нет или низкий
Высокий
от ±0,02 до ±0,05 мм
Дни
1–1000
Лазерная резка
Нет
Средний
От ±0,10 до ±0,20 мм
Дни
1–5000
Литье под давлением
Очень высокий
Низкий
от ±0,05 до ±0,10 мм
6–12 недель
10 000
Ориентировочные диапазоны для простых деталей из листового металла; Фактические значения зависят от геометрии, материала и оборудования поставщика.
Компромисс очевиден. Обработка на станках с ЧПУ обеспечивает жесткие допуски без инвестиций в оснастку, но себестоимость единицы продукции остается высокой. Лазерная резка подходит для сложных 2D-профилей при небольшом объеме, но сама по себе не создает изгибов или глубоких форм. Штамповка требует самых больших первоначальных инвестиций, но как только матрица проверена, стоимость единицы продукции становится самой низкой. При количестве деталей ниже нескольких тысяч амортизация штампа является суровой; от десяти тысяч деталей и выше штамповку трудно превзойти.
Поведение затрат при различных объемах производства
Самые глубокие скрытые затраты при штамповке — это не время печати, а амортизация штампа плюс лом. Кривая себестоимости единицы изделия быстро падает после оплаты инструмента.
100 1000 шт.
32 10 000 шт.
18 50 000 шт.
12 100 000 шт.
При изготовлении 10 000 деталей стоимость одной детали падает примерно до трети от уровня 1 000 деталей; при 100 000 деталей оно достигает примерно 12. Снижение происходит за счет распространения оснастки и наладки на большее количество единиц; пол — это сырье плюс время прессования.
При сравнении предложений рассчитайте общую стоимость владения: инструмент плюс цена за единицу, умноженная на объем, плюс риск качества. Предложение, которое позволяет избежать затрат на инструменты, но предполагает высокую цену за единицу, является более дорогим путем в масштабе. Цена на инструмент, которая выглядит высокой, но включает в себя закаленную стальную матрицу и комплект запасных частей, часто превосходит дешевую матрицу, которая рано изнашивается.
Рекомендации по материалам и конструкции штампа
Типичные штампованные материалы
- Низкоуглеродистая сталь (DC01 или SPCC) — пластичная и недорогая, используется для изготовления кронштейнов, шасси и деталей усиления.
- Нержавеющая сталь (SUS301 или SUS304) — устойчива к коррозии, имеет более высокую упругую отдачу, более требовательна к штампу.
- Алюминиевые сплавы (5052 или 6061) — легкие, распространены в корпусах аккумуляторов и радиаторах электромобилей; во избежание растрескивания требуются большие радиусы изгиба.
- Медные сплавы — отличная проводимость, используются в шинах, разъемах и клеммах.
Конструкция штампа определяет поведение материала. Зазор между пуансоном и штампом определяет качество резки: слишком малый зазор приводит к вторичному сдвигу и заусенцам; слишком большое количество увеличивает заусенцы и снижает прямолинейность кромки. Для стального листа толщиной 1,5 мм обычно отправной точкой является зазор в 5–8% толщины.
Твердость имеет значение. Усовершенствованные высокопрочные стали уменьшают вес транспортного средства, но ускоряют износ матрицы, поэтому необходимы более твердая инструментальная сталь и более частая заточка. Если для чертежа требуется допуск менее ±0,05 мм, матрице необходимы плотные направляющие, а пресс должен обеспечивать повторяемость. Например, штампы для электронной штамповки имеют более жесткие допуски, чем штампы для бытовой техники, поскольку детали разъемов и экранирования должны соответствовать собранным платам без доработки.
Отраслевые применения и распространение на рынке
Штампованные детали встречаются практически во всех отраслях промышленности, но баланс здесь неравномерен. Ниже приводится приблизительное распределение спроса.
Автомобили и электромобили — 45%
Электроника — 25%
Бытовая техника — 15%
Промышленное оборудование — 15%
Автомобильная промышленность, включая электромобили, является крупнейшим рынком. Панели кузова, кронштейны шасси, каркасы сидений, корпуса двигателей и крышки аккумуляторных батарей штампованы. Электромобили особенно стимулируют спрос на прецизионные штамповки для аккумуляторов, такие как медные шины.
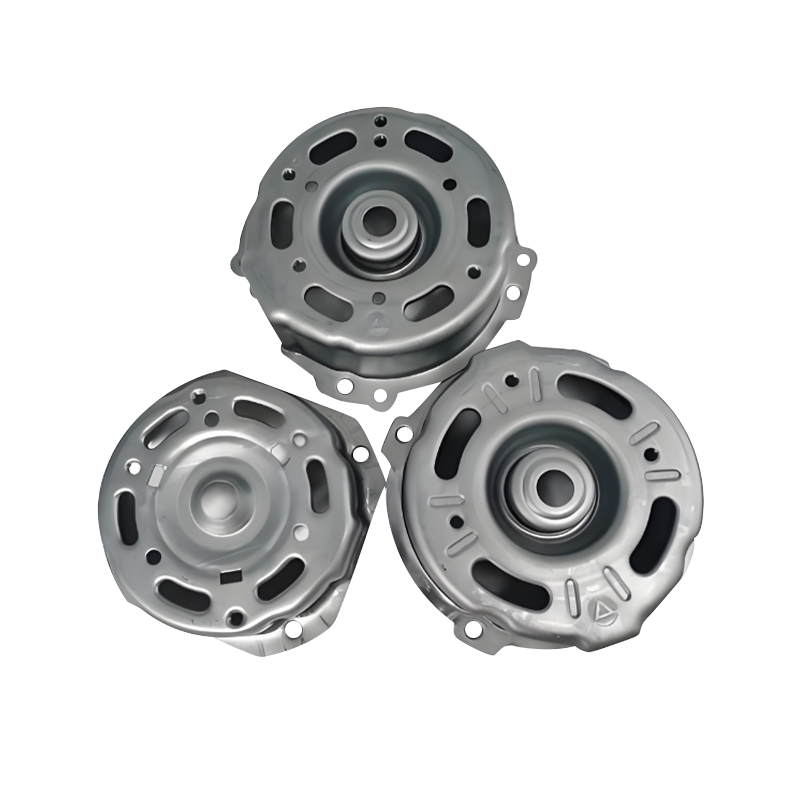 Прецизионные штампованные корпуса двигателей для автомобильной промышленности В этих штамповках используется высокопрочная сталь или алюминий с жесткими допусками и характеристиками рассеивания тепла, что напрямую поддерживает растущий спрос на прочные корпуса двигателей в электрических и обычных транспортных средствах. Посмотреть продукт →
Электроника — вторая по величине область. Корпуса ноутбуков, большие компьютерные основания и многие мелкие детали мобильных телефонов штампуются, потому что они сочетают в себе тонкий материал, мелкие отверстия и низкую стоимость при больших объемах. Далее следует бытовая техника с корпусами духовок и большими окрашенными панелями; промышленное оборудование добавляет корпуса сервоприводов и компоненты компрессоров.
 Корпус ноутбука и внутренние штампованные детали Эти компоненты, изготовленные из холоднокатаной стали, алюминия или магниевого сплава, имеют гладкие края, точные отверстия и устойчивость к коррозии, что делает их пригодными для изготовления корпусов и структурных узлов ноутбуков косметического качества. Посмотреть продукт →
Семейство деталей отображается в каждом секторе. В электрифицированных силовых агрегатах штамповки корпуса двигателя сочетают глубокую вытяжку с плотной соосностью. Штамповки на крышке аккумуляторного отсека требуют плоскостности и точного расположения отверстий. Для штамповки ноутбука требуется косметическая поверхность без царапин и апельсиновой корки.
Выбор поставщика и полный контроль затрат
Выбор партнера по штамповке имеет большее значение, чем какой-либо отдельный размер чертежа. Используйте короткую последовательность оценок вместо того, чтобы сравнивать только цены.
1. Определите оболочку детали.
Марка материала, толщина, допуск, качество поверхности и годовой объем.
Марка материала, толщина, допуск, качество поверхности и годовой объем.
2. Проведите проверку DFM
Проверьте радиусы изгиба, расстояние от отверстия до края и глубину вытяжки.
Проверьте радиусы изгиба, расстояние от отверстия до края и глубину вытяжки.
3. Сравните общую стоимость
Инструменты плюс цена за единицу, умноженная на объем, плюс доставка и риск качества.
Инструменты плюс цена за единицу, умноженная на объем, плюс доставка и риск качества.
4. Проверьте емкость
Диапазон тоннажа прессов, контрольное оборудование и опыт работы с аналогичными деталями.
Диапазон тоннажа прессов, контрольное оборудование и опыт работы с аналогичными деталями.
5. Согласуйте владение инструментами
Кто хранит штамп, как оцениваются повторные испытания и политика в отношении запасных частей.
Кто хранит штамп, как оцениваются повторные испытания и политика в отношении запасных частей.
Два вопроса часто упускаются из виду. Во-первых, спросите о марке стали штампа и термической обработке: штамп, изготовленный из качественной инструментальной стали, закаленный и имеющий покрытие, позволяет изготавливать детали одинакового качества, рассчитанные на большее количество ходов. Во-вторых, спросите, как проводятся пробные запуски. Деталь может хорошо выглядеть при просмотре с помощью программного инструмента, но при этом изменять размеры в штампе. Процедура опробования определяет, прибудет ли первая партия вовремя. Компания, которая изготавливает штамп, осуществляет штамповку и интегрирует автоматизацию собственными силами — как это делает компания Suzhou Shuangqisi Mold Equipment со своими формами, штамповочными деталями и линиями автоматизации — перемещает деталь от проектирования к производству с меньшим количеством операций передачи.
Рекомендации по техническому обслуживанию и соблюдению нормативных требований
Качество штамповки сохраняется, а не достигается ни разу. Износ штампов, отклонения при выравнивании и качество поверхности ухудшаются по мере накопления ударов. Практический график включает очистку и смазку направляющих матрицы, проверку зазора пуансона и матрицы, контроль высоты заусенцев через определенные промежутки времени и повторную заточку режущих кромок до того, как качество выйдет за пределы допуска. Для деталей, требующих высокой производительности, используйте запасные пластины или дублирующую матрицу, чтобы избежать простоев при появлении износа.
Регулируемые клиенты также ожидают документальных доказательств:
- Управление качеством ISO 9001 как основа.
- IATF 16949 для автомобильных компонентов, включая планы подачи и контроля PPAP.
- Сертификаты материалов, отслеживающие каждый рулон до его завода.
- Декларации RoHS и REACH для электроники, поставляемой в Европу.
Это не бумажная работа сама по себе. Штампованная деталь может выглядеть правильно, хотя химический состав покрытия или основной материал не соответствуют техническим требованиям. Поставщики с отслеживаемыми записями ускоряют анализ первопричин при появлении отклонений, защищая как качество, так и доставку.
Штамповка металла вознаграждает команды, которые планируют заранее. Реалистично определите диапазон допуска, выберите концепцию штампа, соответствующую объему и материалу, и оценивайте поставщиков на основе общих затрат и показателей качества, а не только цены за штуку. Если штамп правильный, пресс работоспособен и материал отслеживается, штамповка обеспечивает самую низкую стоимость детали при массовом производстве — от ступиц колес двухколесных транспортных средств и корпусов двигателей до рам ноутбуков.
Предыдущий пост
Прогрессивная штамповка алюминия: процесс, сплавы, советы по проектированию и руководство по стоимости
Следующий пост
Процесс штамповки металла: как оснастка, конструкция штампа и автоматизация влияют на стоимость детали
Наш Продукты.
Начните свой бизнес с OEM-производителем прямо здесь!
Предоставление клиентам по всему миру комплексных решений «под ключ»
через
инновация!
БЫСТРЫЕ ССЫЛКИ
НОВОСТИ
КОНТАКТНАЯ ИНФОРМАЦИЯ.
-
 +86-139 1308 8972
-

-
 № 118 Yexin Road, зона экономического развития Уцзян, Сучжоу, Китай
Авторское право © Сучжоу Shuangqisi Mold Equipment Co., Ltd. Все права защищены. Штамповочная матрица на заказ Производители штампов для штамповки металла
