-
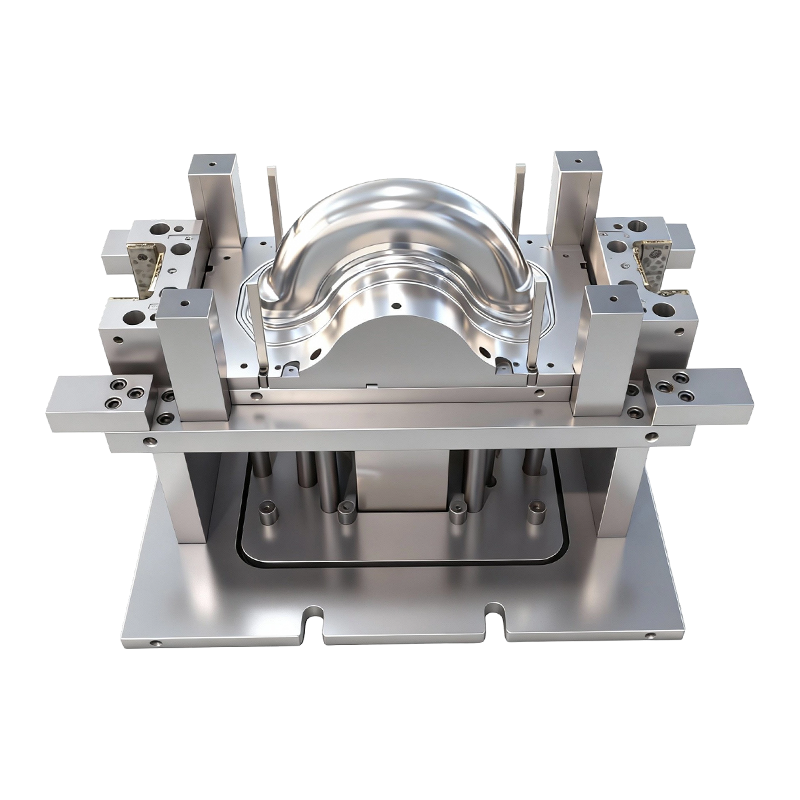
Пресс-форма для глубокой вытяжки передних и задних колес двухколесных электромобилей.
Эта форма глубокой вытяжки для передних и задни...
-
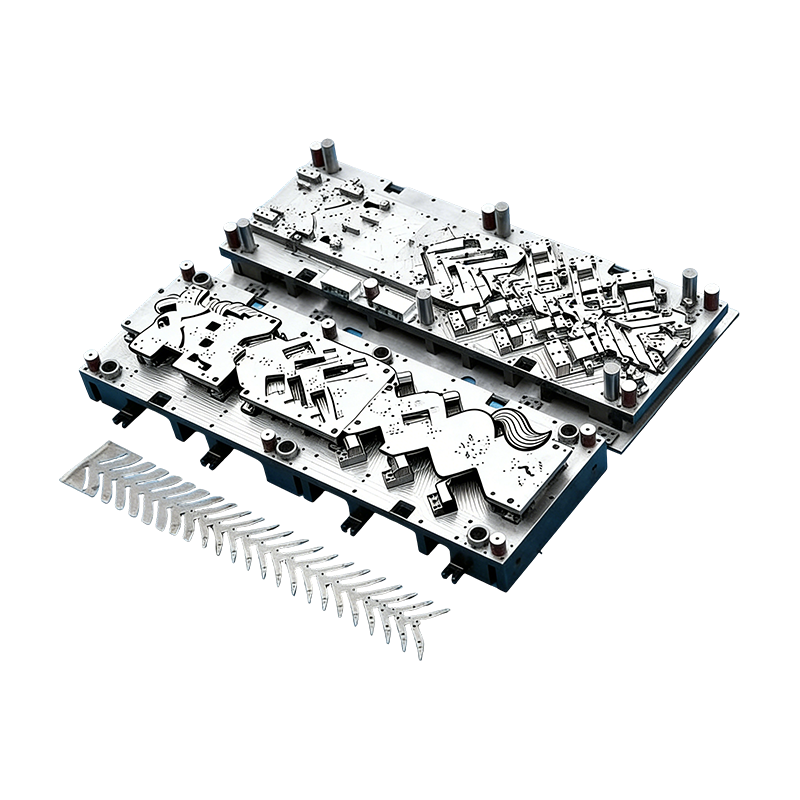
Прогрессивные формы для автомобильных деталей
Эта непрерывная пресс-форма для корпусов автомо...
-
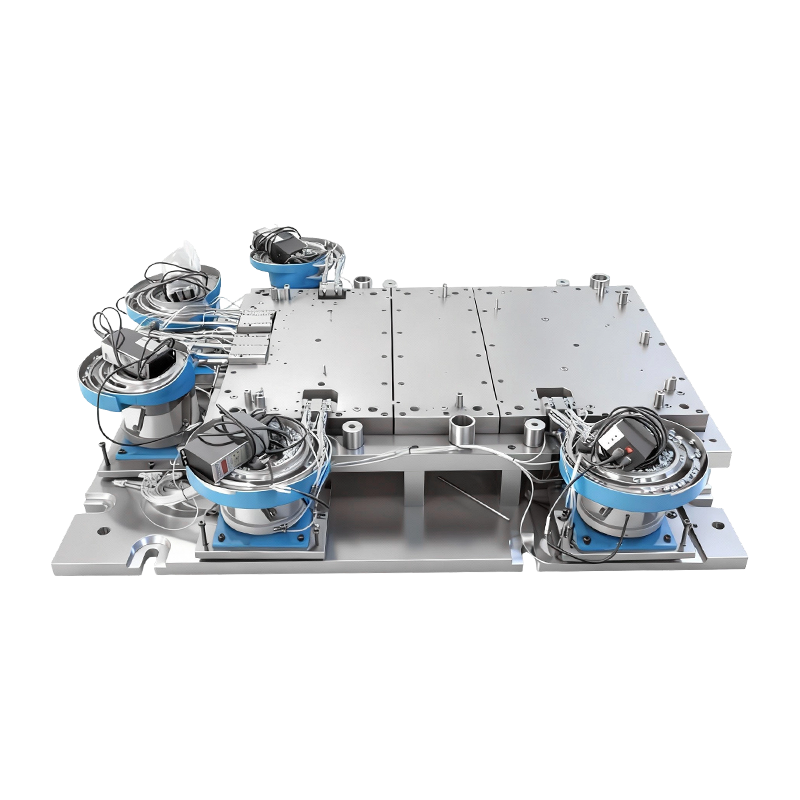
Автоматическая клепальная форма для большой компьютерной машины
Эта автоматическая клепальная форма для основан...
-
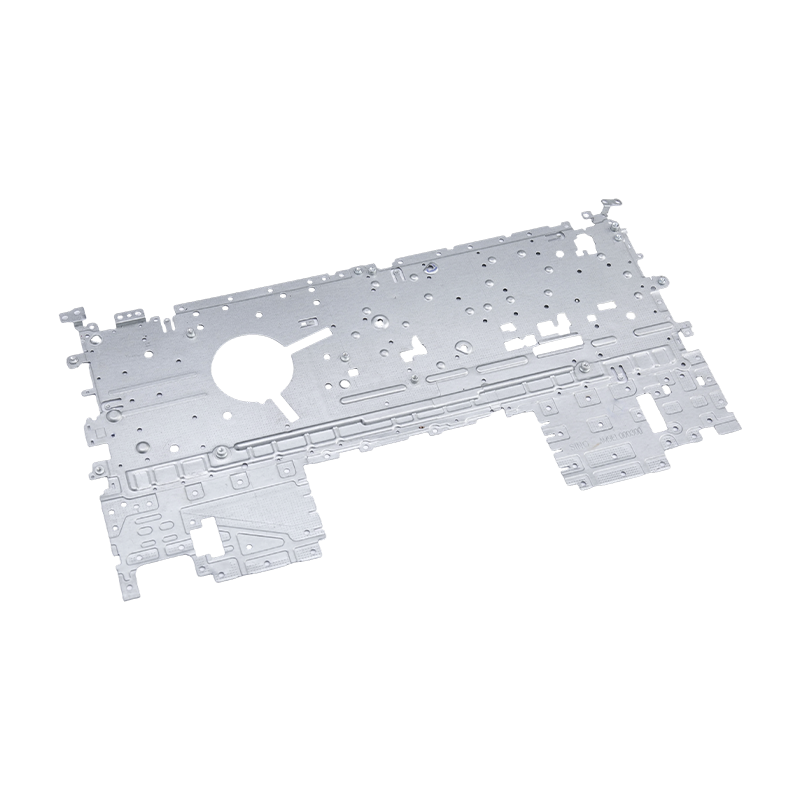
Штамповка деталей ноутбука
Наши штампованные детали для ноутбуков представ...
-
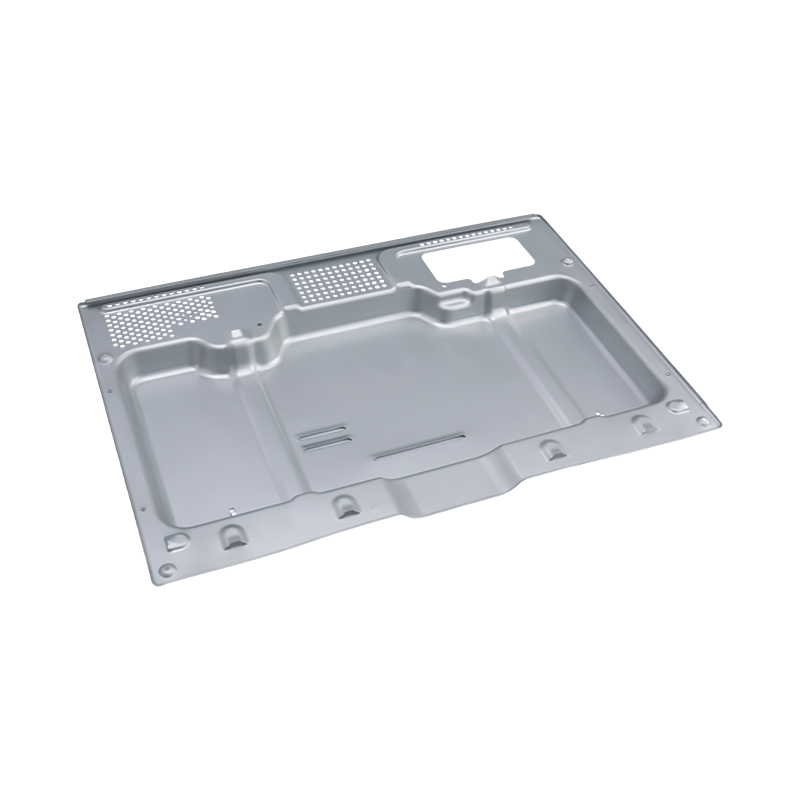
Высококачественные детали для штамповки в печи
Наши высококачественные детали для штамповки пе...
-
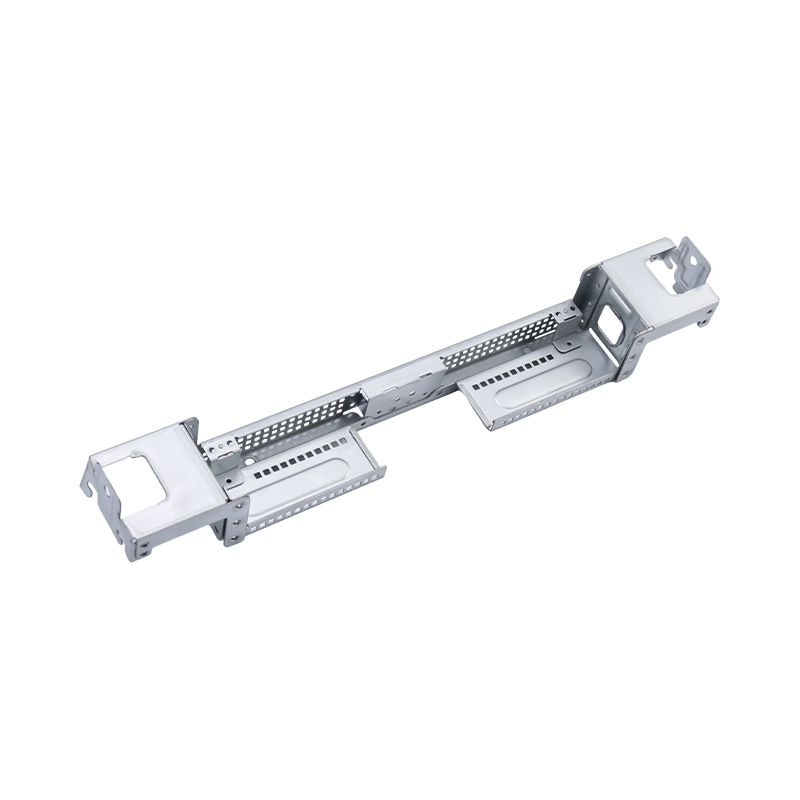
Высококачественные большие детали для компьютерной штамповки
Наши высококачественные детали для крупных комп...

Новости отрасли
Главная / Новости / Новости отрасли / Проектирование для надежности и технологичности: прибыль, которая выживает при производстве
Проектирование для надежности и технологичности: прибыль, которая выживает при производстве
2026-11-02
Кронштейн сиденья HC340LA толщиной 1,5 мм прошел все проверки размеров на КИМ и все еще треснул при эксплуатации. Трещина началась с внутреннего радиуса изгиба 0,6 мм, который возник потому, что на чертеже повторно использовалась упаковочная оболочка, а не потому, что усталостная нагрузка позволила это сделать. На бумаге в техническом файле все было не так. Размер разницы просто никто не определял.
Это практический разрыв между двумя дисциплинами, которые обычно рассматриваются двумя разными группами. Проектирование технологичности предполагает, можно ли повторно изготовить деталь в стабильном технологическом окне. Проектирование надежности требует, будет ли оно работать в течение срока службы, который предполагает заказчик. На штампованных деталях оба ответа пишутся на одном и том же рисунке, одними и теми же тремя цифрами.
Рабочий вывод: относитесь к запасам надежности и производственным запасам как к одному элементу анализа, а не к двум. Геометрия изгиба, совокупность допусков и состояние материала определяют оба свойства, и изменение одного приводит к изменению другого. Урегулируйте их до того, как выпадет жребий, и программа получит оба бесплатно. Урегулируйте их после этого, и инструмент будет оплачен дважды.
Где DFM и DFR используют одни и те же рычаги
Четыре переменные определяют большинство результатов изготовления штампованных деталей. Ни одна из них не является новой идеей; на практике не удается определить последовательность действий, поскольку комментарии к инструментам и комментарии о надежности появляются на чертеже в разное время.
Формирование геометрии
Внутренний радиус менее 1x толщины листа концентрирует нагрузку на внешнем волокне; ниже 0,5x это трещина, ожидающая своего первого цикла усталости. Для микролегированных марок выдерживайте толщину или форму в 1,5 раза и снимите напряжение. Сохраняйте расстояние от отверстия до изгиба на уровне 2t R, чтобы отверстие не превратилось в овал, который впоследствии не сможет запрессоваться.
Стек допусков
Плюс-минус 0,05 мм на детали на расстоянии 300 мм от базовой точки внутри прогрессивной матрицы с четырьмя позициями — это обещание, которое процесс не может выполнить. Сложите допуск с учетом износа инструмента, разброса толщины рулона и отклонения пресса, а затем проверьте, будет ли сборка работать в худшем случае. Если это не так, исправление относится к интерфейсу, а не к более подробной версии.
Материальное состояние
Разброс текучести между витками в 40 МПа меняет упругую отдачу, что приводит к изменению конечного угла, что приводит к изменению контактного напряжения в соединении. Укажите марку и условия поставки, запросите сертификаты EN 10204 3.1 и следите за тем, чтобы направление волокон было одинаковым между прототипом и серией, чтобы испытание на надежность подтверждало деталь, которую вы действительно отгрузите.
Возможности процесса
Характеристика, работающая при Ppk 1.0, выводит примерно одну часть из 300 за пределы. При выпуске 200 000 единиц продукции в год это показатель надежности, а не качества. Установите Ppk 1,67 на PPAP и спроектируйте эту функцию так, чтобы матрица сохраняла ее после 200 000 ходов припуска на износ.
Сама концепция матрицы является решением, обеспечивающим надежность. Прогрессивный инструмент проводит полосу через каждую станцию за один ход, что устраняет возможность повторного зажима, но исключает возможность исправления станции позже, не касаясь всей линии. Переносная оснастка распределяет станции по прессам, упрощая индивидуальную настройку за счет увеличения объема манипуляций. Обзор прогрессивная и трансферная штамповка на ранней стадии обычно определяется, какие допуски являются реалистичными, прежде чем будет выбран один размер.
 Прогрессивные штампы для штамповки корпусов автомобильных двигателей Изготовленные на заказ непрерывные штампы для крупносерийных корпусов автомобильных двигателей и мелких деталей, созданные для обеспечения точности, износостойкости и удобства обслуживания массового производства. Посмотреть продукт →
Сравнение DFM и DFR: разные цели, общие данные
Разделение двух столбцов полезно даже в рамках совместного обзора, поскольку они оптимизируют разные вещи и потребляют разные данные.
Таблица 1: Эти две дисциплины читаются как отдельные столбцы в форме обзора, но сходятся по одним и тем же критическим характеристикам.
Кривая затрат, с которой никто не спорит, пока не появятся инструменты
Относительная стоимость исправления одного дефекта штампованной детали резко возрастает, и большинство команд не планируют самый резкий шаг.
Концепция 1x
Заморозка дизайна 8x
Сборка кубика 45x
ППАП 120x
Поле 400x
Пятикратный переход между заморозкой проекта и сборкой штампа имеет значение, потому что это последняя точка, где геометрия может двигаться, не касаясь стали. Компенсация пружинистости, дополнения и изменения обрезки обходятся дешево на растровой машине и дорого обходятся печатной машине: перерезанный штамповый блок означает недели времени печати, новую программу испытаний и повторную проверку каждой сдвинутой характеристики. Таким образом, запас надежности, достигаемый при PPAP, представляет собой не только инженерные, но и производственные затраты.
Где концентрируется работа по обеспечению надежности штампованных деталей
Приведенное ниже распределение представляет собой представление планирования того, как контент с штампованными деталями обычно распределяется по конечным рынкам, и используется для определения объема обзора, а не для описания измеренной доли рынка.
Конструкции автомобилей и электромобилей, аккумуляторы и шины (около 46 процентов) несут самую тяжелую двойную нагрузку, поскольку требования к ударам, герметизации и электричеству относятся к одной и той же части.
- 46% Кузов автомобиля и электромобиля, аккумулятор, шина
- 24% Бытовая электроника и корпуса бытовой техники
- 18% Промышленное оборудование, такое как сервоприводы и компрессоры.
- 12% Запчасти для двухколесных и тяжелых грузовиков
Крышки аккумуляторной батареи и медные шины представляют собой наиболее очевидный случай. Требованием надежности является герметичность, стабильное контактное сопротивление и термоциклирование без растрескивания; Требованием технологичности является глубина вытяжки, усилие прижима и контроль упругости. Эти две задачи тянутся в противоположных направлениях, и деталь становится дешевой только тогда, когда обе задачи решаются за одну итерацию, а не последовательно.
 Прецизионные детали для штамповки крышки аккумулятора Крышки батарейного отсека, изготовленные по индивидуальному заказу, из стали, алюминия или нержавеющей стали, с жесткими допусками и вариантами отверстий, фланцев и изгибов. Посмотреть продукт →
Последовательность проверки, которая выдерживает контакт с производством
Последовательность имеет большее значение, чем тщательность. Эти пять шагов работают в указанном порядке, и их трудно изменить позже.
Шаг 1. Определите неудачу
Запишите определение неисправности перед любым допуском: нагрузка, количество циклов, окружающая среда, допустимая скорость утечки или дрейф сопротивления. Надежность не может быть проверена по неопределенному критерию.
Шаг 2. Нанесите на карту окно
Сопоставьте деталь с типом штампа, укажите фактически доступный тоннаж пресса и ширину рулона, а затем отметьте каждую функцию, которая находится за пределами окна, уже проверенного в изготовление штампов и штамповочных деталей .
Шаг 3. Сложите реалистично
Создайте штабель с учетом припуска на износ и разброса материала, а не номинальных значений. Затем убедитесь, что сборка по-прежнему работает в худшем случае, а не в номинальном.
Шаг 4. Перепроверьте оба списка.
Проверьте каждый элемент надежности на соответствие пределу технологичности: радиус изгиба на усталостную долговечность, покрытие на контактное сопротивление, качество срезанной кромки на устойчивость к образованию трещин.
Шаг 5. Завершение с планом контроля.
Свяжите интервалы технического обслуживания штампа с количеством ходов, отслеживайте работоспособность критических характеристик и повторно проверяйте оба свойства после любого технического изменения.
Автоматизация меняет эту картину определенным образом. Роботизированная передача и встроенное управление линией уменьшают повреждения при перемещении между станциями, что повышает надежность, но они добавляют повторяемость зажимов и надежность датчиков в качестве новых переменных, которые не фиксируются ни одним чертежом.
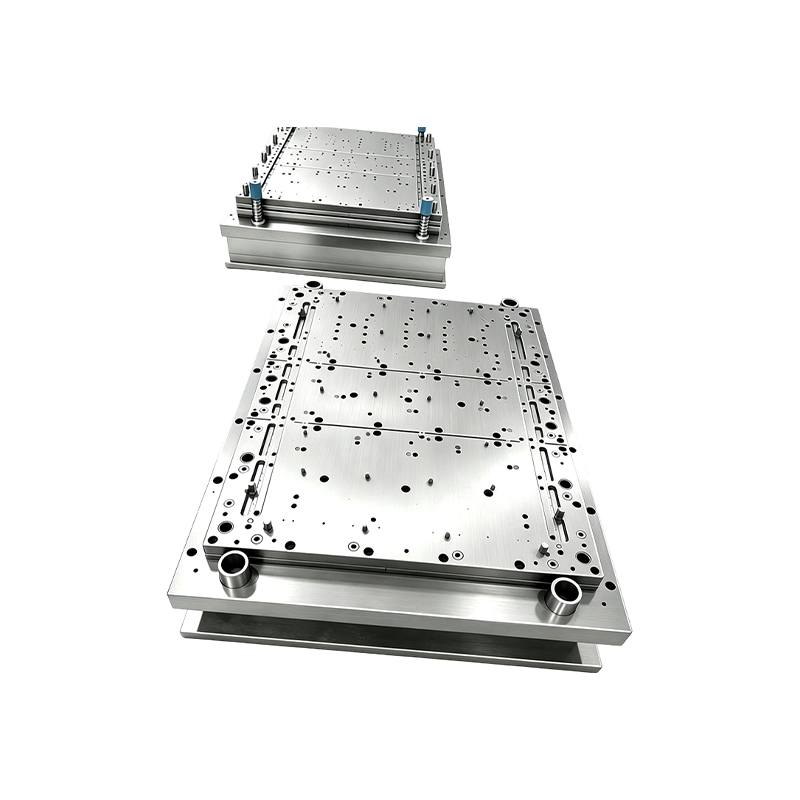 Оборудование для автоматизации штамповки на заказ и проекты «под ключ» Оборудование для автоматизации штамповки по индивидуальному заказу предлагается в виде проектов «под ключ», а соответствующее производственное оборудование конфигурируется в соответствии с потребностями клиентов для экономичных операций штамповки. Посмотреть продукт →
Техническое обслуживание, документация и соответствие требованиям
Прибыль сохраняется только в том случае, если документация защищает ее после начала серийного производства.
- Сохраняйте план управления и версию FMEA процесса привязанной к версии чертежа; любой ремонт штампа, который меняет форму, вызывает повторный PPAP и уведомление об изменении клиента.
- Четко установите целевые показатели возможностей: Ppk 1,67 при PPAP по критическим характеристикам, 1,33 при серийном производстве, с повторяемостью измерений менее 10 процентов по тем же характеристикам.
- Прежде чем выставлять цену, согласуйте часы коррозии в соответствии с ASTM B117, поскольку маршрут чистовой обработки может вызвать изменения геометрии, которые никогда не учитывались в цене.
- Записывайте номера плавок материала в рулонах и сохраняйте образцы партий, что подтверждается сертификатами EN 10204 3.1.
- Планируйте техническое обслуживание штампа в тактах, а не в календарных днях, и рассчитывайте допуск на износ пуансонов и блоков штампов, чтобы первый ремонт не смещал номинал.
- Обеспечьте соответствие требованиям рынка отдельно от проектирования: декларации RoHS и REACH для электронных штамповок, отчеты о размерах для автомобилей и документированный процесс отклонения, чтобы временная уступка никогда не стала постоянным чертежом.
Надежность и технологичность — это не два параллельно работающих проекта. Это один набор решений по запасам, выраженный в радиусах изгиба, стеках допусков и состояниях материала, и они являются самыми дешевыми в тот момент, когда чертеж еще мягкий. Деталь, которую невозможно сформировать надежно, не будет надежной и в полевых условиях; он просто потерпит неудачу позже, но по более высокой цене.
Предыдущий пост
Нет предыдущей статьи
Следующий пост
Примеры проектирования технологичности, которые меняют расценки на штамповку металла
Наш Продукты.
Начните свой бизнес с OEM-производителем прямо здесь!
Предоставление клиентам по всему миру комплексных решений «под ключ»
через
инновация!
БЫСТРЫЕ ССЫЛКИ
НОВОСТИ
КОНТАКТНАЯ ИНФОРМАЦИЯ.
-
 +86-139 1308 8972
-

-
 № 118 Yexin Road, зона экономического развития Уцзян, Сучжоу, Китай
Авторское право © Сучжоу Shuangqisi Mold Equipment Co., Ltd. Все права защищены. Штамповочная матрица на заказ Производители штампов для штамповки металла
